Whatsapp
Ние предлагаме широка гама от прецизно оборудване за металообработка, включително изправяне, студено изтегляне, заостряване, скосяване, рязане, машини за валцоване на резби и изтеглящи щанци, пригодени за материали за тръби, пръти и тел в различни индустрии.
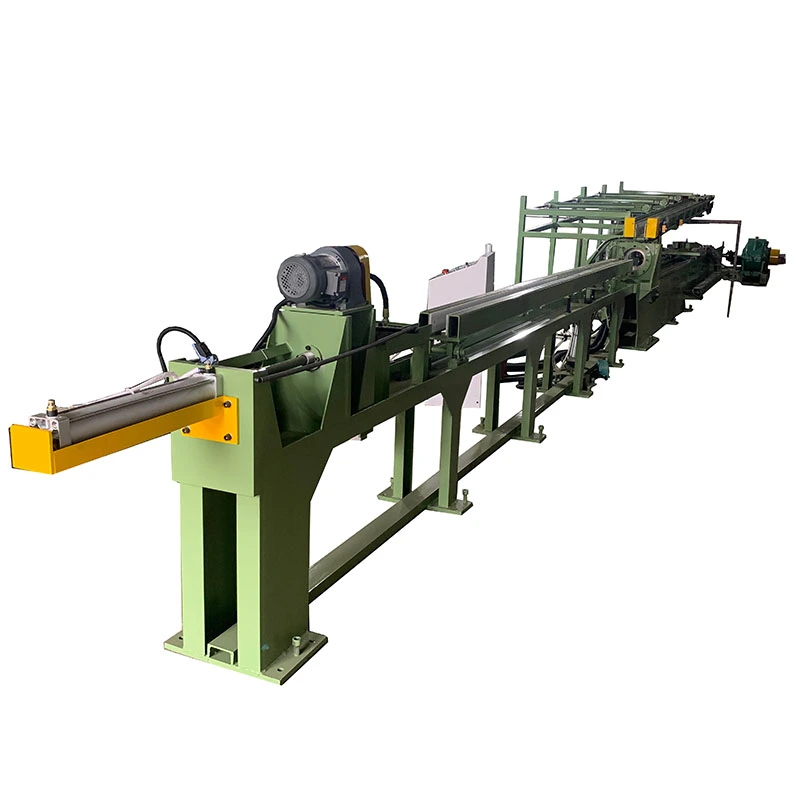
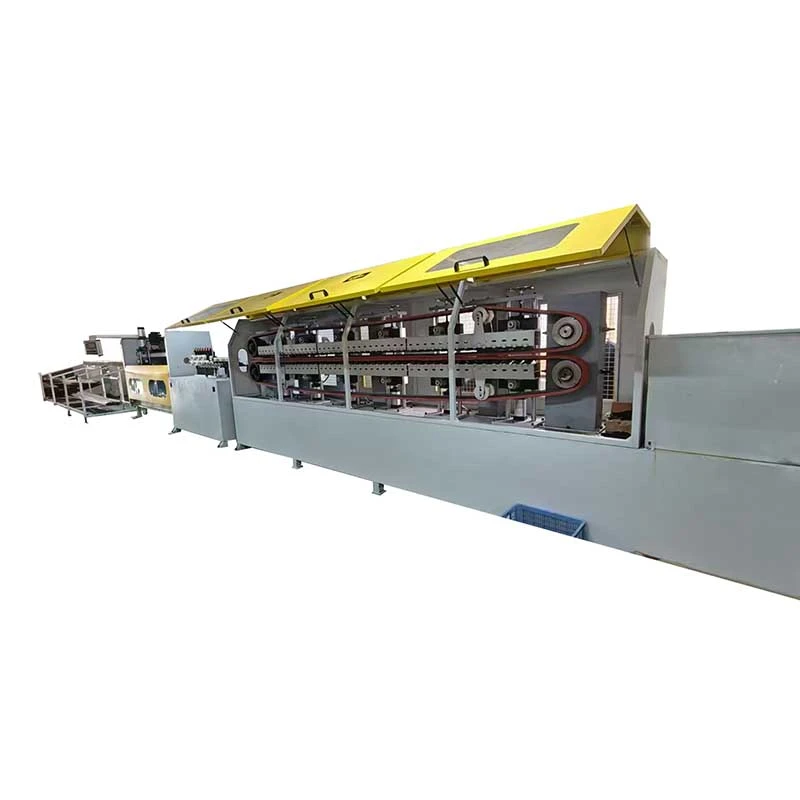
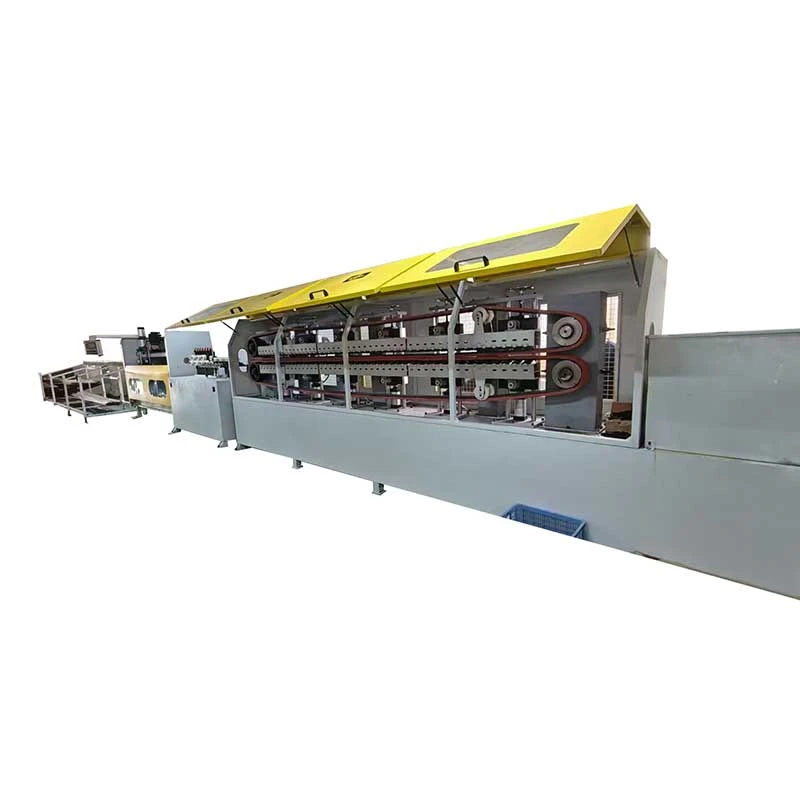
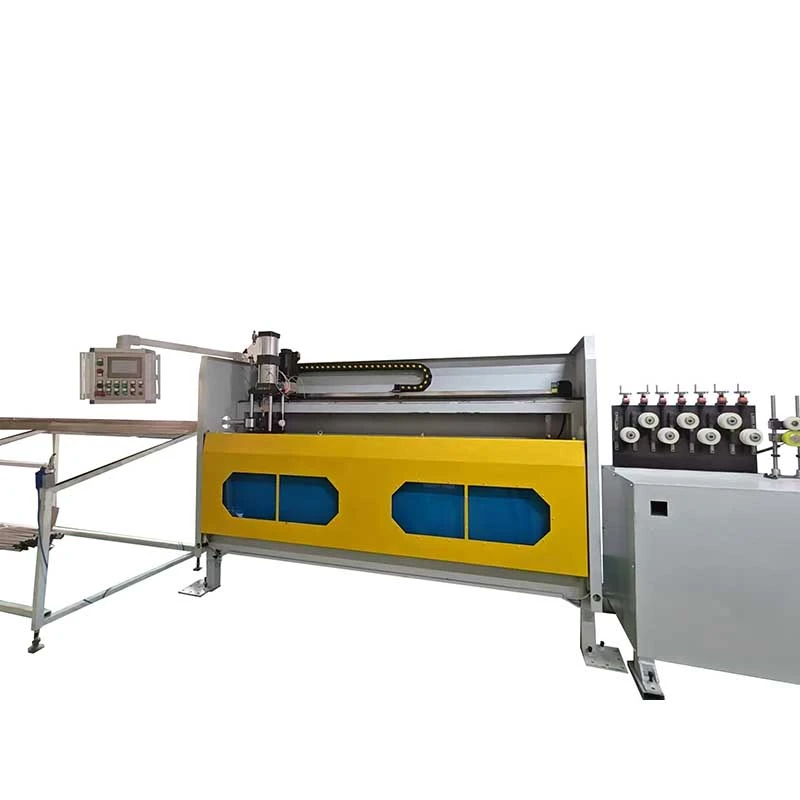
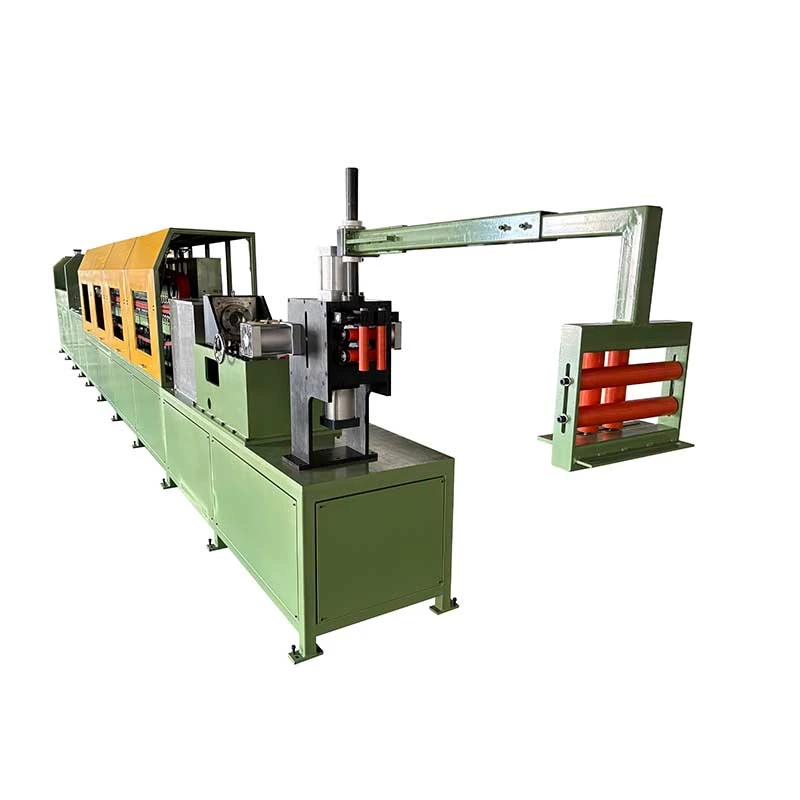
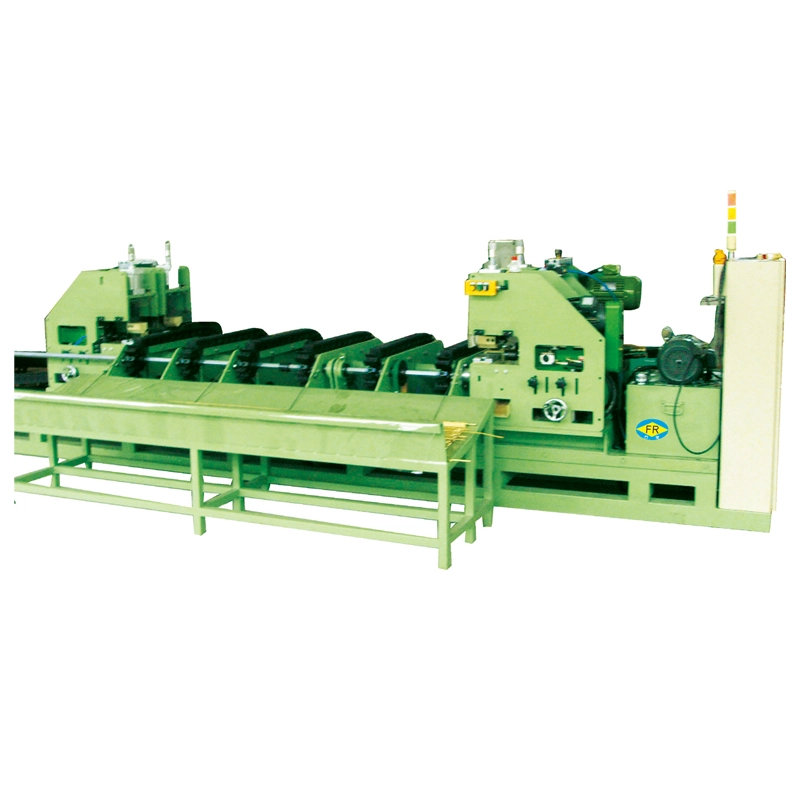
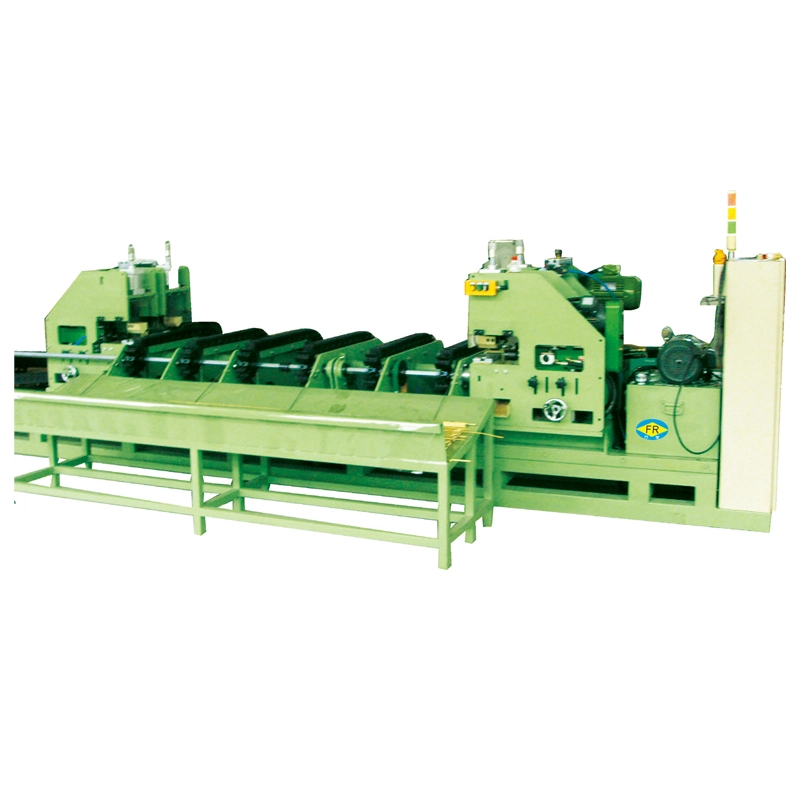
TheАвтоматична машина за студено изтегляне от типа на пълзящо устройство с навиващо устройствое предназначен за непрекъснато изтегляне и навиване наметални тръби с малък диаметър. С теглене на сили на10–50 kNи ускорява до100 м/мин, верижното задвижване осигурява стабилно теглене и непрекъсната работа. Той обработва тръби с диаметър отφ5–40 mmи подава изтеглен материал директно в машината за навиване, намалявайкирязане, обработка и съхранение. Подходящ за тръби от мед, алуминий, неръждаема стомана и въглеродна стомана, използвани вHVAC, автомобилостроене, електротехника и общо инженерство.
TheАвтоматична машина за студено изтегляне от типа на пълзящо устройство с навиващо устройствое предназначен за производители, които трябва непрекъснато да изтеглят метални тръби с малък диаметър и да получават крайния продукт на рулони вместо прави дължини. Той съчетава асистема за теглене от пълзящ тип, прецизен щанцодържател, PLC контрол и автоматична станция за навиванев една производствена линия, елиминирайки повтарящото се спиране, разтоварване, рязане и ръчно прехвърляне между операциите по изтегляне и навиване.
Тази конфигурация е особено полезна, когато продуктът се доставя на дълги непрекъснати дължини за огъване на тръби надолу по веригата, рязане, производство на топлообменник или допълнително изтегляне. Серията FR обхваща диаметри на тръби отφ5 до φ40 mm, с черпене на сили от10 до 50 kNи максимални скорости на рисуване от80-100 м/мин, в зависимост от модела и условията на процеса.


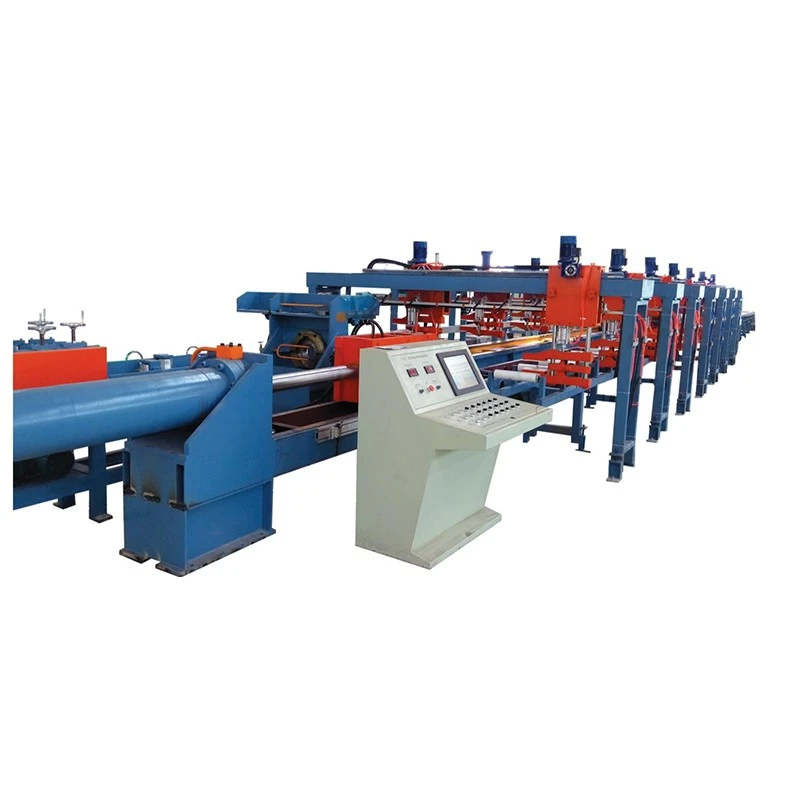
Традиционните верижни или хидравлични тегличи издърпват тръбата на отделни ходове. Автоматичната машина за студено изтегляне от типа на пълзящо устройство с навиващо устройство трябва да спира след всеки ход, за да може операторът да нулира, разтоварва или прехвърля детайла. Този метод на работа е приемлив за къси прави тръби, но става неефективен, когато клиентът се нуждаестотици или хиляди метри непрекъснати тръби с малък диаметър.
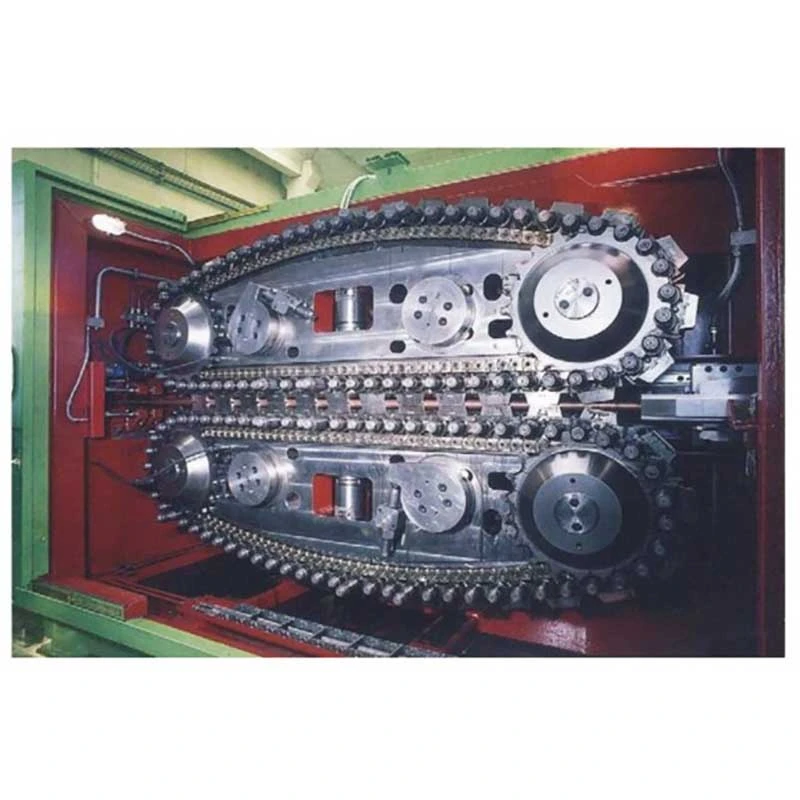
Системата за обхождане променя метода на теглене от периодично движение на ход нанепрекъснато издърпване чрез триене. Горните и долните верижни вериги захващат тръбата върху дълга контактна зона и я подават непрекъснато през изтеглящата матрица. След това готовата тръба влиза директно в машината за навиване.
Резултатът не е просто по-висока скорост на рисуване. Основните производствени предимства са по-малко стъпки на манипулиране, по-малко междинно съхранение, намалена намеса на оператора и готов формат на продукта, който може да бъде прехвърлен директно към следващия процес.
Когато непрекъснатото рисуване има значение:Той е най-ценен за дълги медни, алуминиеви и стоманени тръби, където производственият обем и доставката на бобини са по-важни от производството на отделни прави пръти.
Когато има по-малко значение: If your product is always supplied as short straight lengths and requires frequent changes between very different tube sizes, a conventional drawbench may be more appropriate. Machine selection should therefore be based on material, reduction per pass, finished diameter, required length and delivery format rather than speed alone.
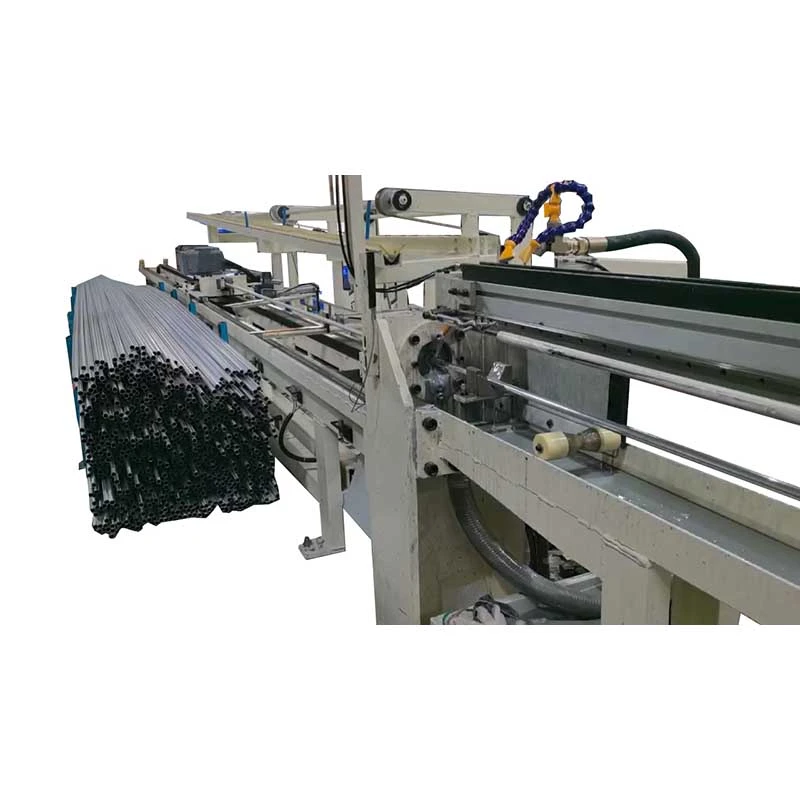
1. Хранене през сонда:Входящата тръба се доставя от устройство за размотаване или система за подаване на права дължина и влиза в машината през входния водач.
2. Щанца за рисуване:Тръбата преминава през матрица за прецизно изтегляне, намалявайки външния диаметър и контролирайки готовия размерен профил. Дизайнът на матрицата и смазването имат пряк ефект върху силата на изтегляне, състоянието на повърхността и живота на инструмента.
3. Непрекъснато издърпване на пълзящ механизъм:Две успоредни пълзящи релси захващат тръбата преди или около операцията по изтегляне. Няколко чифта пневматични цилиндри прилагат контролирано налягане, за да поддържат триенето между релсите и тръбата. За разлика от стенда за теглене на вериги, верижният механизъм не трябва да се освобождава и нулира след всеки ход.
4. Рисуване с променлива скорост:Скоростта на изтегляне се регулира непрекъснато в рамките на номиналния диапазон. Действителната производствена скорост трябва да бъде избрана според здравината на материала, размера на тръбата, съотношението на редукция, смазването и необходимото покритие на повърхността, вместо просто да работи на максимална скорост.
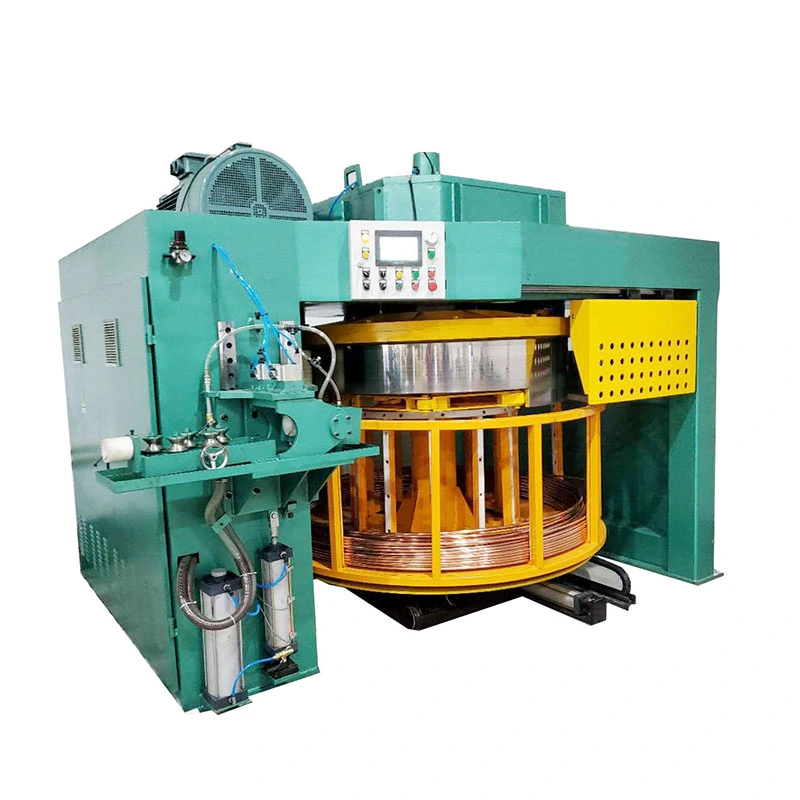
5. Синхронизирано навиване:Изтеглената тръба влиза в станцията за навиване веднага след напускане на секцията за изтегляне. Скоростта на навиване следва скоростта на теглене, за да контролира опъна на линията и да произведе стабилна намотка.
6. Смяна на бобината:Когато се достигне предварително зададената дължина на бобината или производственото количество, системата за управление спира линията за подмяна на бобината и следващата макара или барабан могат да бъдат позиционирани за производство.
7. Контрол на PLC и HMI:Системата за управление управлява скоростта на теглене, броенето на дължината, операцията по навиване и последователността на смяна на намотките, което позволява на оператора да наблюдава целия процес от една контролна станция.
Верижното задвижване осигурява непрекъснато теглене вместо повтарящи се цикли на спиране. FR-16 и FR-25 предлагат скорости на рисуване до80 м/мин, докато FR-38 достига до100 м/мин.
За производител на медни тръби с голям обем, доставящ дълги рулони на производителите на HVAC, този принцип на работа може да премахне времето на престой, свързано с повтарящи се ходове на изтеглящ стенд. Максималната скорост обаче не е автоматично най-добрата производствена скорост. За трудни класове неръждаема стомана или високи коефициенти на редукция, по-ниска скорост с подходящо смазване може да осигури по-добър живот на инструмента и качество на повърхността.
Дължината на контакта на обхождащия се варира от1800 до 3500 мм. По-дългата контактна площ позволява силата на теглене да бъде разпределена върху по-голяма дължина на тръбата, намалявайки риска от подхлъзване на пълзящия механизъм, когато е необходима по-голяма теглителна сила.
Този параметър става особено важен при обработка на по-твърди материали, по-големи диаметри на тръби или по-високи редукции. За мека медна тръба със скромно намаление не е задължително да се изисква най-дългият гръб.
Серията FR използва множество двойки въздушни цилиндри за контролиране на налягането на затягане на верижен ход. FR-16 използва 8 чифта, FR-25 използва 10 чифта и FR-38 използва 12 чифта.
Целта е да се поддържа достатъчно фрикционно сцепление по протежение на зоната на изтегляне, без да се разчита на прекомерен натиск в една точка. Правилното регулиране на налягането е важно, тъй като недостатъчното налягане може да причини приплъзване, докато прекомерното налягане може да маркира или деформира повърхността на тръбата.
Готовата тръба се навива директно върху макара или барабан след изтегляне. Това е полезно за HVAC, хладилни и автомобилни тръби, където процесите надолу по веригата често изискват дълъг непрекъснат материал.
Производител на медни тръби, използващ FR-38 за тръби за климатизация, може следователно да прехвърли готовата намотка директно към последващо производство на рязане, огъване или топлообменник, вместо първо да нарязва материала на прави дължини, да го свързва и след това да го захранва в друг процес.
Трите стандартни модела покриват различни изисквания за диаметър и сила на изтегляне. Избирането на по-голям модел просто защото предлага по-висока максимална скорост може да увеличи разходите за оборудване и енергия, без да подобри производството, ако необходимият размер на тръбата и намалението са малки.
| Модел | FR-16 | FR-25 | FR-38 |
| Диапазон на диаметъра на тръбата | φ5-φ16 mm | φ10-φ25 mm | φ10-φ40 mm |
| Сила на рисуване | 10 kN | 30 kN | 50 kN |
| Мощност на главния двигател | 15 kW | 22 kW | 37 kW |
| Скорост на рисуване | 0-80 м/мин | 0-80 м/мин | 0-100 м/мин |
| Двойки въздушни цилиндри | 8 чифта | 10 чифта | 12 чифта |
| Ширина на обхождане | 80 мм | 100 мм | 120 мм |
| Дължина на контакта на кроулера | 1800 мм | 2500 мм | 3500 мм |
| Станция за навиване | Интегриран | Интегриран | Интегриран |
Избор на модел:FR-16 е подходящ за по-малки размери на тръби до φ16 mm; FR-25 осигурява по-висока сила на теглене за φ10-φ25 mm приложения; FR-38 е предназначен за по-големи размери на тръби до φ40 mm и приложения, изискващи до 50 kN теглеща сила. Окончателният избор трябва да бъде потвърден от началния диаметър, крайния диаметър, степента на материала, редуцирането на преминаване, метода на смазване и необходимата производствена мощност.
Типични материали:Медни и алуминиеви тръби за климатични бобини, хладилни системи, кондензатори и изпарители.
Клиентски сценарий:Производител на медни тръби използва верижна теглителна маса FR-38 с интегрирано навиване, за да произвежда дълги тръби за климатизация. Непрекъснатият процес на изтегляне позволява на изтеглената тръба да влезе директно в машината за навиване, намалявайки необходимостта от междинно рязане и ръчно прехвърляне преди следващата производствена операция.
За това приложение скоростта на изтегляне и стабилността на намотката обикновено са по-важни от максималната сила на изтегляне сама по себе си. Смазването, състоянието на матрицата и крайния толеранс на размерите трябва да бъдат оценени заедно с изискванията за изход.
Типични материали:Тръби от въглеродна стомана, неръждаема стомана, мед и алуминий за спирачни тръбопроводи, горивни системи и климатични системи на превозни средства.
Клиентски сценарий:Доставчик на тръби за автомобили използва FR-25 за непрекъснато производство на навити тръби с малък диаметър. Системата за теглене на пълзящ механизъм избягва многократното ускоряване и забавяне, свързани с периодично изтегляне, като помага на производителя да поддържа по-стабилен непрекъснат процес преди рязане и формоване надолу по веригата.
За автомобилните тръби състоянието на повърхността и последователността на размерите може да са по-важни от постигането на възможно най-висока скорост на линията, тъй като дефектите могат да станат скъпи след огъване, разгъване или сглобяване.
Типични материали:Неръждаема стомана и други прецизни сплави, използвани за компоненти на тръби с малък диаметър и инструменти.
Клиентски сценарий:Производител на медицински изделия използва FR-16 за изтегляне на тръби от неръждаема стомана с малък диаметър за последващо рязане и сглобяване. Непрекъснатият процес е подходящ, когато са необходими дълги, постоянни дължини на тръбите, преди материалът да бъде нарязан на отделни компоненти.
За медицински и инструментални приложения максималната скорост обикновено е по-малко важна от контрола на размерите, състоянието на повърхността, стабилността на инструментите и проследимата проверка на качеството.
Малки медни, алуминиеви и стоманени тръби могат да бъдат изтеглени и навити за електрически компоненти, инструменти, компоненти за пренос на топлина и други инженерни продукти. Интегрираната конфигурация за навиване е най-полезна, когато следващият процес може да приеме непрекъснат материал на рулони.
Стандартният пакет на машината включвасистема за теглене на верижен двигател, скоростна кутия, държач на матрицата, пневматична система за затягане, интегрирана станция за навиване, PLC контролен шкаф с HMI и стандартни машинни компоненти.
Изтеглящите матрици за специфични размери на тръбите обикновено се избират според материала на клиента и графика за преминаване и могат да бъдат цитирани отделно. Машини за размотаване, допълнително захранващо оборудване, специални барабани за навиване, персонализирана автоматизация и друго оборудване нагоре или надолу по веригата могат да бъдат конфигурирани според производствената линия.
| MOQ | 1 пълен комплект машини |
| Ценообразуване въз основа на количество | 1 комплект / 2-4 комплекта / 5+ комплекта; крайната единична цена е посочена според модела, конфигурацията и количеството на поръчката |
| Търговски термин | FOB пристанище Шенжен, Китай; други Incoterms, налични по споразумение |
| Срок на плащане | 30% депозит след потвърждение на поръчката; 70% баланс преди изпращане след фабричен тест за приемане |
| Стандартно време за изпълнение на поръчката | FR-16 / FR-25: приблизително 30-60 дни; FR-38 и персонализирани конфигурации: приблизително 60-90 дни |
| Ускорена поръчка | Приоритетното производство може да бъде организирано според фабричния капацитет и конфигурация. Ускорената дата на доставка трябва да бъде потвърдена в търговската оферта преди подаване на поръчката. |
| Гаранция | 12 месеца от въвеждане в експлоатация |
Важно:Времето за доставка започва след потвърждаване на техническите спецификации, изискванията за чертежите и търговските условия. Персонализирани матрици, специална автоматизация, вносни електрически компоненти и специфични за клиента изисквания за тестване могат да повлияят на окончателния график за доставка.
Автоматичната пълзяща машина за студено изтегляне с устройство за навиване е проектирана около действителния процес на изтегляне на тръбата на клиента, а не избрана само по номиналния диаметър на тръбата. Преди производството техническият екип може да оцениклас на материала, начален размер, завършен размер, съотношение на намаление, необходима сила на изтегляне, производствена скорост и изисквания за навиване.
1. Процесно инженерство:Потвърдете материала на тръбата, размерите, подредбата на матрицата, конфигурацията на пълзящия механизъм и изискванията за навиване.
2. Проверка на материала:Проверете основната стомана, валовете, зъбните колела, компонентите на верижния механизъм и други носещи части преди машинна обработка.
3. Прецизна обработка:Машинни верижни рамки и основни механични компоненти според инженерните чертежи и необходимите допуски.
4. Механичен монтаж:Сглобете верижното задвижване, скоростната кутия, пневматичната система за затягане, държача на матрицата и системата за навиване.
5. Електрическа интеграция:Инсталирайте PLC, HMI, сензори, двигатели и контролни компоненти и цялостно окабеляване на машината.
6. Пускане в експлоатация на PLC:Проверете контрола на скоростта на изтегляне, броенето на дължината, синхронизирането на навиването и последователността на смяна на намотките.
7. Фабрично тестване:Машината е подложена на тестове за работа на празен ход и натоварване. Когато има налични мостри от тръби на клиента, ефективността на изтегляне и навиване може да се провери с помощта на действителния материал.
8. Окончателна проверка:Проверете размерите на машината, електрическите функции, пневматичната работа, смазването, предпазните устройства и състоянието на готовата бобина.
9. Опаковка за износ:Машината е опакована в съответствие с изискванията за задграничен транспорт, със защита срещу влага, корозия и повреди при работа.
Инженеринг на изтеглящ стенд от 1998 г.FangRong се фокусира върху студено изтегляне и свързано оборудване за формоване на метал повече от две десетилетия. Инженерната подготовка на компанията включва тайванско партньорство за чертожно оборудване и последващо независимо производствено развитие.
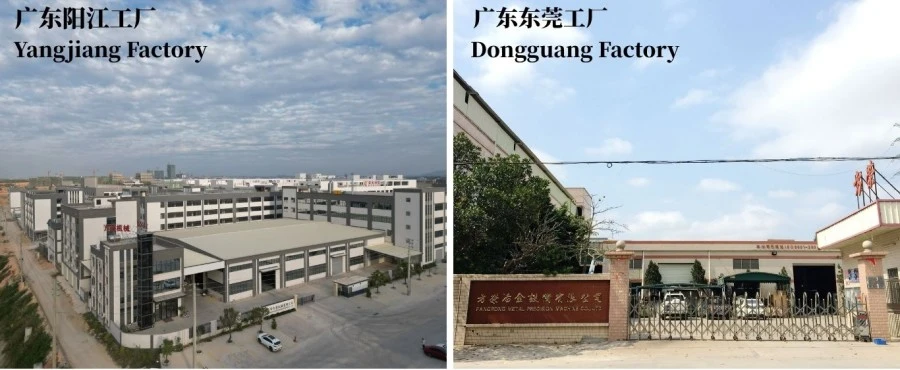
Две производствени мощности.Производствените съоръжения в Dongguan и Yangjiang поддържат механична изработка, монтаж, тестване и доставка на оборудване за различни обеми поръчки.
Международен опит в монтажа.Оборудването на FangRong е доставено на клиенти в повече от 70 страни, предоставяйки практически опит с различни материали за тръби, производствени изисквания и фабрични условия.
Фабрично приемане.Ключовите работни функции се проверяват преди изпращане. За проекти, при които образците на клиента се доставят предварително, процесът на изтегляне и навиване може да бъде тестван спрямо действителния производствен материал.
Инженерна поддръжка, базирана на приложения.Техническият екип може да помогне с избора на щампи, изчисляването на силата на изтегляне, планирането на графика за преминаване, конфигурацията на робота, оформлението на машината и изискванията за навиване. Това е особено важно, когато се заменя периодично изтегляща маса с непрекъсната линия за теглене.
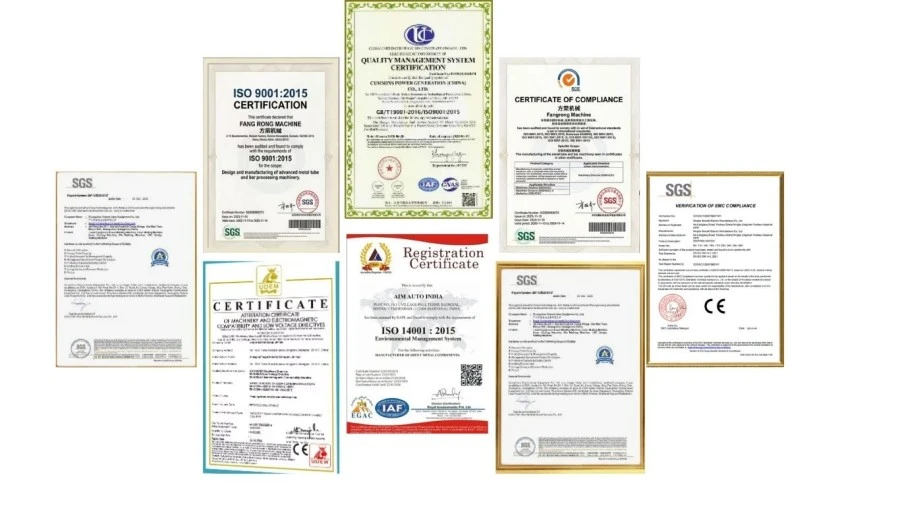
ISO 9001:2015— Система за управление на качеството, обхващаща проектиране, производство, монтаж и обслужване. Сертификат No UQ231211R1.
CE маркировка— Стандартните FR машини се доставят с документация за съответствие CE, приложима за конфигурацията на машината и съответните изисквания на ЕС. Оценката на безопасността на машините се основава на приложимите изисквания наДиректива 2006/42/ЕОи свързаните хармонизирани стандарти.
SGS инспекция— Може да се организира проверка от трета страна за съгласувани спецификации на машината, производителност и изисквания за безопасност.
Патентно портфолио— FangRong е разработила патентовани технологии, свързани с оборудване за изтегляне, държачи на матрици, механизми за опъване и други компоненти за формоване на метал.
Забележка:CE съответствието е специфично за конфигурацията. Ако машината ще бъде внесена в ЕС, окончателното техническо досие, декларацията за съответствие, устройствата за безопасност и електрическата конфигурация трябва да бъдат потвърдени за точно доставената машина. UKCA documentation and other market-specific requirements can be discussed before production.
Автоматичната машина за студено теглене от типа Crawler до намотка е подготвена за международна доставка с експортно ориентирана опаковка и защита за механични, електрически и пневматични компоненти. Окончателният метод на опаковане зависи от размерите на машината, маршрута на доставка и дали оборудването се доставя като цялостна машина или на отделни секции.
За задгранични проекти опаковъчният списък, размерите на машината, брутното тегло и разположението на товаренето се потвърждават преди изпращането, така че купувачът да може предварително да подготви митническо освобождаване, вътрешен транспорт и фабрично оборудване за разтоварване.
Започнете с действителния диаметър на тръбата и силата на изтегляне, а не с максималната скорост. FR-16 покрива φ5-φ16 mm и осигурява 10 kN; FR-25 покрива φ10-φ25 mm и осигурява 30 kN; FR-38 покрива φ10-φ40 mm и осигурява 50 kN. Силата на материала, началният диаметър, крайният диаметър и намаляването на преминаване също трябва да се вземат предвид.
Да, серията FR може да бъде конфигурирана за мед, алуминий, неръждаема стомана, въглеродна стомана и избрани специални сплави. Въпреки това не трябва да се приема, че една и съща машина използва идентични матрици, смазване или параметри на изтегляне за всеки материал. По-твърдите материали обикновено изискват повече сила на теглене и по-строг контрол на намаляването и смазването.
№ 100 m/min е максималната номинална скорост на FR-38 при подходящи условия на процеса. Действителната производствена скорост зависи от материала, размерите на тръбата, намаляването, дизайна на матрицата, смазването, повърхностните изисквания и условията на навиване. Изпълнението на максимална скорост е полезно само когато целият процес може да поддържа стабилно качество при тази скорост.
Основната разлика е методът на издърпване. Традиционният теглителен стенд дърпа на ходове, докато верижната система осигурява непрекъснато теглене на базата на триене. Това е предимство за дълги непрекъснати тръби, тъй като намалява циклите спиране и пускане и позволява на изтегления продукт да влезе директно в бобината.
Правилното налягане на верижния ход, състоянието на коловоза, подравняването и смазването на процеса са важни. Прекомерният натиск при затягане може да повреди чувствителните повърхности, докато недостатъчният натиск може да причини приплъзване. Следователно системата за затягане трябва да се регулира според изискванията за материал на тръбата и повърхност, вместо просто да се прилага максимално налягане.
Моля, предоставетеклас на материала, начален диаметър на тръбата, завършен диаметър, дебелина на стената на тръбата, ако е приложимо, необходима скорост на изтегляне, целева производствена мощност, размери на бобината и налично захранване. Примерен чертеж или съществуващ график за преминаване също е полезен. Тези параметри позволяват изискваната сила на теглене и моделът на машината да бъдат проверени преди оферта.
Стандартната машина включва система за изтегляне и държач на матрицата. Щампите за специфични размери на тръбите се избират според материала и размерите на клиента и обикновено се котират според необходимия процес на чертане.
да Конфигурацията от серията FR включва интегрирана станция за навиване. Машината за навиване следва скоростта на теглещата линия и навива готовата тръба върху определената макара или барабан. Дължината на бобината, напрежението и изискванията за превключване трябва да бъдат потвърдени по време на техническата спецификация.
Стандартният MOQ е1 пълен комплект машини. Могат да бъдат изготвени оферти въз основа на количество1 комплект, 2-4 комплекта и 5+ комплекта. Крайната единична цена зависи не само от количеството, но и от избрания модел, инструментална екипировка, конфигурация на навиване, автоматизация и специфични изисквания на клиента.
Стандартната FOB котировка се основава наПристанище Шенжен, Китай. Ако вашето логистично споразумение изисква друго китайско пристанище, срокът за доставка и разходите за вътрешен транспорт могат да бъдат преизчислени в офертата.
Стандартните поръчки FR-16 и FR-25 обикновено изискват30-60 дни. FR-38 и машините с персонализирани конфигурации обикновено изискват60-90 дни. Потвърденият срок за доставка започва след финализиране на техническите спецификации и подробностите за поръчката.
При спешни проекти може да се обсъжда приоритетно производство. Ускорената поръчка зависи от текущия фабричен капацитет, наличността на компоненти и конфигурацията на машината. Ускорената дата на доставка трябва да бъде потвърдена писмено в търговската оферта, преди да бъде направена поръчката.
Стандартното споразумение за плащане е30% депозит след потвърждение на поръчката и 70% баланс преди изпращане след фабрично тестване за приемане. Могат да се обсъждат алтернативни условия за квалифицирани проекти.
Машината се проверява за механична работа, електрически функции, пневматично затягане, контрол на скоростта на теглене, синхронизация на навиване, функции за безопасност и цялостно сглобяване. Когато се предоставят образци от тръби на клиента, действителните тестове за изтегляне и навиване могат да бъдат организирани преди изпращане.
да FangRong може да предостави насоки за инсталиране, поддръжка при въвеждане в експлоатация и обучение на оператори. Обучението може да обхваща работа с машина, смяна на щампи, рутинна поддръжка, настройка на пълзящия механизъм и основна диагностика на неизправности. Точната договореност за обслужване се потвърждава според проекта и дестинацията.
Стандартният гаранционен срок е12 месеца от въвеждане в експлоатация. Общите резервни части, като компоненти на верижния механизъм, зъбни колела, уплътнения и сензори, могат да бъдат доставени според конфигурацията на машината. Предлага се и отдалечена техническа поддръжка за проблеми с работата и поддръжката.
Да, когато клиентът може да предостави предварително представителен материал за тръба и необходимата информация за чертежа. Тестването с действителния материал е особено полезно за нови приложения, тъй като позволява силата на изтегляне, скоростта, смазването, състоянието на повърхността и ефективността на навиване да бъдат оценени преди доставката.
Купувачът трябва да подготви необходимата основа, позиции за закрепване, електрическо захранване, сгъстен въздух, система за смазване и оборудване за обработка на материали в съответствие с окончателното оформление на машината. FangRong може да предостави чертежи на основата, информация за анкерни болтове и изисквания за монтаж преди изпращане.
Адрес
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Китай
Тел
електронна поща