Whatsapp
Ние предлагаме широка гама от прецизно оборудване за металообработка, включително изправяне, студено изтегляне, заостряване, скосяване, рязане, машини за валцоване на резби и изтеглящи щанци, пригодени за материали за тръби, пръти и тел в различни индустрии.
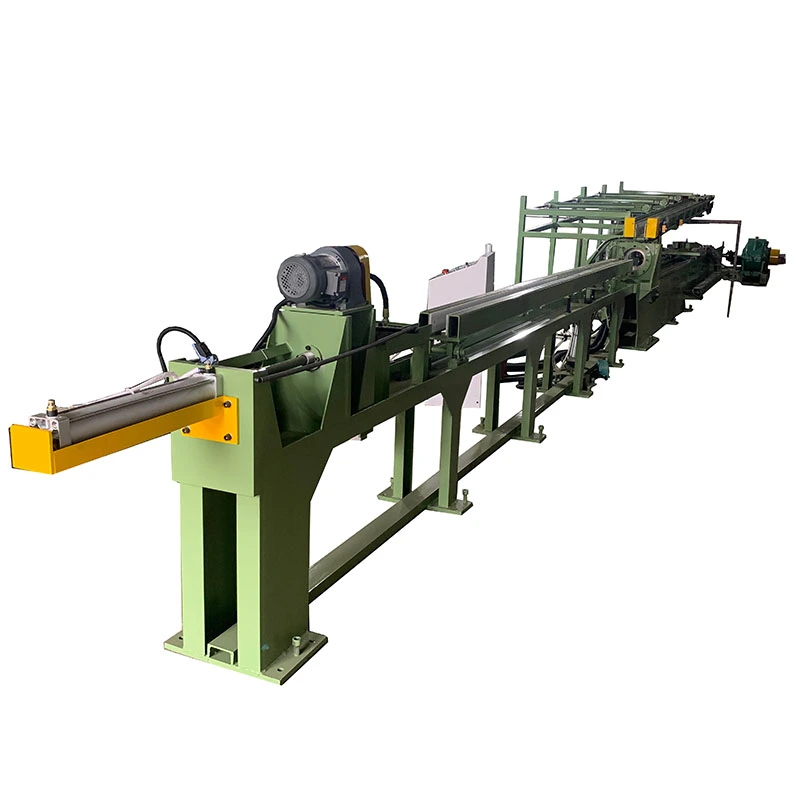
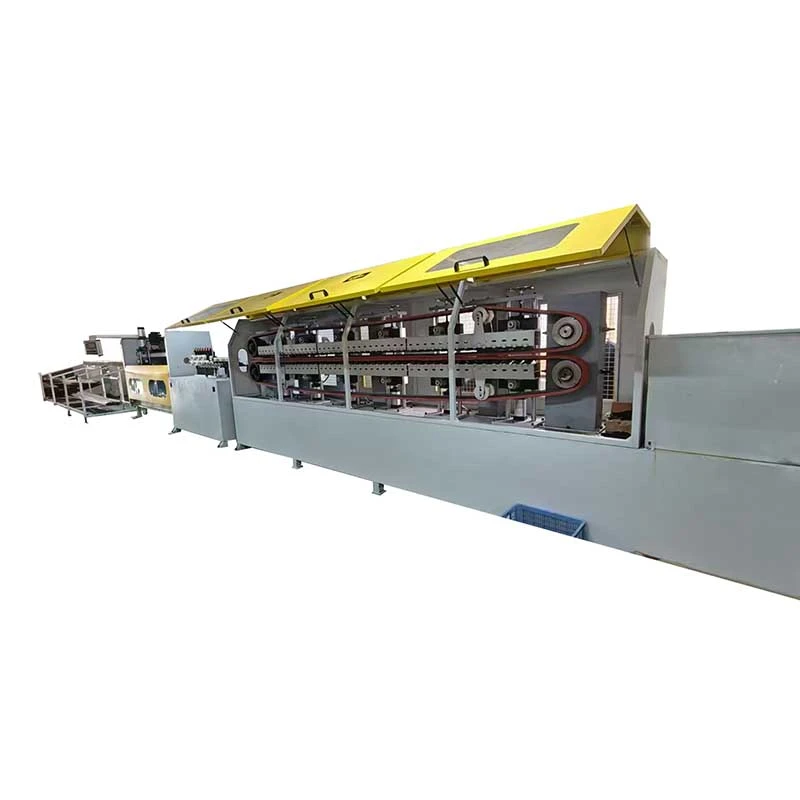
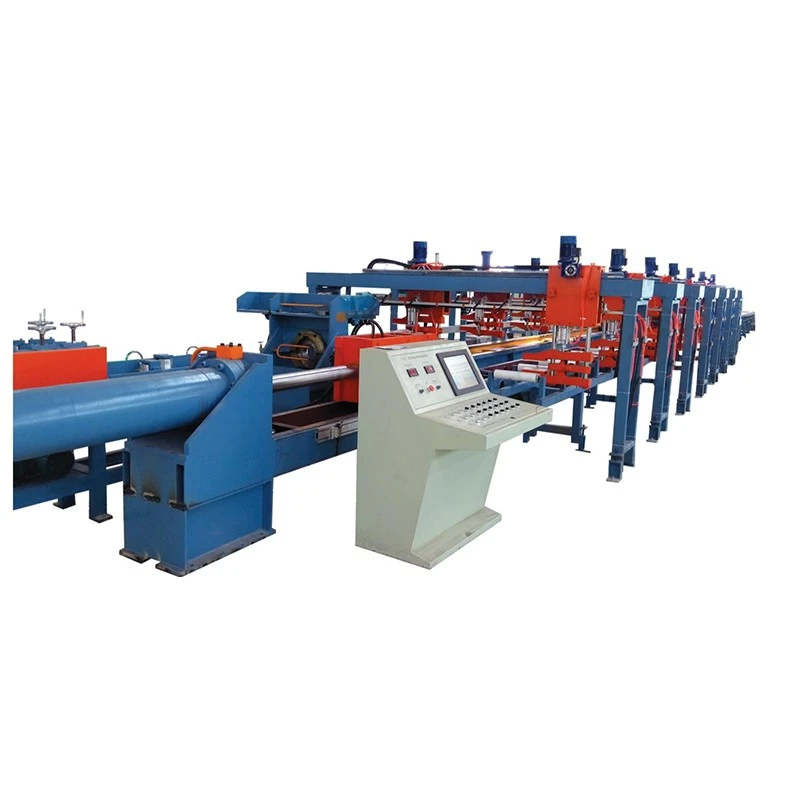
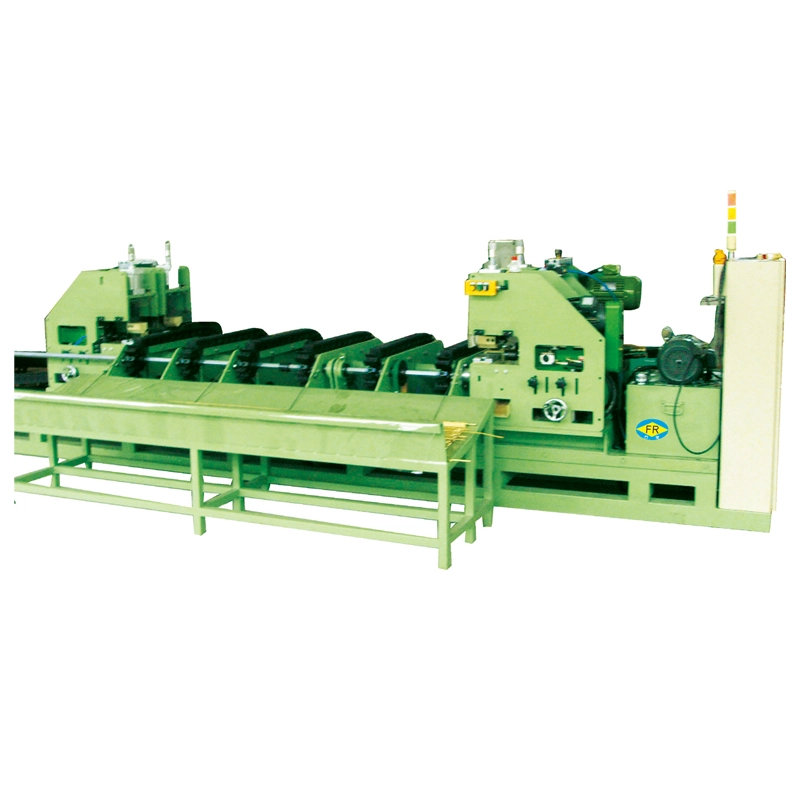
TheМашина за хидравлично изтегляне на шиние предназначен за студено изтеглянемедни и алуминиеви шини, подобрявайки точността на размерите, повърхностното покритие и твърдостта. Теглещите сили варират от10-100 тона, с дължини на чертеж от6–12 ми скорости на2–12 м/мин. Той обработва медни шини от40×2 mm до 400×30 mm. Хидравличното управление на силата и променливата скорост осигуряват стабилно теглене с намалени повърхностни дефекти. Подходящ заелектроразпределение, трансформатори, разпределителни уреди и електрическо оборудване.
TheМашина за хидравлично изтегляне на шини, наричана още машина за изтегляне на медни шини или хидравлична машина за изтегляне на шини, е предназначена за студено изтегляне на медни и алуминиеви плоски пръти след екструдиране или отливане. Хидравличният цилиндър издърпва детайла през прецизна матрица, за да намали ширината и дебелината, да подобри консистенцията на размерите, да усъвършенства повърхността и да увеличи здравината чрез студена работа.
Серията FR на FangRong включваFR-10T, FR-20T, FR-30T, FR-50T и FR-100T, покриващи теглителни сили от 10 до 100 тона. В зависимост от модела машината обработва шини от15 до 400 mm ширина, 2 до 30 mm дебелина и 6 до 12 m ефективна дължина на изтегляне. Използва се главно за медни и алуминиеви шини за разпределителни уреди, разпределително оборудване, трансформатори, електрически съединители и други енергийни приложения.
Машината за хидравлично изтегляне на шини използва хидравличен процес на издърпване. Действителният дизайн на матрицата, намаляването на преминаване и силата на изтегляне трябва да се определят от началната секция, целевата секция, състоянието на материала и изискваните свойства, а не само от размера на шината.
1. Зареждане на детайла
Екструдираната или лята медна или алуминиева шина се позиционира върху захранващата стойка. Водещият край е заострен или намален, така че да може да влезе в матрицата за изтегляне.
2. Влизане на матрицата
Подготвеният край преминава през матрица, проектирана за необходимото крайно напречно сечение. За нестандартни профили на шини, държачът на матрицата и инструментите могат да бъдат конфигурирани така, че да съответстват на секцията.
3. Хидравличен чертеж
Хидравличният цилиндър издърпва шината през матрицата с контролирана сила. Размерите на отвора на цилиндъра в серията FR варират от125 до 280 мм, с диаметри на буталния прът от70 до 140 мм.
4. Контрол на скоростта на рисуване
Скоростта на рисуване се регулира от2 до 12 м/мин. По-ниската скорост може да бъде за предпочитане за големи редукции, трудни участъци или условия на процеса, изискващи по-строг контрол, докато стабилните производствени линии могат да използват по-висока настройка, когато инструменталната екипировка и системата за смазване го позволяват.
5. Обратен удар
След хода на изтегляне каретката се връща за следващия цикъл при до 20 m/min при по-малките модели и до 15 m/min при FR-100T.
6. Изправяне при необходимост
Може да се добави допълнителен модул за изправяне, когато процесът надолу по веригата изисква по-строг контрол на лъка или усукването.
PLC може да контролира чертане и връщане на последователности, докато HMI позволява на операторите да задават и наблюдават работни параметри като скорост на рисуване и дължина на хода.
Разхлабен толеранс на размерите след екструдиране
Екструдирането само по себе си може да не осигури толеранса на ширината и дебелината, необходим за прецизни електрически компоненти. Изтеглянето през калибрирана матрица осигурява контролирано намаляване на напречното сечение и подобрява последователността на размерите по протежение на пръта.
Повърхностни дефекти от предишния процес
Екструдираните повърхности могат да съдържат следи или неравности, които стават неприемливи за открити шини или прецизни контактни компоненти. Правилно подбраните инструменти за чертане и смазване могат да подобрят завършената повърхност.
Ниска твърдост или недостатъчна якост
Студеното изтегляне въвежда закаляване при работа. Това може да увеличи твърдостта и якостта на опън и да помогне на шината да запази формата си по време на последващо огъване, сглобяване или навиване. Точната промяна на механичните свойства зависи от редукцията и състоянието на материала.
Вариация на напречното сечение
Прецизната матрица за изтегляне контролира готовата секция по-последователно, отколкото да се разчита само на екструзия, което е важно, когато шините трябва да пасват на фиксирани хлабини, клеми, изолатори или електрически възли.
Повтарящи се ръчни операции по рисуване
Хидравличното задвижване осигурява програмируеми цикли на издърпване и връщане, намалявайки ръчната намеса в сравнение с ръчно контролирано или механично задвижвано оборудване.
Прецизен контрол на напречното сечение
Основната стойност на процеса на рисуване е корекция на размерите, а не просто увеличаване на силата на теглене. Това е най-полезно, когато екструдираната секция е близо до необходимия краен размер, но не отговаря постоянно на толеранса, необходим за сглобяване или електрически компоненти.
2-12 м/мин регулируема скорост на рисуване
Променливата скорост позволява на оператора да съобрази процеса с материала, геометрията на сечението, редуцирането и състоянието на инструмента. Максималната скорост не е автоматично най-добрата производствена настройка; качеството на повърхността, температурата на матрицата и смазването също влияят върху използваемата скорост.
10-100 тона теглителна сила
Необходимият тонаж зависи от якостта на материала, намаляването, условията на контакт и геометрията на сечението. По-широката шина не изисква непременно същата сила като по-тясна шина с еднаква площ на напречното сечение, така че изборът на модел трябва да се основава на действително изчисление на силата на изтегляне.
6-12 м ефективна дължина на изтегляне
Тази гама покрива много приложения за производство на прави шини. Могат да се обмислят по-дълги удари, когато дължината на крайния продукт или производственото оформление ги изискват.
Хидравлично управление на силата
Хидравличната система осигурява контролирана теглителна сила през целия ход. Това е особено полезно за големи медни профили и процеси, при които внезапните промени в силата на теглене могат да повлияят на качеството на повърхността или живота на инструмента.
PLC и HMI управление
Програмируемото управление може да управлява хода на чертежа, обратния ход и последователността на цикъла. Полезно е за повторно производство, тъй като операторите могат да работят с дефинирани настройки на процеса, вместо да контролират ръчно всеки ход.
Опционално изправяне и интегриране на линии
За инсталации, обработващи шини чрез няколко операции надолу по веригата, машината за изтегляне може да бъде конфигурирана с оборудване за подаване, изправяне или друго манипулационно оборудване, за да се намали междинната манипулация.
Изборът на модел трябва да започне сначална ширина и дебелина, целева ширина и дебелина, клас мед или алуминий, намаляване на преминаване, необходима дължина на изтегляне и очаквана производствена мощност. След това номиналният тонаж трябва да се сравни с изчислената теглителна сила.
| Модел | FR-10T | FR-20T | FR-30T | FR-50T | FR-100T |
| Теглеща сила (тонове) | 10 | 20 | 30 | 50 | 100 |
| Ширина на шина (mm) | 40 | 15-60 | 20-120 | 30-180 | 30-400 |
| Дебелина на шината (mm) | 2-5 | 2-10 | 2-20 | 2-30 | 3-30 |
| Ефективна дължина на изтегляне (m) | 6-12 | 6-12 | 6-12 | 6-12 | 6-12 |
| Диаметър на отвора на цилиндъра (mm) | 125 | 150 | 180 | 200 | 280 |
| Диаметър на буталния прът (mm) | 70 | 80 | 90 | 100 | 140 |
| Скорост на теглене (m/min) | 2-12 | 2-12 | 2-12 | 2-12 | 2-12 |
| Скорост на връщане (m/min) | 5-20 | 5-20 | 5-20 | 5-20 | 5-15 |
| Мощност на главния двигател (kW) | 22 | 45 | 55 | 75 | 75 × 2 |
| Налягане в системата (kgf/cm²) | 140 | 170 | 230 | 210 | 250 |
Всички модели от серия FR са проектирани предимно за медни и алуминиеви шини. Персонализирани държачи за матрици, по-дълги ходове на изтегляне, специални диапазони на ширина/дебелина, системи за подаване и оборудване за изправяне могат да бъдат разгледани според производствената линия.
Не избирайте хидравличен теглителен стенд само според максималните размери на шините, посочени в каталога. За инженерна препоръка предоставетеклас на материала, начален участък, завършен участък, дължина на изтегляне, брой преминавания и целеви изход. Тези параметри позволяват необходимата сила на теглене и подходящият график за намаляване да бъдат оценени, преди да бъде специфицирана машината.
Хидравлична машина за теглене на шини с прекомерен тонаж може да увеличи цената на оборудването, без да подобри процеса, ако необходимата сила на теглене е много по-ниска. Обратно, непрекъснатата работа при границата на силата на машината оставя по-малко поле за промени в състоянието на материала, смазване или инструментална екипировка. Следователно подходящият работен диапазон трябва да се определи от действителния процес, а не само от тонажа.
Медните шини за разпределителни уреди, разпределителни табла и шинни канали изискват постоянна ширина и дебелина, тъй като завършената секция трябва да пасва на изолационни системи, клеми и механични опори. Машина от клас FR-30T до FR-50T може да се обмисли за приложения със средно сечение след изчисляване на силата.
Типичен производствен проблем:екструдираният прът е с размери, близки до целта, но изисква допълнителна механична обработка преди сглобяването. Чертежът може да доближи сечението до зададените размери, като същевременно подобрява консистенцията на повърхността.
Плоските медни проводници, използвани в трансформаторни модули, може да изискват контролирани размери и подходящи механични свойства за формоване или навиване. Студеното изтегляне може да осигури втвърдяване при работа в допълнение към намаляването на размерите.
Типичен производствен проблем:проводник, който е твърде мек или с несъвместими размери, може да се деформира по време на навиване. Графикът за чертане може да бъде избран, за да се постигне необходимото крайно сечение и състояние на материала преди операцията по навиване.
Малките медни секции, използвани за клеми, съединители и заземяващи компоненти, се възползват от последователни размери на напречното сечение, тъй като вариациите могат да повлияят на монтажа и електрическия контакт.
Типичен производствен проблем:вариациите в дебелината на пръта създават непоследователни допуски за обработка или монтаж. Калибрираната матрица за теглене осигурява повтаряща се крайна секция.
Големите медни проводници и електродни шини, използвани при електролиза и други високотокови системи, изискват значителен капацитет на напречното сечение. TheFR-100Tосигурява до 100 тона номинална теглителна сила и поддържа шини с ширина до 400 mm и дебелина 30 mm в рамките на посочената гама модели.
Медните шини се използват в слънчеви инверторни шкафове, системи за съхранение на енергия и оборудване за преобразуване на енергия. Чертежът е полезен, когато проводникът трябва да отговаря на контролирани размери преди щанцоване, огъване, обшивка или окончателно сглобяване.
Плоските медни проводници се използват в батерийни системи, съединители за голям ток и възли за разпределение на мощността. За тези приложения последователността на размерите е важна, тъй като шините често преминават през огъване, изолация, щанцоване или монтаж на клеми след чертане.
Инженеринг на хидравлични тегличи от 1998 г
FangRong се занимава с производство на оборудване за студено изтегляне от 1998 г. Неговият инженерен опит обхваща хидравлични теглещи стендове, проектиране на матрици, изчисляване на силата на изтегляне, графици за намаляване и автоматизация на процеси за цветни и други метални продукти.
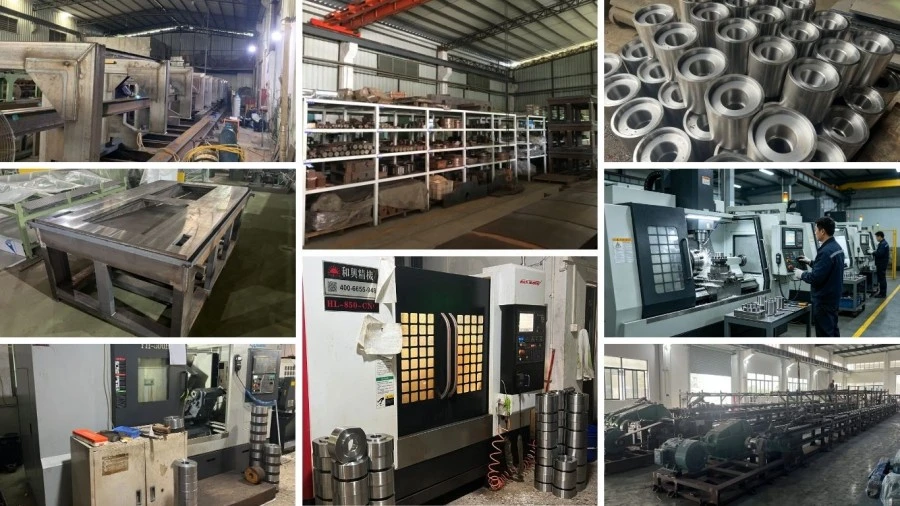
Две производствени мощности
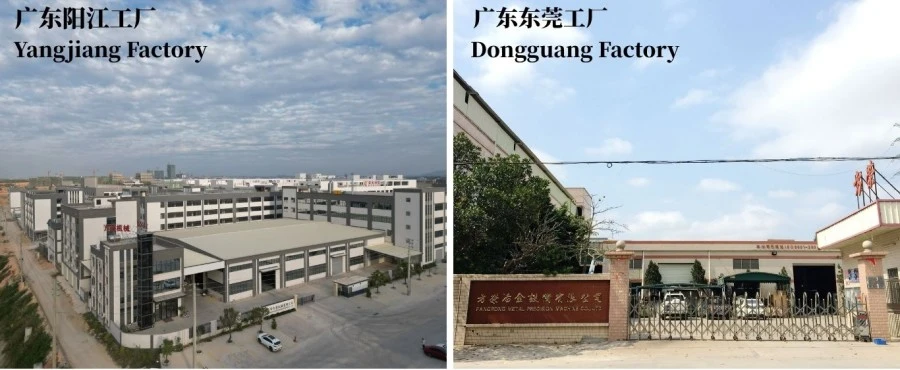
FangRong управлява производствени съоръжения в Dongguan и Yangjiang. Производствената организация на две площадки осигурява допълнителен производствен капацитет за стандартно и персонализирано чертожно оборудване.
Международни инсталации
Оборудването на FangRong е доставено на клиенти в повече от 70 страни и се използва в приложения за обработка на мед, алуминий, стомана, неръждаема стомана и други.
Инженеринг, специфичен за процеса
За проект на шина важната инженерна работа не се ограничава до избора на хидравличен цилиндър. FangRong може да помогне с изчисления на силата на изтегляне, конфигурация на матрицата, графици за редуциране, хидравлични параметри, чертежи на оформление и опционална автоматизация въз основа на действителните размери на шината на клиента.
Фабрично приемане
Преди изпращане, машините могат да бъдат подложени на работа на празен ход, последвана от тестване при номинално натоварване. Когато има налични мостри от клиенти, действителният материал може да се използва за проверка на операцията по изтегляне, хидравличната стабилност, движението на машината и изискванията за готовия продукт преди доставката.
1. Поръчайте инженеринг— Размерите на шините, материалът, силата на изтегляне, конфигурацията на матрицата, хидравличните параметри и изискванията за автоматизация се преглеждат преди производството.
2. Проверка на компоненти— Ключовите компоненти, включително тръбите на цилиндъра, буталните пръти, уплътненията и структурната стомана, се проверяват преди монтажа.
3. Прецизна обработка— Отворите на цилиндрите, буталните пръти и направляващите компоненти са машинно обработени и завършени според изискваните толеранси на размерите.
4. Хидравличен възел— Хидравличните силови агрегати, клапаните, тръбопроводите и контролните компоненти са сглобени и проверени за стабилност на налягането и течове.
5. Механично подравняване— Основният цилиндър, теглителната каретка и направляващата система са сглобени и подравнени, за да поддържат стабилно движение по време на теглене.
6. Електрическа и PLC интеграция— Системата за управление се програмира според конфигурацията на машината и необходимия цикъл на чертане.
7. Тестване на натоварването— Работата на машината се проверява при определени условия на натоварване, с тестване на материала на клиента, където се предоставят проби.
8. Окончателна проверка— Хидравличното налягане, движението, електрическите функции, устройствата за безопасност, размерите и общото състояние на машината се проверяват преди изпращане.
9. Опаковка за износ— Компонентите са защитени срещу влага, корозия и повреди при транспортиране преди товарене.
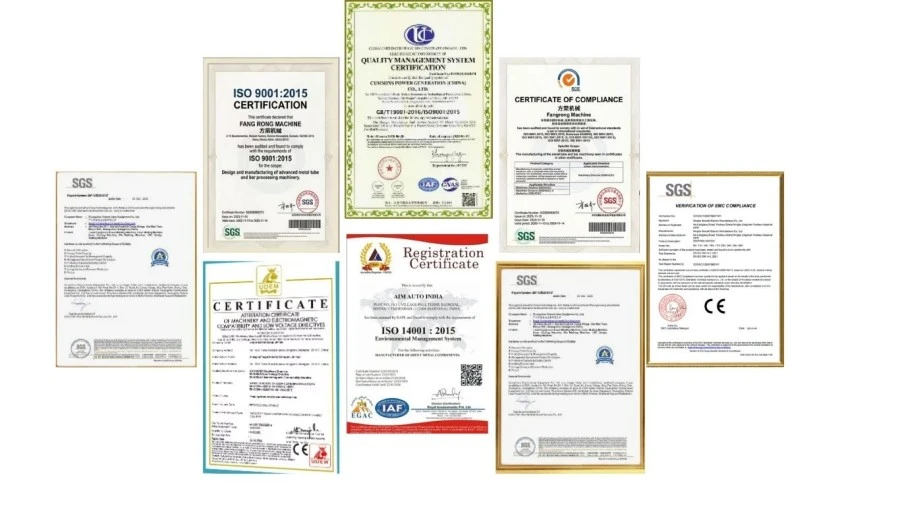
ISO 9001:2015— Система за управление на качеството, обхващаща съответните дейности по проектиране, производство, монтаж и обслужване. Сертификат №UQ231211R1.
CE— Стандартните машинни конфигурации могат да бъдат доставени с документация за съответствие CE за приложимите изисквания за безопасност на машините. Точната декларация и конфигурация за безопасност трябва да бъдат потвърдени за поръчаната машина и пазара на местоназначение.
Проверка на SGS— Може да се организира проверка от трета страна за клиенти, изискващи независима проверка преди изпращане.
Патенти— FangRong съобщава за 32 патента за изобретения и повече от 100 патента за полезни модели, включително патенти, свързани с компоненти на чертожно оборудване и системи за инструменти.
Машината е подготвена за експортно транспортиране със защита от корозия, защита от влага и подходяща дървена опаковка за основните компоненти. Големите хидравлични и механични възли могат да се доставят отделно според изискванията за товарене на контейнера и монтаж на място.
За оферта окончателният метод на доставка, конфигурацията на опаковката, пристанището на заминаване и Incoterm трябва да бъдат потвърдени според дестинацията, размерите на машината и конфигурацията на поръчката.
Стандартното приложение емедни и алуминиеви шини. Медни сплави, алуминиеви сплави и други цветни материали също могат да бъдат взети под внимание, когато състоянието на материала, силата на теглене и инструменталната екипировка са подходящи. Класът на материала трябва да бъде предоставен преди избора на модел.
Посочената моделна гама обхваща ширини от15 до 400 мми дебелини от2 до 30 мм, като точният обхват зависи от модела. FR-100T покрива 30-400 mm ширина и 3-30 mm дебелина.
Няма единична стойност на намаление, която да се прилага за всяка медна или алуминиева шина. Практическото намаление зависи от степента и състоянието на материала, началната и крайната секция, геометрията на матрицата, смазването и изискваните механични свойства. За по-големи общи намаления може да са необходими многократни преминавания на изтегляне и междинно отгряване.
да Студената деформация обикновено увеличава твърдостта и здравината чрез работно втвърдяване. Степента на изменение зависи от редуцирането и състоянието на изходния материал. Ако се изисква специфична якост на опън, твърдост или удължение, графикът за чертане трябва да бъде проектиран според целевите механични свойства.
Изтеглянето може значително да подобри състоянието на повърхността, но крайният резултат също зависи от входящата повърхност, качеството на матрицата, геометрията на матрицата и смазването. Една чертожна машина не може да отстрани дълбоки дефекти, които вече съществуват под оригиналната повърхност.
Сравнете необходимата сила на теглене, вместо да избирате само по ширина на готовата шина. Осигурете началните и целевите размери, степента на материала и графика за намаляване. FangRong може да изчисли прогнозната сила на теглене и да препоръча подходящия модел.
Не2-12 м/миндиапазонът е регулируем работен диапазон, а не задължителна производствена скорост. Подходящата настройка зависи от геометрията на сечението, намаляването, материала, смазването, състоянието на матрицата и необходимото качество на повърхността. По-високата скорост е полезна само когато целият процес може да поддържа стабилни условия на изтегляне.
да Допълнителен модул за изправяне може да бъде интегриран, когато завършената шина изисква допълнителен контрол на дъга или усукване. Захранващо и друго оборудване за манипулиране надолу по веригата също може да се вземе предвид в съответствие с плана на производството.
Стандартната конфигурация на машината включва хидравлична система за изтегляне, главен цилиндър, теглителна шейна, държач на матрицата, хидравличен захранващ блок и PLC/HMI система за управление. Инструментите за конкретен размер на шина трябва да бъдат потвърдени отделно, тъй като размерите на матрицата зависят от началната и крайната секции на клиента.
Осигурете наклас на материала, начална ширина и дебелина, крайна ширина и дебелина, необходима дължина на изтегляне, брой преминавания, целева производителност и налично фабрично захранване. Чертеж или диаграма на напречно сечение също са полезни за нестандартни профили.
Серията FR използва ефективна дължина на изтегляне от6-12 метра. По-дълги или специфични за приложението дължини на чертежи могат да бъдат оценени по време на инженерния дизайн.
Стандартните модели обикновено изискват приблизително30-60 дни, докато по-големите или персонализирани машини може да изискват60-90 дни. Потвърденото време за доставка трябва да бъде посочено в офертата, тъй като инструменталната екипировка, автоматизацията, размерът на машината и фабричното работно натоварване могат да повлияят на времето за производство. Ускорената доставка трябва да се потвърждава за всеки отделен случай, а не да се предполага.
Стандартното търговско споразумение е30% депозит при потвърждение на поръчката и 70% преди изпращане след фабрично приемане. Могат да се обсъждат алтернативни условия за конкретни проекти.
Стандартният гаранционен срок е12 месеца от въвеждане в експлоатация. Гаранционното покритие и изключенията трябва да бъдат потвърдени в окончателния договор за продажба.
да FangRong осигурява надзор на монтажа, поддръжка при въвеждане в експлоатация и обучение на оператори. Обучението на място обикновено обхваща работа с машината, смяна на матрици, рутинна поддръжка и основна диагностика на неизправности. Чертежи на основата и оформления на анкерни болтове могат да бъдат доставени преди монтажа.
да Когато е практично, мостри от клиенти могат да се използват за фабрични тестове. Това е особено полезно, когато секцията на шината е голяма, нестандартна или когато клиентът има специфични изисквания за размери, повърхност или механични свойства.
CE документация може да бъде доставена за приложими стандартни машинни конфигурации. Тъй като съответствието на машината зависи от действителната конфигурация на машината и пазара на местоназначението, приложимата декларация, устройствата за безопасност и документацията трябва да бъдат потвърдени преди поръчката.
да Осигурете марката мед или алуминий, началната секция, целевата секция и необходимия процес. FangRong може да използва тези параметри, за да оцени силата на теглене, да избере подходящия модел от серия FR и да препоръча подходящо намаляване и конфигурация на инструменти.
Адрес
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Китай
Тел
електронна поща