Whatsapp
Ние предлагаме широка гама от прецизно оборудване за металообработка, включително изправяне, студено изтегляне, заостряване, скосяване, рязане, машини за валцоване на резби и изтеглящи щанци, пригодени за материали за тръби, пръти и тел в различни индустрии.
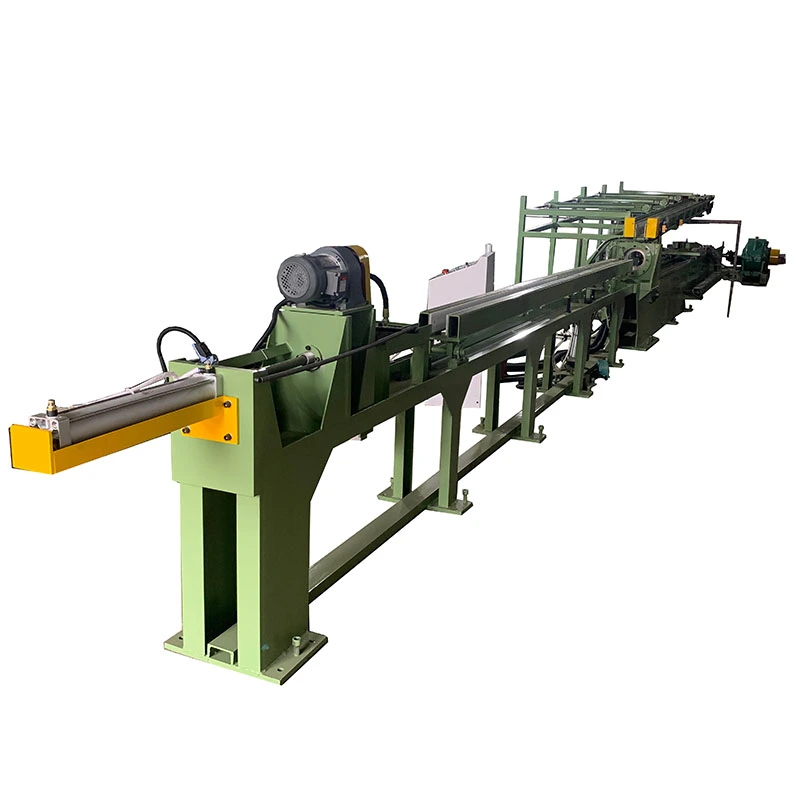
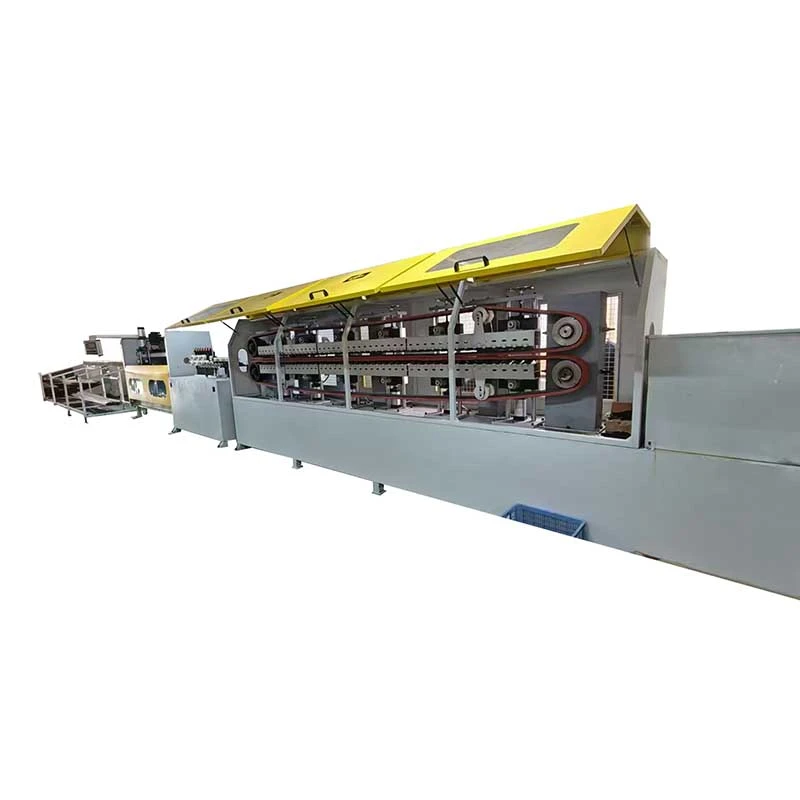
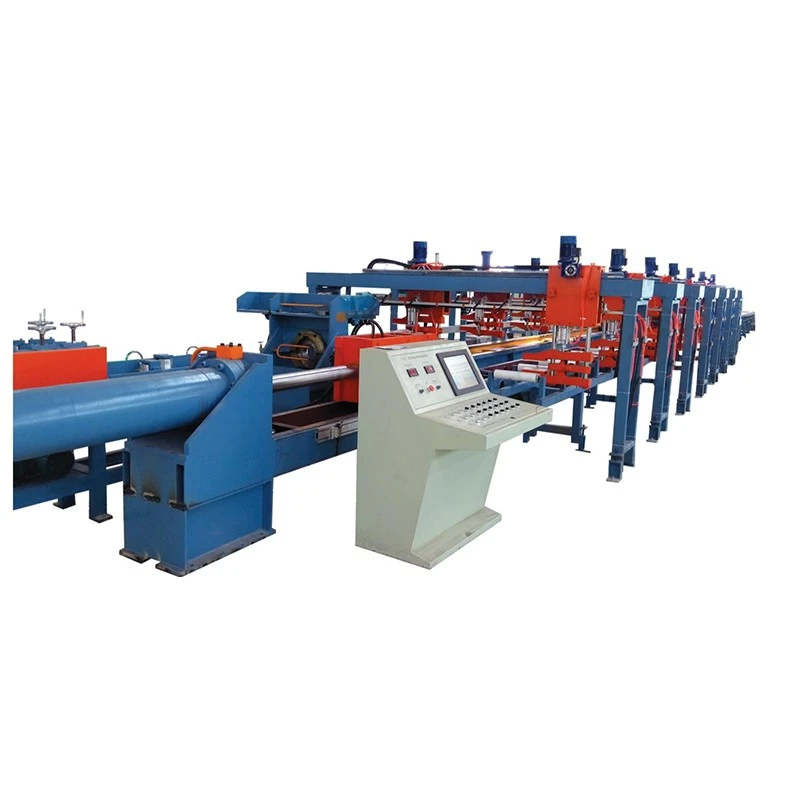
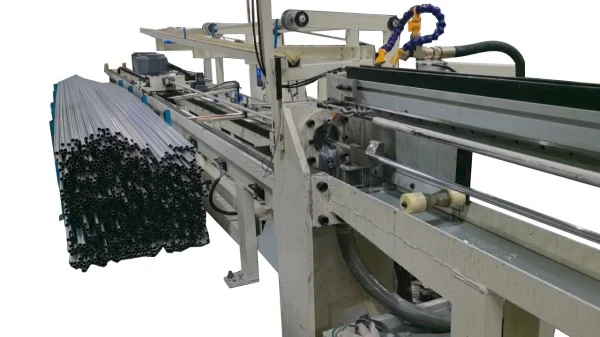
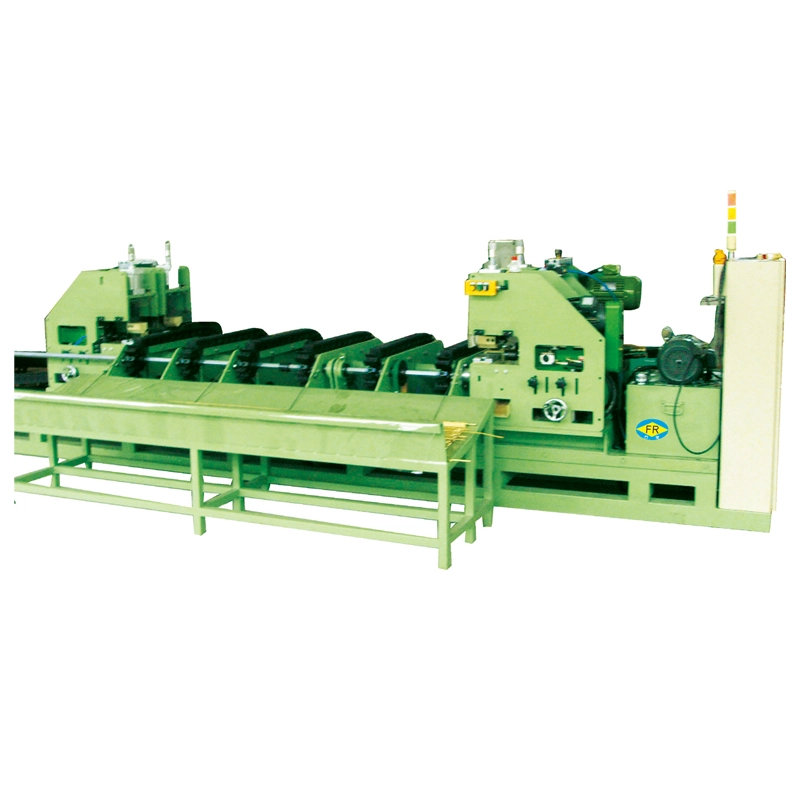
Автоматичната машина за студено изтегляне със зъбна рейка FR-50 е 50 kN серво задвижван стенд за теглене за прецизно изтегляне на тръби и пръти. Той използва трансмисия с рейка и пиньон със серво мотор Inovance с мощност 30 kW, осигуряващ стабилен контрол на скоростта и намалени вибрации. Подходящ за приложения от мед, алуминий, неръждаема стомана и въглеродна стомана.
FR-50 Автоматична машина за студено изтегляне с рейка-зъбно колело е aТеглич със серво задвижване 50 kNза прецизно изтегляне на тръби с малък и среден диаметър и масивни пръти. Вместо конвенционална верижна или хидравлична трансмисия, той използва aзадвижване с рейка и пиньонзадвижван от a30 kW Серво мотор Inovanceи а1:15 планетарна правоъгълна скоростна кутия.
Машината има а4 m ефективна дължина на изтегляне, 2 м ход на дорника, скорост на рисуване от0–40 m/minи скорост на връщане на каретката до30 м/мин. Посоченият максимален OD на тръбата еφ40 мм. Actual drawing capacity depends on the material grade, starting dimensions, wall thickness, reduction per pass and die design.


FR-50 е предназначен заизчертаване на тръби и пръти с малък и среден диаметър. Типичните материали включват мед, алуминий, неръждаема стомана и въглеродна стомана, но един и същ размер на машината не може да се приложи за всеки материал и график за намаляване.
Например, по-голяма тръба, направена от мека медна сплав, може да изисква по-малко сила на изтегляне от по-малка тръба от неръждаема стомана със силно намаляване. поради тази причина,OD на тръбата само по себе си не трябва да се използва за избор на тегличния стенд.
Преди да потвърдите машината, осигурете:
Клас на материала
Начален размер на тръба или прът
Завършен размер
Дебелина на стенатаза тръби
Намаление на преминаване
Необходима дължина на чертежа
Целева производствена продукция
Тези параметри се използват за оценка на необходимата сила на теглене, разположение на инструментите и време на цикъл. Ако изчисленото натоварване надвишава практическия обхват от 50 kN, трябва да се обмисли по-голям стенд за теглене.
Каретата се управлява от асервоуправляем пиньонзахващане на прецизна стойка, фиксирана по протежение на леглото на машината. Тази трансмисия елиминира опъването на веригата и удължаването на веригата, свързани с верижно задвижвани тегличи, и избягва цилиндъра, помпата и веригата на хидравличното масло, изисквани от хидравличните системи.
Основното предимство на процеса е възможността за контролскорост на рисуване, ускорение, забавяне и позиция на кареткатачрез серво системата. Това е полезно, когато производственият процес изисква повтарящи се цикли на изтегляне или различни скорости за различни материали и редукции.
Трансмисията с рейка и пиньон сама по себе си не определя качеството на крайния продукт. Геометрията на матрицата, подравняването на дорника, смазването, състоянието на материала и графикът за чертане остават критични за крайните размери на тръбата или пръта и състоянието на повърхността.
Номиналната сила на теглене е50 kN. Използваемият диапазон зависи от здравината на материала, намаляването на напречното сечение, триенето и инструменталната екипировка. Машината трябва да бъде избрана с достатъчен запас от сила, вместо да работи непрекъснато на границата на номиналния си капацитет.
Изчертаването на тръба използва матрица заедно с aдорник или ядроза контрол на вътрешното измерение. FR-50 поддържа вътрешно смазване за тръби с ID от16 мм или по-голям, в зависимост от избраната конфигурация на инструмента.
За масивни пръти не е необходима системата на дорник. Същият теглителен стенд следователно може да бъде конфигуриран за приложения на тръби и пръти, когато размерите на продукта, инструменталната екипировка и натоварването на изтегляне са в обхвата на машината.
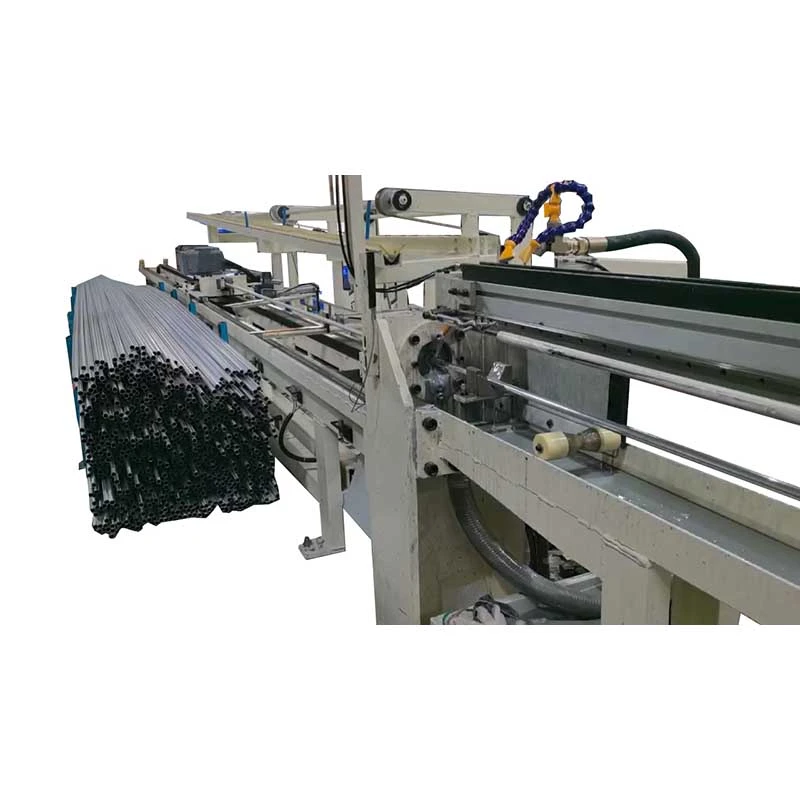
Автоматичната машина за студено изтегляне с рейка-зъбно колело може да бъде доставенаполуавтоматичен или напълно автоматиченконфигурации. В зависимост от производствената последователност, автоматизацията може да обхваща подаване, резба на дорник, вътрешно и външно смазване, изтегляне, разтоварване и връщане на каретката.
| Параметър | Спецификация |
| Модел | FR-50 |
| Сила на рисуване | 50 kN |
| Форма за рисуване | Едноредов (1 нишка) |
| Ефективна дължина на чертежа | 4 м |
| Ход на сърцевина-пръчка | 2 м |
| Макс. Тръба OD | φ40 мм, в зависимост от материала и редукция |
| Скорост на рисуване | 0–40 m/min, безстепенно |
| Скорост на връщане на каретката | 0–30 м/мин |
| Време на цикъл (натискане/връщане) | 9 с |
| Височина на центъра | 800 мм |
| Серво мотор | 30 kW, 2000 об/мин, Inovance |
| Редуктор | Планетарен прав ъгъл, съотношение 1:15, Newgear |
| Серво контролер | 30 kW, Inovance |
| Захранване | 380 V, 50 Hz |
| Водещи релси | 35# линейна релса, 4 м, ENSC |
| Рамкова конструкция | Стоманен канал C28, заварена стоманена плоча A3 |
| Държач за матрица | 45# стоманена плоча, сферична матрица, монтажен отвор φ100 mm, персонализиран |
| Смазване | Пневматична мембранна помпа, външно + вътрешно смазване за ID ≥16 mm |
Спецификациите може да варират в зависимост от материала, графика на чертежа, дизайна на матрицата и допълнителното оборудване. Крайният капацитет на машината трябва да бъде потвърден от действителните производствени параметри.
Използва се за прецизни медни тръби вОВК, хладилна и топлообменна техника, както и медни пръти за електрически и общи инженерни приложения. Медта обикновено е подходяща за по-високи скорости на изтегляне от по-твърдите стомани, при условие че редукцията и смазването са правилно избрани.
Подходящ заавтомобилни охладителни тръби, топлообменни компоненти и общи алуминиеви тръбиизискващи контролирани външни размери и дебелина на стената след чертане.
Може да се използва за прецизни тръби от неръждаема стомана, когато необходимото натоварване на изтегляне е в диапазона от 50 kN. Закаляването на неръждаемата стомана, геометрията на матрицата и смазването трябва да се вземат предвид при определяне на скоростта на намаляване и изтегляне.
Приложенията включват прецизни тръби, пръти и пръти за инженерни компоненти. Материалите с по-висока якост или големите намаления може да изискват по-голям клас сила на изтегляне или множество преминавания на изтегляне.
TheАвтоматична машина за студено изтегляне със зъбна рейкамогат да бъдат конфигурирани около действителната производствена последователност, вместо да добавят самостоятелно функции за автоматизация. Това е важно, когато линията обработва множество размери тръби или честа смяна на инструментите.
Полуавтоматичната конфигурация поддържа натоварването на материала и избраните операции по настройка под контрол на оператора. Може да се интегрира напълно автоматична конфигурацияподаване, резба на дорник, смазване, изтегляне, разтоварване и връщане на каретката.
PLC и HMI системата могат да бъдат конфигурирани според необходимите функции на машината, производствена последователност и ниво на автоматизация.
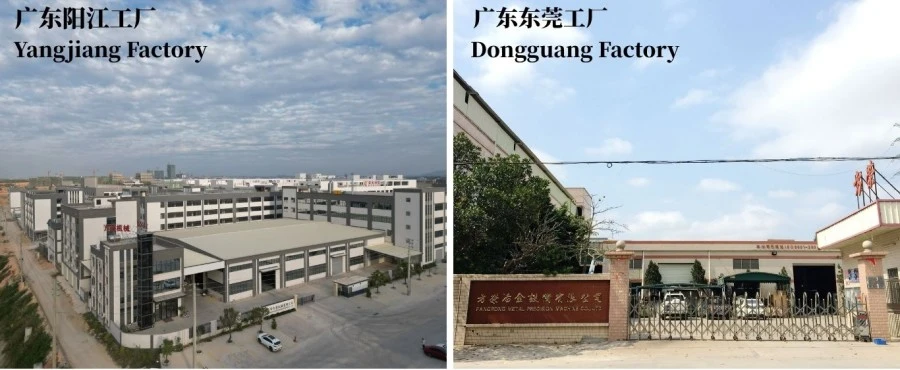
Оттогава FangRong участва в производството на оборудване за студено изтегляне1998. Производствените му мощности вДунгуан и Яндзянобхваща машинно производство, машинна обработка, сглобяване, електрическа интеграция и тестване.
Компанията отчита годишен производствен капацитет от над650 машинив двете съоръжения и е доставил оборудване на клиенти в повече от70 държави.
Изработка на рамката:Канална стомана C28 и стоманена плоча A3 са заварени и подготвени за машинна обработка.
Машинна обработка:Инсталационните повърхности на направляващата релса и стелажите са обработени до необходимата геометрия.
Задвижващ монтаж:Серво мотор, планетарна скоростна кутия, зъбно колело и зъбна рейка се сглобяват и проверяват преди окончателното интегриране.
Системна интеграция:Механични, пневматични, смазочни и електрически системи са свързани и пуснати в експлоатация.
PLC програмиране:Циклите на чертане и HMI функциите се конфигурират според избраната спецификация на машината.
Машинно тестване:Движението на каретката, електрическите функции, смазването и изтеглянето се проверяват преди изпращане. Мострите на клиенти могат да се използват за изпробване на чертежи, когато бъдат доставени.
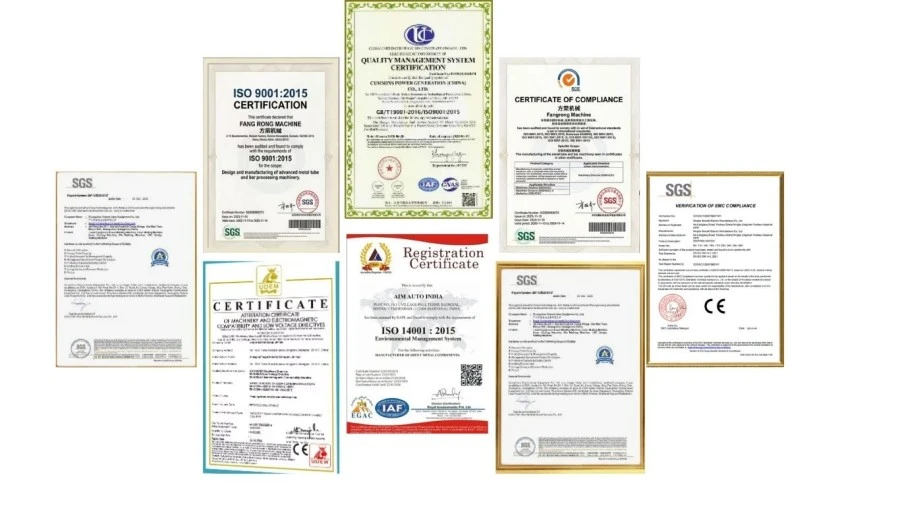
ISO 9001:2015— Система за управление на качеството, обхващаща проектиране, производство, монтаж и обслужване. Сертификат No UQ231211R1.
CE документация— Предлага се за приложими машинни конфигурации според изискванията на пазара на дестинация.
Проверка на SGS— Може да се организира независима проверка, когато се изисква от клиента или проекта.
FangRong също така притежава множество патенти за изобретения и полезни модели, свързани с оборудване за студено изтегляне, включително трансмисия на машина за изтегляне и системи за инструменти.
Необходимата сила се определя отклас на материала, начални и крайни размери, дебелина на стената, намаляване, геометрия на матрицата и условия на смазване. Максималният външен диаметър на тръбата φ40 mm е референтен за машината и не трябва да се третира като максимален размер за всеки материал.
да Изтеглянето на тръби използва система с матрица и дорник, докато плътните пръти се изтеглят без дорник. Необходими са отделни матрици и подходящи инструменти, а натоварването на изтегляне трябва да остане в номиналния диапазон на машината.
Задвижването елиминира разтягането на веригата и рутинното регулиране на напрежението на веригата. По-важното е, че серво системата осигурява програмируемостскорост, ускорение, забавяне и позициониране на каретката, което е полезно за повтарящи се автоматизирани цикли на чертане.
Да, при условие че материалът и графикът за редуциране са в рамките на способността за сила на изтегляне на машината. Неръждаемата стомана обикновено изисква по-строг контрол на намаляването, инструменталната обработка и смазването поради по-високата си якост и поведение при закаляване при работа.
Осигурете наклас на материала, начален размер, завършен размер, дебелина на стената, намаляване на проход, дължина на изтегляне, производствена цел и изисквания за автоматизация. За изчертаване на тръба, изискванията за ID и информацията за дорника също са полезни за потвърждаване на конфигурацията на инструмента.
Смислен FAT трябва да проверидвижение на каретката, скорост на изтегляне, способност за сила, подравняване на матрицата и дорника, смазване, функции за автоматичен цикъл и функции за безопасност. Ако материалът на клиента е наличен, за предпочитане е реално изпробване на чертеж, тъй като позволява проверка на резултата от процеса преди изпращане.
FangRong предоставянадзор на монтажа, въвеждане в експлоатация, обучение на оператори, доставка на резервни части и дистанционна техническа поддръжка. Стандартният гаранционен срок е 12 месеца от въвеждане в експлоатация.
Адрес
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Китай
Тел
електронна поща