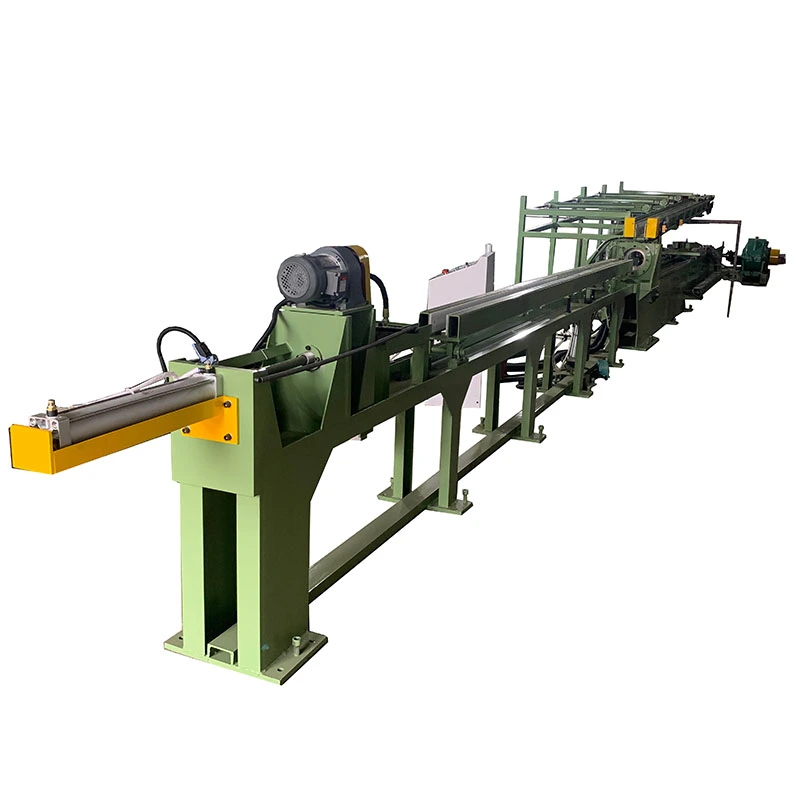
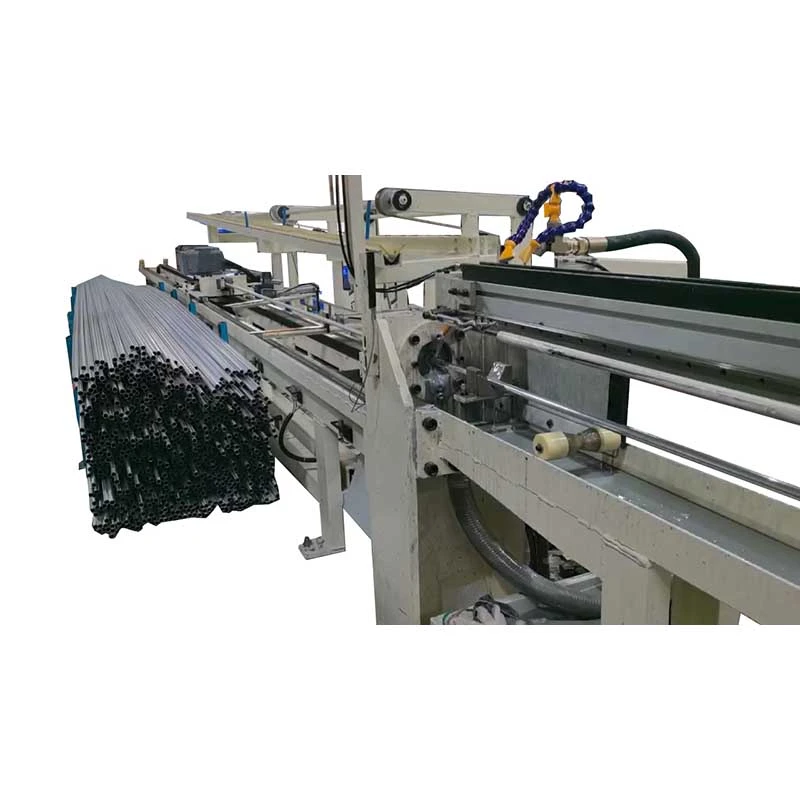
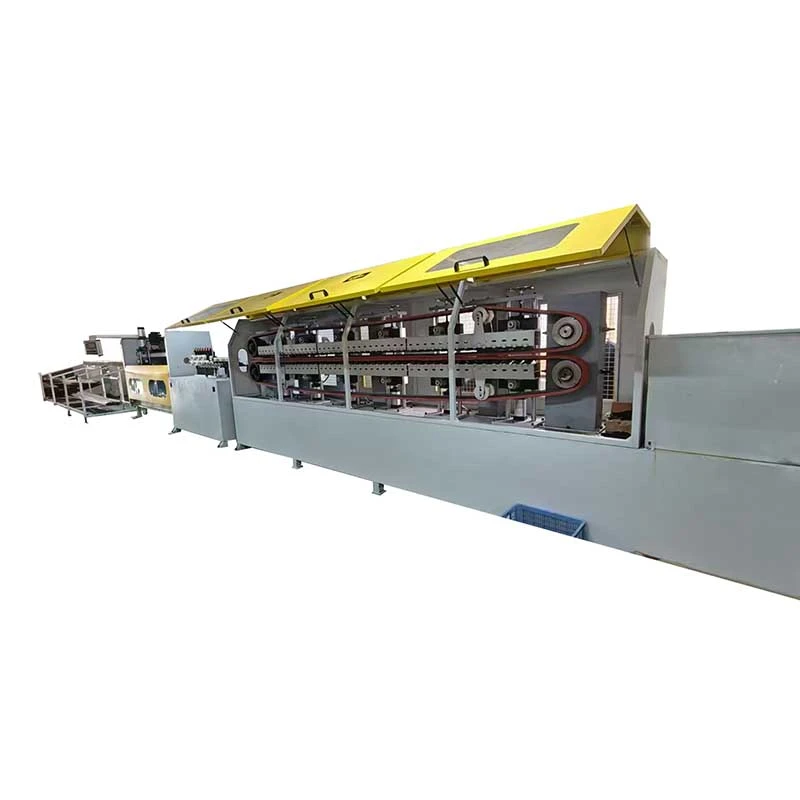
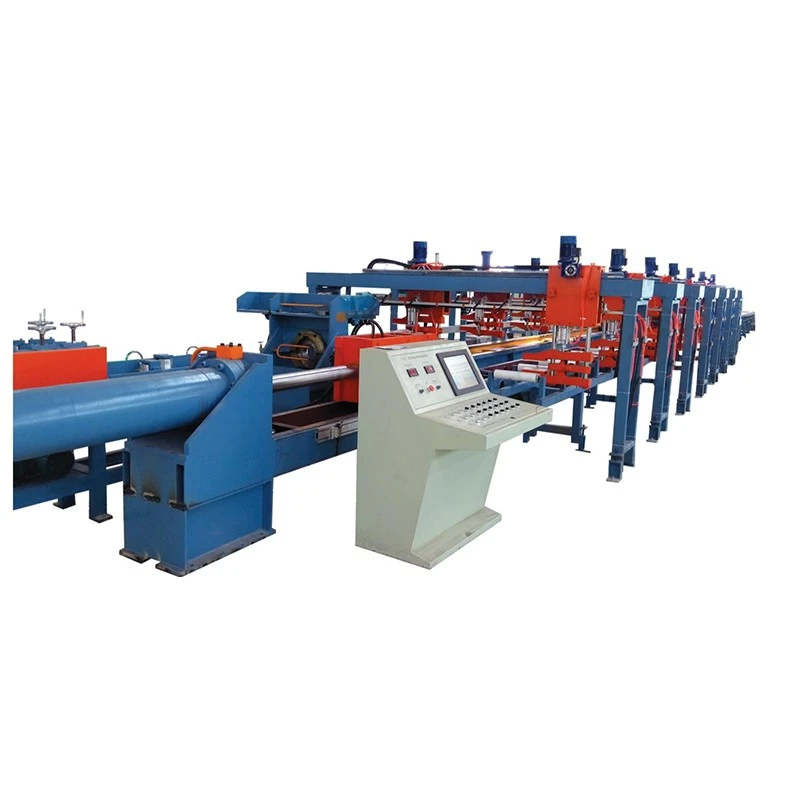
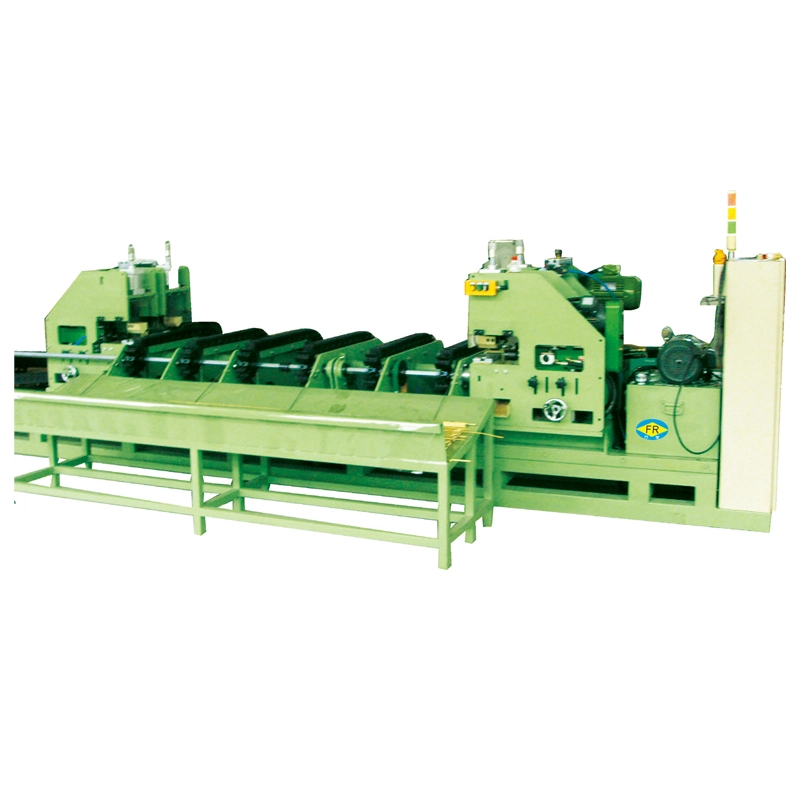
на FangRongГъсеща машина за студено изтеглянеизползва безкрайна писта за непрекъснато захващане и издърпване на материала. За разлика от конвенционалния стенд за теглене на вериги, който разчита на каретка, движеща се напред-назад, пълзящата система поддържа контакт с детайла в цялата зона на изтегляне. Това го прави особено подходящ задълги намотки, непрекъснат материал и по-високи скорости на изтегляне.
Непрекъснат захват за дълъг материал
Не е необходимо роботът да освобождава материала и да връща каретка след всеки ход на чертежа. Няколко чифта цилиндри притискат устойчиви на износване гумени подложки към детайла, създавайки дълга контактна зона за издърпване. Хидравличното опъване на верижите поддържа натиска за захващане относително стабилен, докато материалът преминава през машината, като помага за намаляване на приплъзването и неравномерното подаване.
Това разположение е полезно, когато производството включва дълги дължини на тел, тръба или лента и прекъсването на конвенционален възвратно-постъпателен стенд за теглене би ограничило производителността. Особено актуално е заелектрическа тел, заваръчна тел и кабелни екраниращи тръби, където непрекъснатото подаване е по-ценно от гъвкавостта на обработката на отделни къси пръти.
Непрекъснатото рисуване е основното предимство.Системата за обхождане е най-полезна, когато входящият материал може да се подава непрекъснато и процесът надолу по веригата също може да бъде в крак със скоростта на изтегляне. За къси шини или чести промени на размера, конвенционалната верижна или хидравлична теглителна маса може да бъде по-практична.
FR-16, FR-25 и FR-38
Трите модела верижни машини покриват материали с диаметри от приблизително φ5 до φ40 mm, със сили на теглене от10–50kNand maximum drawing speeds of about 80–100m/min. Мощността на главния двигател варира от 15kW до 37kW.
FR-16φ5–16mm материал
10kN теглителна сила
15kW двигател
FR-25φ10–25mm материал
30kN теглителна сила
22kW двигател
FR-38φ10–40mm материал
50kN теглителна сила
Мотор 37kW
TheFR-16използва 8 чифта цилиндри, 80 mm широчина на пълзящия ход и 1800 mm контактна дължина. TheFR-25използва 10 двойки цилиндри, 100 mm ширина на коловоза и 2500 mm контактна дължина. For larger material, theFR-38използва 12 двойки цилиндри, 120 mm широчина на пълзящия ход и 3500 mm контактна дължина.
| Модел |
Диаметър на материала |
Теглеща сила |
Главен двигател |
Двойки цилиндри |
Дължина на контакта |
| FR-16 |
φ5–16 мм |
10kN |
15kW |
8 чифта |
1800 мм |
| FR-25 |
φ10–25 мм |
30kN |
22kW |
10 чифта |
2500 мм |
| FR-38 |
φ10–40 мм |
50kN |
37kW |
12 чифта |
3500 мм |
Crawler срещу верижна рисунка
| Артикул |
Чертеж тип пълзящ |
Верижен теглич |
| Материално хранене |
Непрекъснато |
Прекъснат |
| Метод на издърпване |
Непрекъснато сцепление на пистата |
Подвижна количка и верига |
| Подходящ материал |
Дълги намотки, тел, непрекъсната тръба |
Пръти, тръби и нарязани дължини |
| Скорост на рисуване |
До около 80–100 м/мин |
Зависи от машината и процеса |
| Производствен характер |
Високоскоростно непрекъснато производство |
Гъвкаво партидно производство |
| Най-добре да се използва, когато |
Необходими са непрекъснато хранене и висока производителност |
Използват се различни размери, къси пръти или по-високи сили на теглене |
Верижният верижен механизъм не е автоматично заместител на стенда за теглене на вериги. Ако продуктът се доставя като къси отделни пръти или изисква много висока сила на теглене, верижна или хидравлична теглителна маса може да бъде по-практичният избор. Оборудването за верижни машини има ясно предимство, когатонепрекъснат материал и скорост на цикъласа основните производствени ограничения.
Натискът при сцепление трябва да остане постоянен
При високи скорости на линията приплъзването между коловоза и материала може бързо да повлияе на качеството на повърхността и консистенцията на размерите. FangRong използва aхидравлична система за опъванеза поддържане на налягането на коловоза и устойчиви на износване гумени подложки за осигуряване на разпределен контакт. Дългата секция за захващане също намалява необходимостта да се разчита на прекомерен локален натиск в една точка.
Повърхността на материала и силата на захващане трябва да се разглеждат заедно.Състоянието на подложките, хидравличното налягане и състоянието на входящия материал влияят върху сцеплението. За по-мека мед или алуминий, силата на захващане трябва да се контролира внимателно, така че да се постигне достатъчно сцепление без маркиране на материала.
За непрекъсната обработка на телове и тръби
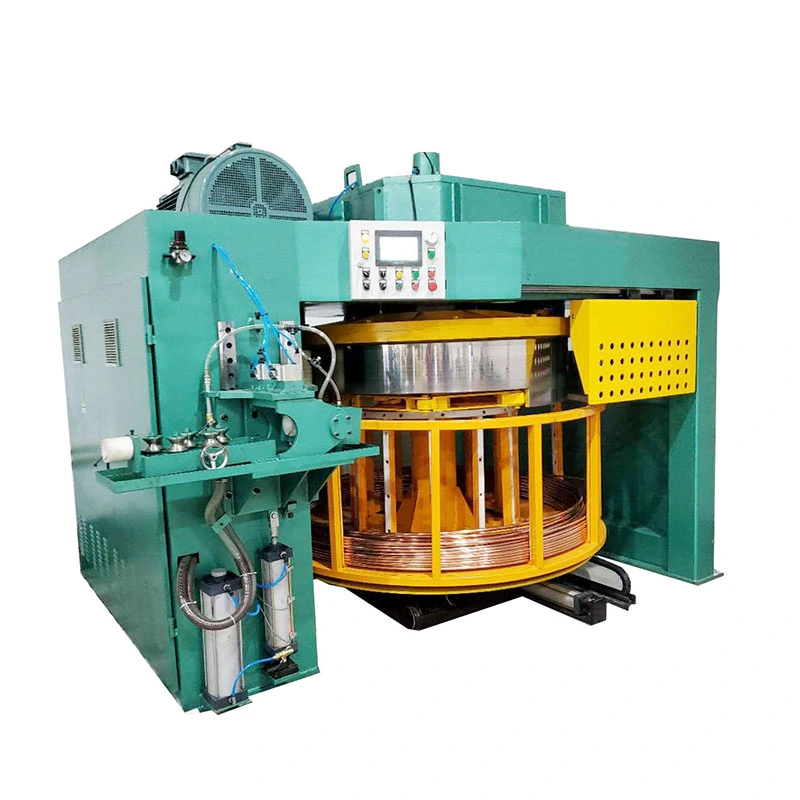
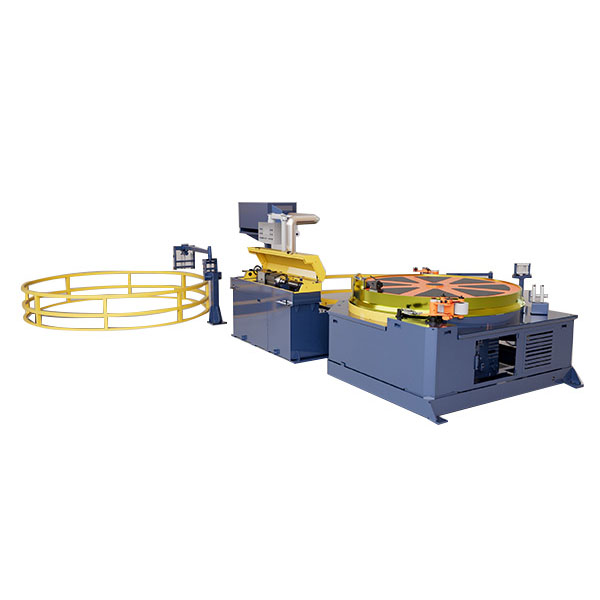
Чертежът на краулер обикновено се счита заизтегляне на електрически проводници, производство на заваръчна тел и кабелни екраниращи тръби. Когато изтегленият материал трябва да се събира непрекъснато, aПренавиваща машинаможе да се постави след единицата за чертане, за да образува пълен процес на рисуване и навиване.
За фабриките, преминаващи от периодично теглене към непрекъснато производство, основният въпрос не е просто колко теглителна сила осигурява машината. По-важното съображение е дали входящият материал, необходимото намаление, целевата скорост и процесът на навиване надолу по веригата могат да работят непрекъснато. Това е мястото, където верижен тип линия може да предложи практическо предимство пред конвенционалния възвратно-постъпателен стенд.


 Whatsapp