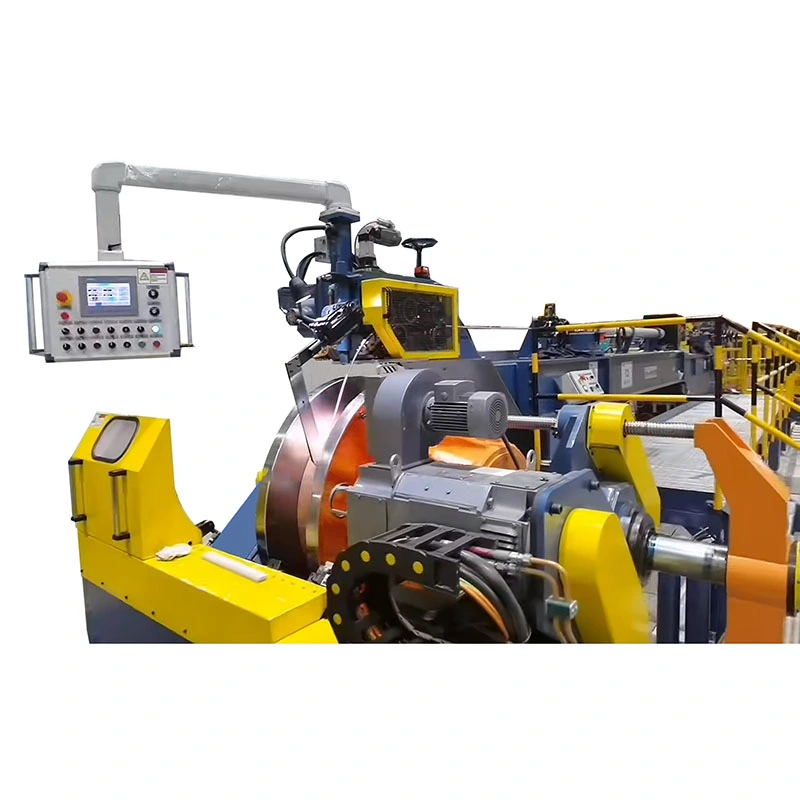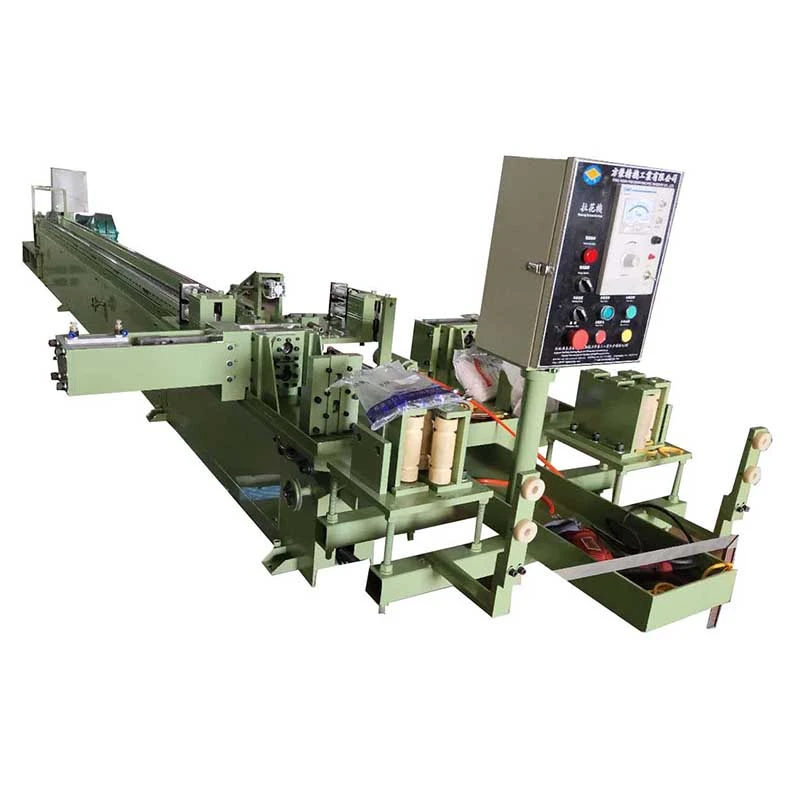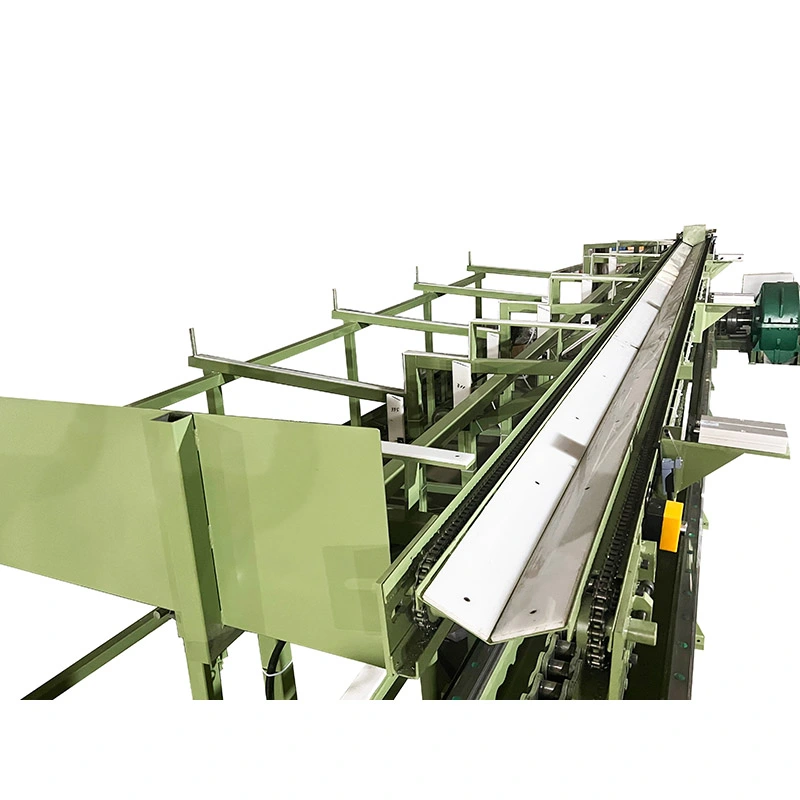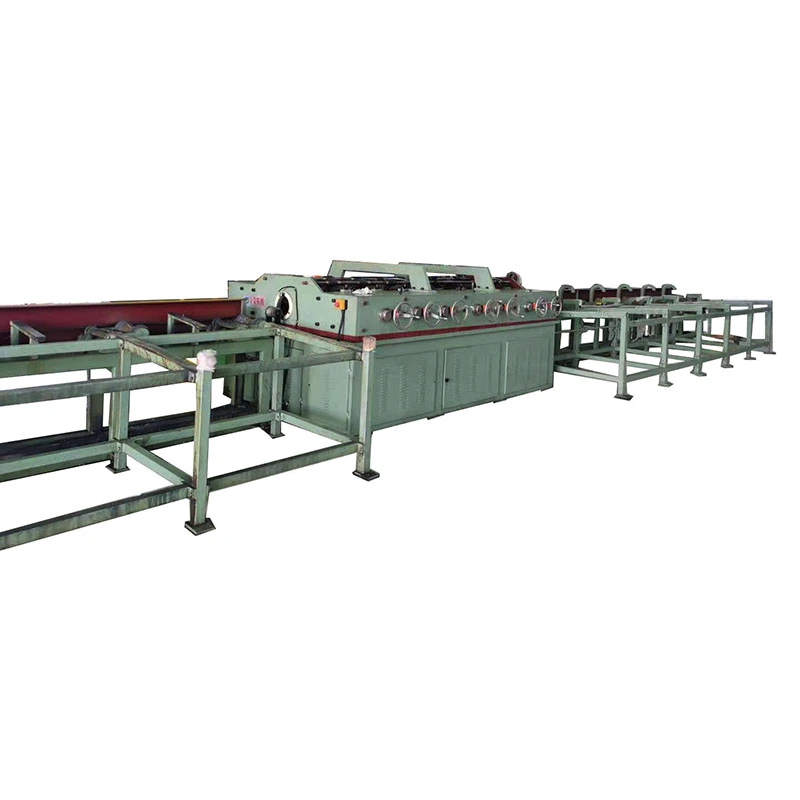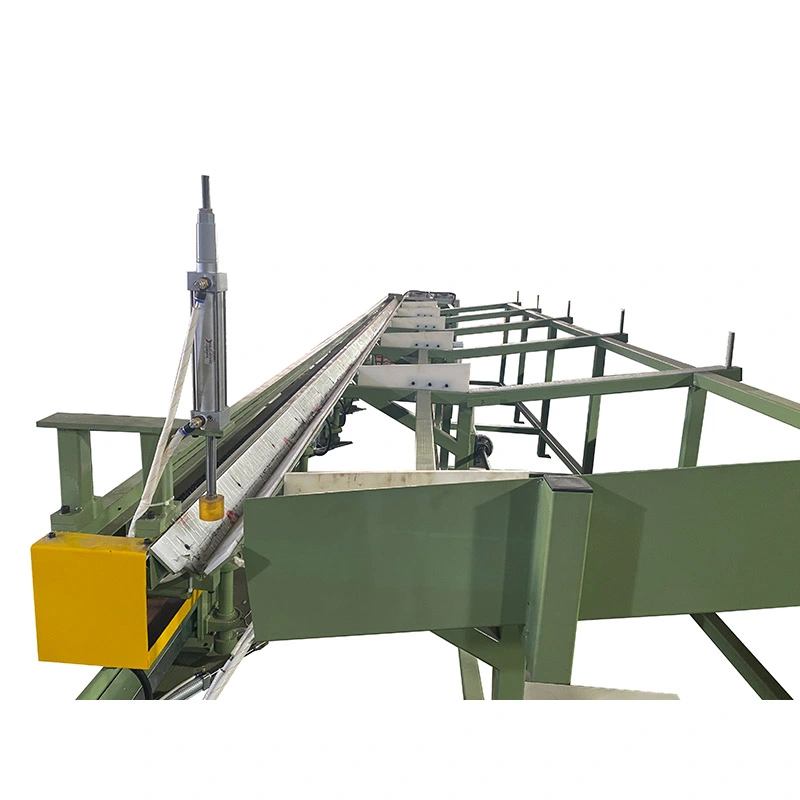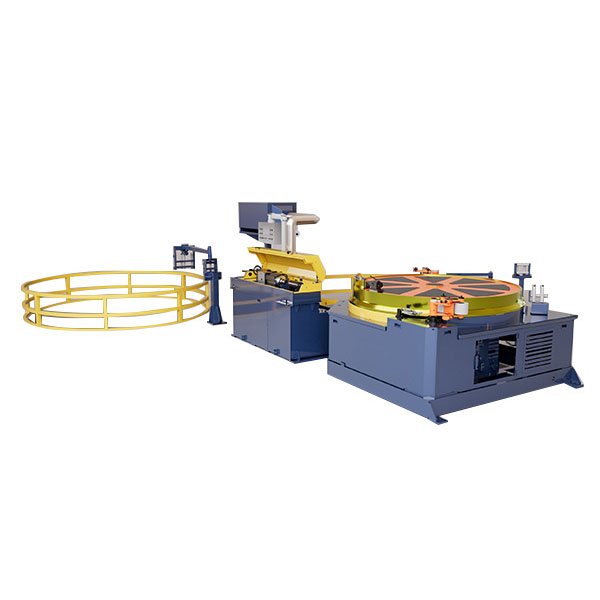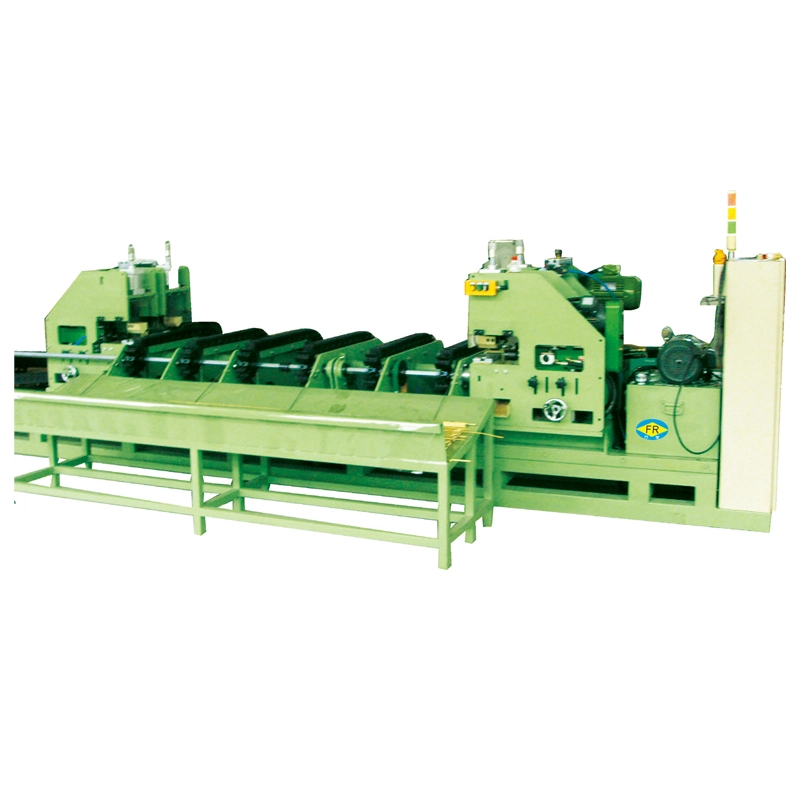


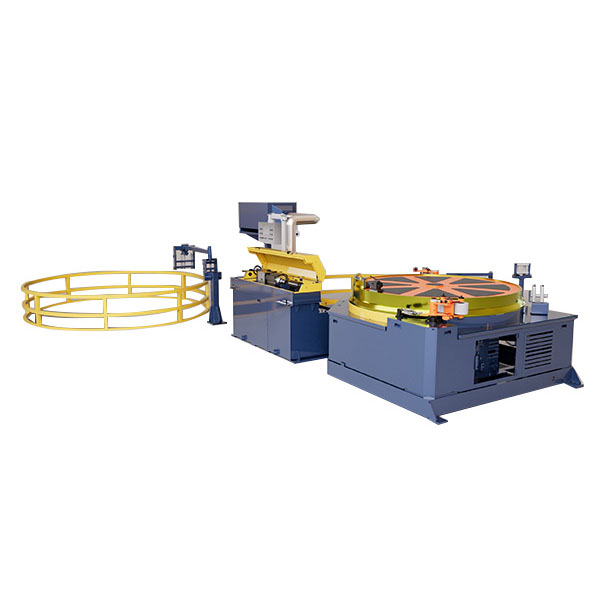
FangRongосигуряваМашина за формоване на вътрешна резба на тръбаза формиране на непрекъсната вътрешна резба и спирални канали в медни, неръждаема стомана, месинг и алуминиеви тръби. С конфигурации FR-8 и FR-12, покриващи диаметри на тръби от 5–15 mm и скорости на изтегляне до 60 m/min, оборудването е проектирано за ефективна обработка на тръби в HVAC, охлаждане, гъвкави маркучи и производство на прецизни тръби.
Формирането на вътрешна резба и жлебове е важен процес за производителите, произвеждащи метални тръби с висока производителност, гъвкави тръби, топлообменни тръби и специализирани компоненти за пренос на течности. За разлика от периодичните механични операции, системата за непрекъснато формоване може да комбинира подаване на тръби, формоване на вътрешен профил, контролирано изтегляне и автоматично навиване в една производствена последователност. Това помага за намаляване на многократното боравене, като същевременно поддържа стабилно движение на тръбата и последователни условия на формоване.
Машината за формоване на вътрешна резба на тръба на FangRong се предлага в конфигурации FR-8 и FR-12. Моделът FR-8 поддържа тръби с диаметър 5–10 mm със скорости на теглене 15–30 m/min, докато FR-12 работи с тръби 8–15 mm при 40–60 m/min. Окончателната конфигурация може да бъде съобразена с материала на тръбата, дебелината на стената, вътрешния профил, стъпката, производствената скорост и диаметъра на бобината.
Съдържание
- Как работи машина за формоване на вътрешна резба на тръба?
- Какви са ключовите характеристики на формирането на непрекъсната вътрешна резба?
- Какви са основните спецификации на машината?
- Как трябва производителите да изберат правилната машина?
- Къде се използва тази машина?
- Какви производствени проблеми може да реши?
- Как FangRong подхожда към машинното производство?
- Често задавани въпроси
- Как можете да започнете своя проект за обработка на тръби?
Как работи машина за формоване на вътрешна резба на тръба?
Машината за формоване на вътрешна резба на тръба е проектирана около непрекъснато движение на тръбата. Вместо отделни тръбни секции да се обработват поотделно, тръбата влиза в захранващата система и се движи непрекъснато през вътрешната секция за формоване. Инструмент за контролирано формоване създава необходимата спирална резба или жлеб на вътрешната повърхност, докато системата за сцепление поддържа стабилно движение.
1. Контролирано хранене чрез сонда
Захранващата секция насочва тръбата към зоната за формоване с контролирана скорост. Точното подравняване е важно, тъй като прекомерното отклонение може да повлияе на дълбочината на формоване, консистенцията на стъпката и крайния вътрешен профил.
2. Оформяне на вътрешен профил
Системата за формоване създава вътрешния спирален профил чрез контролирана деформация, вместо да разчита на конвенционално рязане с отстраняване на материал. Този метод е особено подходящ за непрекъснато производство, където са важни стабилната стъпка и повторяемата вътрешна геометрия.
3. Чертеж и тяга
След като влезе в секцията за формоване, тръбата непрекъснато се изтегля през машината. Силата на изтегляне и работната скорост могат да се регулират според материала и размерите на тръбата, което спомага за поддържането на стабилни производствени условия.
4. Автоматично навиване
След като вътрешният профил е оформен, готовата тръба може автоматично да се навие на рулон. Това намалява междинната ръчна обработка и прави процеса по-лесен за свързване с оборудване за обработка на тръби нагоре или надолу по веригата.
Какви са ключовите характеристики на формирането на непрекъсната вътрешна резба?
За производителите на тръби производителността на машината не се определя само от способността за формоване. Непрекъснатото производство също изисква координирани системи за подаване, сцепление, инструменти и навиване.
- Непрекъсната обработка:Формоването, изтеглянето и навиването на тръби могат да работят като свързан производствен процес.
- Вътрешно спирално формоване:Системата за формоване произвежда вътрешни резби или жлебове по дължината на тръбата.
- Съвместимост с множество материали:Могат да бъдат разработени конфигурации за медни, неръждаеми стоманени, месингови, алуминиеви и други подходящи метални тръби.
- Регулируеми производствени параметри:Работната скорост и условията на изтегляне могат да бъдат избрани според спецификациите на материала и тръбата.
- Автоматично навиване:Готовите тръби могат да се събират на рулони, намалявайки допълнителната работа по пренавиване.
- Интегриране на производствена линия:Оборудването може да бъде конфигурирано да се свързва със съществуващи линии за обработка на тръби.
- Персонализирани инструменти:Инструментите за формоване могат да бъдат съобразени с необходимите размери на тръбата, стъпка и вътрешен профил.
Какви са основните спецификации на машината?
В момента FangRong предлага две стандартни конфигурации за различни размери на тръбите и производствени изисквания. Следващите спецификации предоставят практическа справка за първоначален избор на машина.
| Спецификация | FR-8 | FR-12 |
|---|---|---|
| Сила на рисуване | 2 т | 5 Т |
| Диаметър на тръбата | 5–10 mm | 8–15 мм |
| Скорост на рисуване | 15–30 м/мин | 40–60 м/мин |
| Диаметър на намотката | 600–1000 мм | 800–1200 мм |
| Главен двигател | 15 kW | 22 kW |
| Променлив драйвер | 18 kW | 30 kW |
Действителните работни параметри трябва да бъдат потвърдени в съответствие с материала на тръбата, външния диаметър, дебелината на стената, необходимия вътрешен профил, стъпката, производствения капацитет и изискванията за готовата намотка. Налични са персонализирани конфигурации, когато стандартните спецификации не отговарят напълно на производствената линия.
Как трябва производителите да изберат правилната машина?
Изборът на машина за формоване на вътрешна резба въз основа само на мощността на двигателя или максималната скорост може да доведе до неподходяща производствена конфигурация. По-надежден подход е да се оцени цялостното изискване за обработка на тръбата.
Материал на тръбата
Медта, неръждаемата стомана, месингът и алуминият имат различни механични свойства и поведение при формоване. Следователно избраната сила на формоване, инструментална екипировка и работни параметри трябва да съответстват на обработвания материал.
Диаметър на тръбата и дебелина на стената
Размерите на тръбата пряко влияят върху конфигурацията на машината. FR-8 е проектиран за 5–10 mm тръби, докато FR-12 покрива 8–15 mm. Дебелината на стената също трябва да бъде предоставена, когато се иска персонализирана конфигурация.
Изисквания за вътрешна резба или канал
Необходимият вътрешен профил и стъпка определят подходящия инструмент за формоване. Производителите, произвеждащи множество спецификации на тръбите, трябва да обмислят гъвкавостта на инструментите, когато планират оборудването.
Скорост на производство
Целевият резултат е друг важен фактор. За производство с умерена скорост, включващо по-малки тръби, конфигурацията FR-8 може да е подходяща. Изискванията за по-висока скорост и по-голяма сила на теглене могат да изискват конфигурацията FR-12.
Диаметър на готовата намотка
Системата за навиване трябва да се разглежда заедно с необходимия готов размер на бобината. Различните производствени планове може да изискват различни конфигурации на навиване и начини на работа.
Къде се използва тази машина?
Непрекъснатото формиране на вътрешна резба и жлеб може да поддържа набор от приложения за производство на тръби, където вътрешната геометрия допринася за производителността на продукта или изискванията за сглобяване.
- Производство на ОВК и климатични тръби
- Обработка на хладилни и топлообменни тръби
- Производство на гъвкави маркучи от неръждаема стомана
- Производство на газови маркучи
- ВиК компоненти
- Производство на гофрирани метални тръби
- Автомобилни гъвкави тръби
- Промишлени тръби за пренос на течности
- Прецизно производство на метални тръби
За приложения с медни тръби могат да се формират вътрешни спирални жлебове за специализирани приложения за пренос на топлина в климатични и хладилни системи. Окончателните инструментални и работни параметри трябва да се определят от действителната спецификация на тръбата и приложението.
Какви производствени проблеми може да реши?
Традиционната обработка на тръби може да включва множество независими операции, ръчно подаване, многократно регулиране и отделно пренавиване. Тези стъпки могат да увеличат времето за обработка и да въведат възможности за проблеми с подравняването или последователността.
| Производствено предизвикателство | Подход за непрекъснато формоване | Потенциална производствена полза |
|---|---|---|
| Многократно ръчно подаване | Непрекъснато хранене чрез сонда | По-малко междинна обработка |
| Нестабилно подравняване на тръбата | Контролирано хранене и позициониране | По-последователни условия на формиране |
| Отделни операции по формоване | Интегрирано формоване и рисуване | Опростен производствен поток |
| Ръчно пренавиване | Автоматично навиване на бобина | Намалена обработка след формоване |
| Различни спецификации на тръбите | Конфигурируеми инструменти и параметри | По-голяма производствена гъвкавост |
Основната стойност на непрекъснатата конфигурация е координацията на процеса. Чрез обединяване на захранването, вътрешното формоване, сцеплението и навиването в една производствена последователност, операторите могат да отделят повече време за контрол на параметрите и проверка на качеството, вместо да прехвърлят тръбни секции между отделни операции.
Как FangRong подхожда към машинното производство?
FangRong участва в студено изтегляне, изправяне и производство на свързано металургично оборудване от 1998 г. Неговият производствен процес обхваща инженерно проектиране, структурно производство, машинна обработка, производство на инструменти за формоване, сглобяване, калибриране и тестване.
Ключови механични компоненти като изтеглящи матрици, водещи колела и вътрешни формоващи глави се произвеждат в съответствие с техните експлоатационни изисквания. В зависимост от компонента се използват процеси на машинна обработка и топлинна обработка, за да се поддържа стабилността на размерите и производителността на услугата.
Преди изпращане цялото оборудване се проверява за механична структура, работа на трансмисията, компоненти за формоване, електрически контроли, движение на тръбата и координация между задвижването и системите за управление. Персонализираните машини могат също да бъдат инспектирани според договорените спецификации на тръбите и производствените изисквания.
Качество и технически удостоверения
- Сертифициране по ISO 9001
- CE съответствие
- Поддръжка на инспекция на SGS
- 32 патента за изобретения
- Повече от 100 патента за полезни модели
- Производствени съоръжения в Dongguan и Yangjiang, Гуандун
- Повече от 26 години опит в свързаното металургично оборудване
FangRong също така предоставя насоки за инсталиране, обучение на оператори, техническа поддръжка и услуги за резервни части. Стандартният гаранционен срок е 12 месеца, с изключение на нормално износващите се части.
Често задавани въпроси за машини за формоване на вътрешни резби на тръби
Какви материали могат да се обработват?
The machine can be configured for copper, stainless steel, brass, aluminum, and other suitable metal tubes. Forming conditions depend on material properties, tube dimensions, and the required internal profile.
С какъв диаметър на тръбата могат да се справят стандартните модели?
FR-8 е предназначен за тръби с диаметър 5–10 mm, докато FR-12 покрива 8–15 mm. Могат да се обсъждат персонализирани конфигурации за приложения извън тези стандартни диапазони.
Каква е разликата между FR-8 и FR-12?
FR-8 осигурява 2 T сила на теглене и диапазон на скоростта на теглене 15–30 m/min. FR-12 осигурява сила на изтегляне от 5 T и диапазон на скоростта на изтегляне от 40–60 m/min, което прави двете конфигурации подходящи за различни размери на тръбите и производствени изисквания.
Могат ли вътрешни резби или жлебове да се образуват непрекъснато?
да Машината е проектирана за непрекъснато движение на тръбата и може да формира вътрешна спирална резба или жлеб по необходимата дължина на тръбата, без да обработва отделно всяка секция на тръбата.
Може ли да се интегрира със съществуваща производствена линия?
да Оборудването може да бъде интегрирано със системи за обработка на тръби нагоре или надолу по веригата. Методът на свързване трябва да бъде планиран в съответствие с захранването на тръбата, скоростта на производство, обработката на намотките и съществуващото фабрично оформление.
Каква информация трябва да бъде предоставена при искане на оферта за машина?
Производителите трябва да осигурят материал за тръбата, външен диаметър, дебелина на стената, вътрешна резба или профил на канала, стъпка, целева скорост на производство, диаметър на готовата рулона, очакван производствен капацитет и информация за съществуващата производствена линия, когато е приложимо.
Може ли машината да бъде персонализирана?
да Конфигурацията на машината, инструментите за формоване, работните параметри и разположението на производствената линия могат да бъдат персонализирани според материала на тръбата, размерите, изискванията за формоване и производствените условия.
Как можете да започнете своя проект за обработка на тръби?
Изборът на правилното оборудване за вътрешно формоване изисква повече от сравняване на спецификациите на машината. Материалът на тръбата, диаметърът, дебелината на стената, вътрешният профил, стъпката, целевата скорост, размерите на бобината и изискванията за интегриране на линията трябва да се разглеждат заедно. Ако планирате нова линия за производство на тръби или надграждане на съществуващ процес, предоставете вашите спецификации на тръби и производствени цели на FangRong за подходяща конфигурация на оборудването.Свържете се с насднес, за да обсъдите вашето приложение, да потвърдите подходящия модел на машината и да проучите персонализирано решение за машина за формоване на вътрешни резби за вашите производствени изисквания.