Whatsapp
Ние предлагаме широка гама от прецизно оборудване за металообработка, включително изправяне, студено изтегляне, заостряване, скосяване, рязане, машини за валцоване на резби и изтеглящи щанци, пригодени за материали за тръби, пръти и тел в различни индустрии.
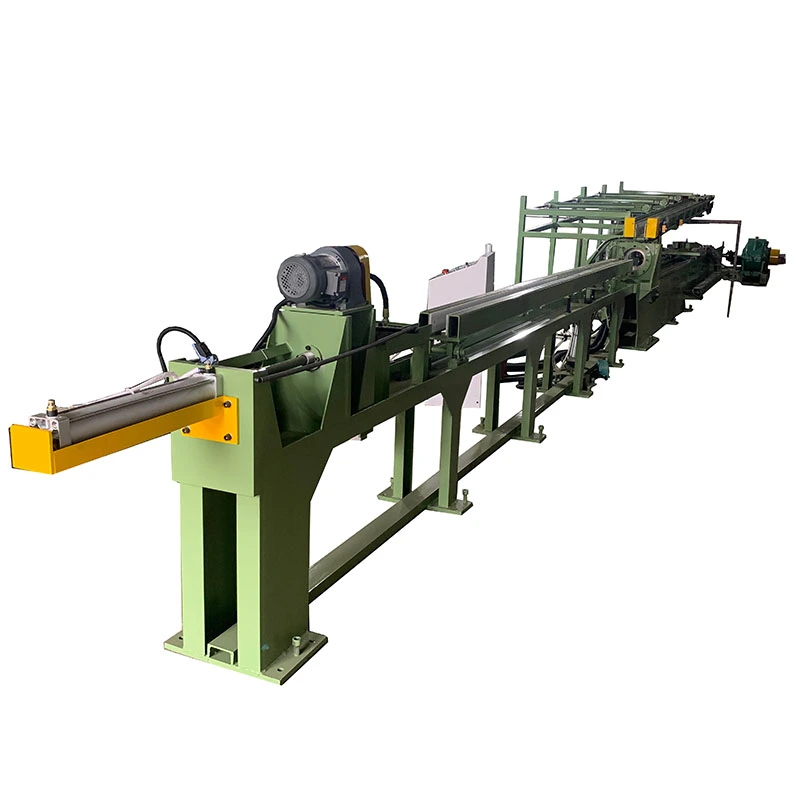
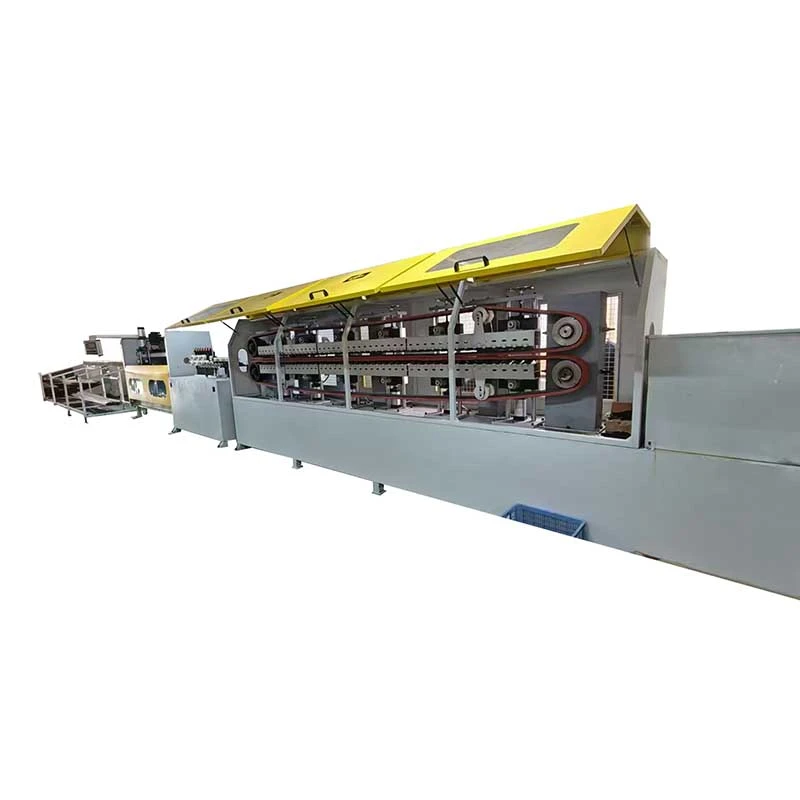
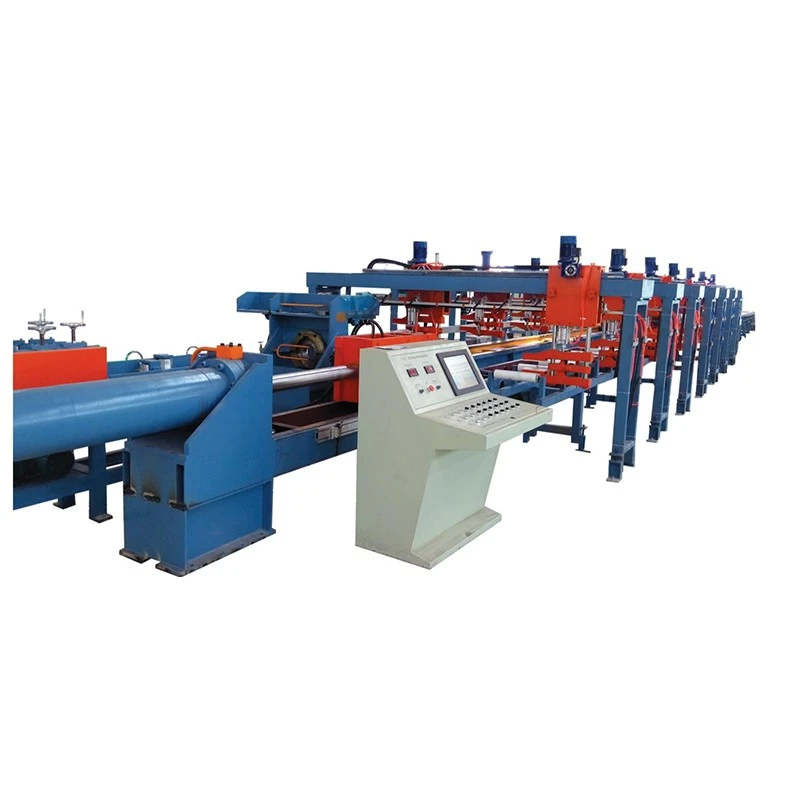
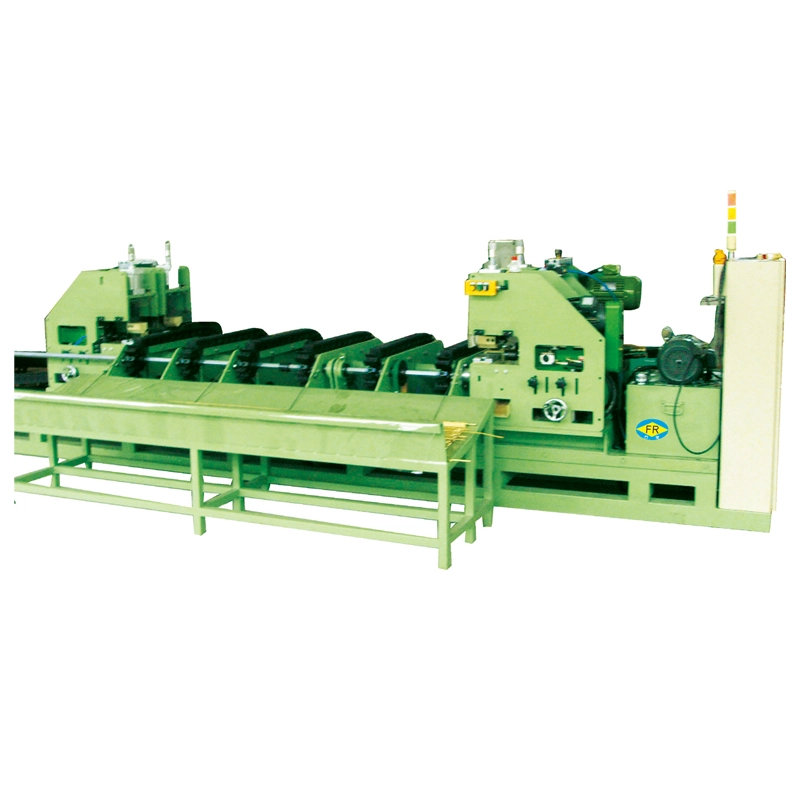
TheДвуверижна машина за студено изтеглянее създаден за теглене с висока сила, където една единствена верига за издърпване може да създаде неравномерно натоварване върху каретата. Това есинхронизирано задвижване с двойна веригаразпределя силата на изтегляне по-равномерно, помагайки за поддържане на центрирането на матрицата и стабилна работа при обработка на тръби и пръти с голям диаметър, дебели стени или висока якост. Моделите FR-16 до FR-600 осигуряват1–300 тона теглителна сила, ускорява до30 м/мини щрихи с възможност за персонализиране на10 м или повече. Опционално изтегляне на 1–5 нишки и автоматично подаване, рязане и получаване поддържат по-голям обем производство на въглеродна стомана, легирана стомана, неръждаема стомана, мед, алуминий, титан и специални сплави.
TheДвуверижна машина за студено изтеглянее механичен стенд за теглене, предназначен за студено изтегляне на метални тръби и плътни пръти през матрица при температура на околната среда. Той използва две успоредни тежки вериги за теглене на теглещата каретка, разпределяйки товара от двете страни на машината, вместо да концентрира теглителната сила върху една верига.
Тази конфигурация е особено полезна при изтегляне на тръби с голям диаметър, продукти с дебели стени, сплави с висока якост или продукти, които изискват относително висока сила на изтегляне. Серията FR обхваща 16 стандартни модела от FR-16 до FR-600, със сила на теглене от 1 до 300 тона и скорости на теглене от 7 до 30 m/min. В зависимост от продукта и разположението на инструментите, машината може да бъде конфигурирана за единични или множество нишки, включително едновременно изтегляне на до пет тръби или пръти.
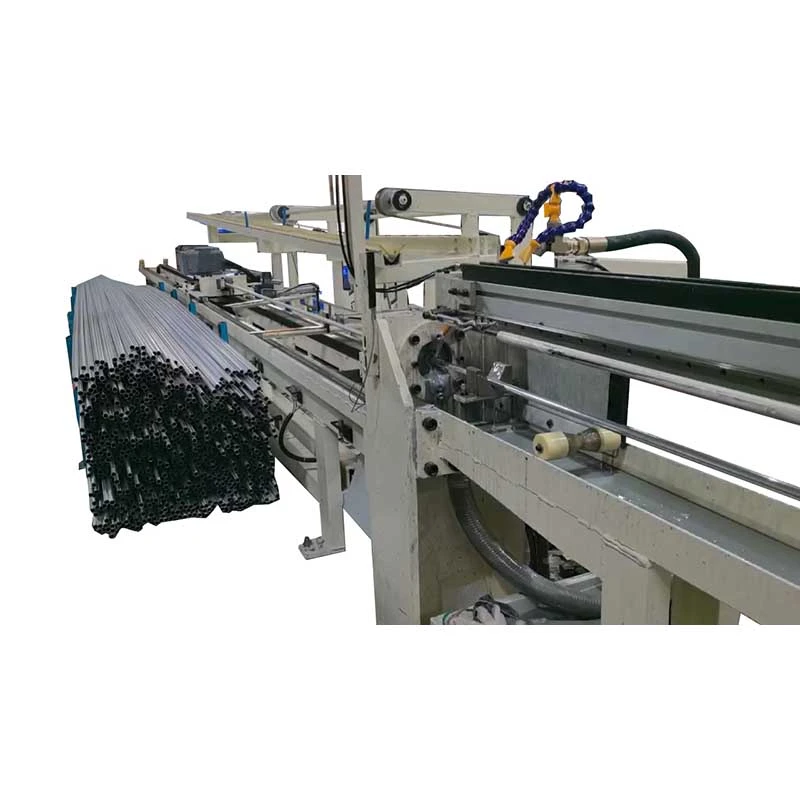
За производство на тръби машината може да бъде доставена със система от дорници. Оборудването за автоматично подаване, рязане и приемане също може да бъде интегрирано, когато клиентът се нуждае от по-непрекъсната производствена линия, а не от ръчно зареден теглителен стенд.
В конвенционален теглич с една верига силата на теглене е концентрирана по едната страна на шейната. Тъй като размерът на машината и силата на изтегляне се увеличават, това разположение може да създаде ексцентрично натоварване върху шейната, направляващата система и модула на матрицата. Резултатът може да бъде ускорено механично износване, проблеми с подравняването и нестабилна геометрия на продукта.
TheДвуверижна машина за студено изтеглянерешава този проблем чрез използване на две синхронизирани вериги, разположени от противоположните страни на каретата. Балансираното устройство за издърпване помага на каретката да се движи по-равномерно през хода на чертежа и намалява склонността на каретката да се усуква под товар.
Това има най-голямо значение, когато силата на изтегляне е висока или когато последователността на размерите е важна за дългите продукти. За малки приложения с тръби или пръти с ниска сила, обаче, двуверижната система може да осигури по-малко практическа полза, отколкото при производствени линии с тежък режим на работа. Следователно изборът на машина трябва да се основава на действителната сила на теглене и изискванията за преминаване, а не просто да изберете най-големия наличен модел.
Заготовката се подготвя според избрания процес на изтегляне и се позиционира през матрицата. За изтегляне на тръбата необходимото разположение на дорника се монтира в съответствие с размерите на тръбата, материала и графика за намаляване. Теглещата каретка захваща подготвената тръба или прът и се изтегля през матрицата от синхронизираната верижна система.
По време на хода на изтегляне матрицата намалява или контролира външните размери на детайла, докато дорникът контролира вътрешната геометрия, когато е необходимо вътрешно оразмеряване. След хода на чертежа каретката се връща в началната си позиция и следващият детайл се зарежда.
Действителният резултат от размерите зависи от степента на материала, началните размери, геометрията на матрицата, дизайна на дорника, смазването, намаляването на преминаване и подравняването на машината. Поради тази причина машина за изтегляне не трябва да се определя само от завършен диаметър.
| Модел | Сила на рисуване | Скорост на рисуване | Главен двигател | Скоростна кутия | Верига / Плоча | Двигател за връщане | Коефициент на възвращаемост |
|---|---|---|---|---|---|---|---|
| FR-16 | 1 тон | 25 м/мин | 5,5 kW | ZQ350 | 1,5" | 0,75 kW | 1:10 |
| FR-25 | 1-3 тона | 30 м/мин | 7,5 / 15 kW | ZQ400 | 2" | 1 kW | 1:10 |
| FR-50 | 5 тона | 30 м/мин | 22 kW | ZQ500 | 2,5" | 1,5 kW | 1:10 |
| FR-76 | 10 тона | 25 м/мин | 30 kW | ZQ650 | 3" | 1,5 kW | 1:10 |
| FR-80 | 12 тона | 25 м/мин | 37 kW | ZQ750 | 3,5" | 1,5 kW | 1:10 |
| FR-100 | 15 тона | 25 м/мин | 45 kW | ZQ850 | 4" | 2,2 kW | 1:15 |
| FR-120 | 20 тона | 20 м/мин | 55 kW | ZQ1000 | 3,5" двоен | 2,2 kW | 1:15 |
| FR-150 | 30 тона | 15 м/мин | 75 kW | ZQ1000 | 4" двойно | 3 kW | 1:15 |
| FR-180 | 40 тона | 15 м/мин | 90 kW | ZL115 | Табелка Z4824152.4 | 3,7 kW | 1:15 |
| FR-200 | 60 тона | 10 м/мин | 110 kW | ZL130 | Табелка Z5628177.8 | 4 kW | 1:20 |
| FR-250 | 80 тона | 8 м/мин | 132 kW | ZFY500 | Плоча 200 | 5,5 kW | 1:20 |
| FR-300 | 100 тона | 8 м/мин | 166 / 200 kW | ZFY560 | Табло 220 | 5,5 kW | 1:20 |
| FR-350 | 120 тона | 8 м/мин | 225 kW | ZFY630 | Плоча 250 | 7,5 kW | 1:20 |
| FR-400 | 150 тона | 8 м/мин | 250 kW | ZFY710 | Плоча 300 | 7,5 kW | 1:20 |
| FR-500 | 200 тона | 8 м/мин | 315 kW | ZFY800 | 2 × 2 Плоча 300 | 7,5 kW | 1:20 |
| FR-600 | 300 тона | 7 м/мин | 400 kW | ZFY800 | 2 × 2 Плоча 350 | 7,5 kW | 1:20 |
Изброените спецификации са стандартни конфигурации. Мощността на двигателя, ходът на чертежа, инструменталната екипировка, устройството за подаване и автоматизацията могат да се регулират според материала, размерите и производствените изисквания на клиента.
Изборът на веригата става по-важен с нарастването на необходимата сила на теглене. По-малките модели FR използват тежкотоварни конфигурации с ролкови вериги, докато моделите с по-висок капацитет от FR-180 нагоре използват системи с пластинчати вериги.
| Конфигурация | Типична употреба | Защо има значение |
|---|---|---|
| Силна ролкова верига | Ниска до средна сила на теглене | Подходящ за стандартно изтегляне на тръби и пръти, където необходимата теглителна сила остава в рамките на капацитета на ролковата верига. |
| Пластинчата верига | Средна до много висока сила на теглене | Използва се при по-големи FR модели, където се изисква по-голяма товароносимост и устойчивост на тежки циклични натоварвания. |
За клиент, изтеглящ малки тръби от неръждаема стомана, типът на веригата може да има малко влияние върху избора на продукт в сравнение с дизайна на матрицата и силата на изтегляне. За тръби с тежки стени или пръти с голямо сечение обаче капацитетът на веригата, твърдостта на каретката и подравняването на водача стават критични механични съображения.
Двуверижната машина за студено изтегляне от серията FR може да бъде конфигурирана за 1 до 5 изтеглящи нишки в зависимост от модела на машината и изискванията на продукта. Многожилното изтегляне позволява няколко тръби или пръти да бъдат обработени по време на един и същ цикъл на изтегляне, увеличавайки производителността, без просто да увеличавате линейната скорост на машината.
Тази конфигурация е полезна за производителите, произвеждащи големи количества тръби с подобен размер. Ако продуктите се различават значително по диаметър, материал или график за редуциране, едноверижното устройство може да бъде по-лесно за работа и смяна.
Всички модели FR могат да бъдат оборудвани с дорник за изтегляне на тръби. Конфигурацията на дорника трябва да бъде избрана според това дали процесът изисква контрол на вътрешния диаметър, дебелината на стената или геометрията на вътрешната повърхност.
Например, производител, произвеждащ тръби за хидравлични цилиндри, може да се нуждае от по-строг контрол както на външните, така и на вътрешните размери, което прави избора на дорник и конструкцията на прохода особено важни. Едно просто приложение за намаляване на външния диаметър може да изисква различно разположение на инструментите.
Клиентите трябва да предоставят следната информация, преди машината да бъде избрана:
Стандартната машина може да бъде конфигурирана с допълнително автоматично оборудване, за да се намали ръчната работа между циклите на чертане. Наличните опции включват:
Автоматизацията е най-полезна, когато машината работи непрекъснато с повтарящи се продуктови спецификации. За производство на малки партиди с честа смяна на инструментите, по-простата конфигурация може да осигури по-добър баланс между инвестиция и оперативна гъвкавост.
Изборът на модел трябва да започне с необходимата сила на теглене, а не с мощността на двигателя или размера на машината. Необходимата сила се влияе от якостта на материала, намаляването на напречното сечение, триенето, ъгъла на матрицата, смазването и състоянието на входящата тръба или прът.
Като практическо правило, клиент, който произвежда леки медни или алуминиеви тръби, може да изисква сравнително малък FR модел дори при по-високи производствени скорости. Обратно, продуктите от неръждаема стомана, легирана стомана или дебелостенни продукти могат да изискват значително по-висока сила на теглене дори когато крайният диаметър е относително малък.
Гамата FR-16 до FR-150 обикновено е подходяща за приложения с ниска и средна сила на изтегляне, докато FR-180 и по-големите модели са предназначени за прогресивно по-тежки задачи на изтегляне. Окончателният избор трябва да бъде потвърден чрез изчисляване на силата и, когато е необходимо, тестване на проби.
Производителите на цилиндрични тръби често се нуждаят от стабилен контрол на диаметъра, дебелината на стената и правотата на сравнително дълги продукти. Балансираното устройство за теглене е полезно, когато силите на теглене са големи и подравняването на каретката трябва да остане стабилно през целия ход.
Студено изтеглените тръби и пръти се използват в структурни и прецизни автомобилни компоненти, където повтарящите се размери намаляват последващата машинна обработка. За продукти с голям обем с постоянни спецификации, изтеглянето на много нишки и автоматичното подаване могат да подобрят ефективността на производството.
Тръбите от неръждаема стомана и сплави, използвани в топлообменници и енергийно оборудване, могат да изискват контролирана деформация и последователни условия на инструментална екипировка. В тези приложения класът на материала и графикът за намаляване трябва да бъдат оценени преди определяне на тонажа на машината.
Титанът и други сплави с висока якост могат да генерират по-висока устойчивост на изтегляне от обикновените въглеродни стомани. Скоростта на изтегляне, смазването, състоянието на матрицата и намаляването на пропускането стават по-важни в тези приложения, отколкото простото увеличаване на капацитета на машината.
Серията FR може да бъде конфигурирана за различни приложения за тръби от цветни метали и неръждаема стомана. Подходящият модел зависи от здравината на материала и намаляването на сечението, така че диаметърът на тръбата сам по себе си не трябва да се използва като критерий за избор.
Двуверижната машина за студено изтегляне е проектирана в съответствие с потвърдените размери на продукта, сила на изтегляне, ход и изисквания за автоматизация. Преди изпращане оборудването се сглобява и тества, за да се провери механичната работа и основните контролни функции.
Стандартното фабрично тестване включва работа на празен ход и тестване при номинално натоварване. По време на тестването се наблюдават ключови елементи като напрежение на веригата, вибрации, шум при работа, скоростна кутия и температура на маслото. Когато са налични образци на клиента, може да се използва и пробен чертеж за проверка на пригодността на избраните инструменти и параметри на процеса.
След това машината се подготвя за експортно транспортиране с подходяща защита от влага и корозия за основното оборудване и разхлабените компоненти.
FangRong произвежда оборудване за студено изтегляне чрез контролиран инженерен и монтажен процес, обхващащ:
Ключовите направляващи компоненти се обработват машинно и се проверяват за точност на размерите и подравняване. За големи изтеглящи маси изправността на водача и подравняването на каретката са особено важни, тъй като малките механични грешки могат да станат по-значими при дълъг ход на изтегляне.
Закупуването на машина за студено изтегляне без потвърждение на процеса на изтегляне може да доведе до прекалено голяма машина, недостатъчен капацитет на теглене или неподходящи инструменти. Инженерният екип на FangRong може да оцени производствените изисквания, преди окончателният модел да бъде потвърден.
Техническата поддръжка може да включва:
За нов проект най-полезната информация, която трябва да предоставите, е входящите и готовите размери, степента на материала, дължината на продукта, целевата продукция и съществуващия процес на чертане. Тези подробности позволяват конфигурацията на машината да се основава на действителните производствени изисквания, а не на оценка само на диаметъра.
Системата за управление на качеството на FangRong е сертифицирана заISO 9001:2015, удостоверение No.UQ231211R1. Оборудването може да се достави сCE маркировкавъз основа на приложимите изисквания за безопасност на машините, включителноДиректива за машините 2006/42/ЕОза съответните конфигурации на европейския пазар.
Изискванията за проверка и документация могат да бъдат обсъдени по време на офертата. Ако проектът на клиента изисква допълнителна инспекция от трета страна, фабрично изпитване за приемане или специфична документация, тези изисквания трябва да бъдат потвърдени преди поставянето на поръчката.
| MOQ | 1 комплект за стандартни поръчки на машини. Ценообразуването въз основа на количеството може да бъде предоставено за 2–4 комплекта и 5+ комплекта. Окончателните нива на количеството и единичните цени се потвърждават в офертата. |
|---|---|
| Плащане | 30% депозит; 70% баланс преди изпращане след фабрично тестване за приемане, освен ако не е договорено друго. |
| Стандартно време за изпълнение | Приблизително 30–60 дни за стандартни конфигурации FR-16 до FR-100; приблизително 90–120 дни за FR-150 и по-големи машини или проекти, изискващи специална автоматизация. |
| Ускорена поръчка | Ускореното производство може да бъде налично в зависимост от текущия производствен капацитет, модела на машината и наличността на компоненти. Потвърдената дата за ускорена доставка е посочена в офертата, а не гарантирана като фиксиран стандартен период. |
| Гаранция | 12 месеца от въвеждане в експлоатация при договорените гаранционни условия. |
| Монтаж | Могат да бъдат осигурени инсталационен надзор, пускане в експлоатация и обучение на оператори според обхвата на проекта. |
| Резервни части | Могат да бъдат доставени препоръчани износващи се части и резервни компоненти според модела на машината и производствените условия. |
Машината с една верига дърпа каретката от едната страна, докато машината с двойна верига използва синхронизирани вериги от двете страни. Подреждането с двойна верига е основно предимство за приложения с по-голяма сила, защото помага за разпределяне на теглещото натоварване и намаляване на ексцентрицитета на каретката. За приложения с ниска сила ползата може да е по-малко значима.
Не избирайте модела само по диаметъра на тръбата. Необходимата сила на изтегляне зависи от здравината на материала, началните и крайните размери, намаляването на преминаване, геометрията на матрицата, смазването и конфигурацията на дорника. Предоставянето на тези параметри позволява на FangRong да изчисли подходящия капацитет на машината.
да Двуверижната машина за студено изтегляне може да бъде конфигурирана както за тръби, така и за твърди пръти. Изчертаването на тръба изисква подходящо разположение на матрицата и дорника, докато изчертаването на пръти използва различна конфигурация за захващане на детайла и инструментална екипировка.
да В зависимост от модела и спецификациите на продукта, машината може да бъде конфигурирана за 1 до 5 нишки. Чертежът на много нишки е най-полезен, когато няколко продукта имат сходни размери и изисквания към процеса.
Няма единичен процент на намаление, подходящ за всеки материал. Практическото намаление на преминаване зависи от степента на материала, първоначалното състояние, завършените размери, дизайна на матрицата, смазването и изискваното качество на повърхността и размерите. Графикът за преминаване трябва да бъде установен от действителните изисквания за материали и продукти.
Конвенционалните процеси на изтегляне обикновено изискват краят на тръбата или пръта да бъде подготвен, така че да може да премине през матрицата и да бъде захванат от изтеглящата шейна. Дали е необходима отделна машина за насочване зависи от избрания метод на хранене и крайната подготовка. За по-високи нива на автоматизация могат да се обмислят автоматична подготовка на края или системи без точки.
да Системите за автоматично подаване, рязане и приемане с фиксирана дължина се предлагат като опционални конфигурации. Автоматизацията е особено полезна за производство в голям обем със стабилни продуктови спецификации, докато ръчното зареждане може да бъде по-икономично за малки количества или често променящи се поръчки.
Моля, посочете степента на материала, типа на тръбата или пръта, първоначалните и крайните размери, дължината на продукта, необходимото намаление, целевия производствен капацитет, броя на нишките и предпочитаното ниво на автоматизация. Ако има такива, изпратете чертежи или примерни размери. Тези подробности са достатъчни за стартиране на оценката на машината и инструменталната екипировка.
FangRong се занимава с производство на оборудване за студено изтегляне от 1998 г. и се фокусира върху механично и хидравлично оборудване за формоване на метали за обработка на тръби и пръти. Неговият инженерен обхват обхваща конфигурация на тегличния стенд, изчисляване на силата на теглене, избор на инструментална екипировка, автоматизирана интеграция и въвеждане в експлоатация на производството.
За клиентите, закупуващи тежкотоварен стенд, самата машина е само една част от проекта. По-важният въпрос е дали избраният капацитет на теглене, верижната система, разположението на матрицата, конфигурацията на дорника и скоростта на производство отговарят на действителния материал и графика за преминаване. FangRong може да работи от данните за продукта на клиента, за да установи конфигурацията на машината преди оферта и да поддържа инсталация, въвеждане в експлоатация и обучение на оператор след доставката.
За оферта за проект предоставете своя материал, начален размер, завършен размер, дължина на продукта и необходимата продукция. След това FangRong може да препоръча подходящия FR модел, сила на теглене, конфигурация на инструменти и опционална автоматизация.
Адрес
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Китай
Тел
електронна поща