Whatsapp
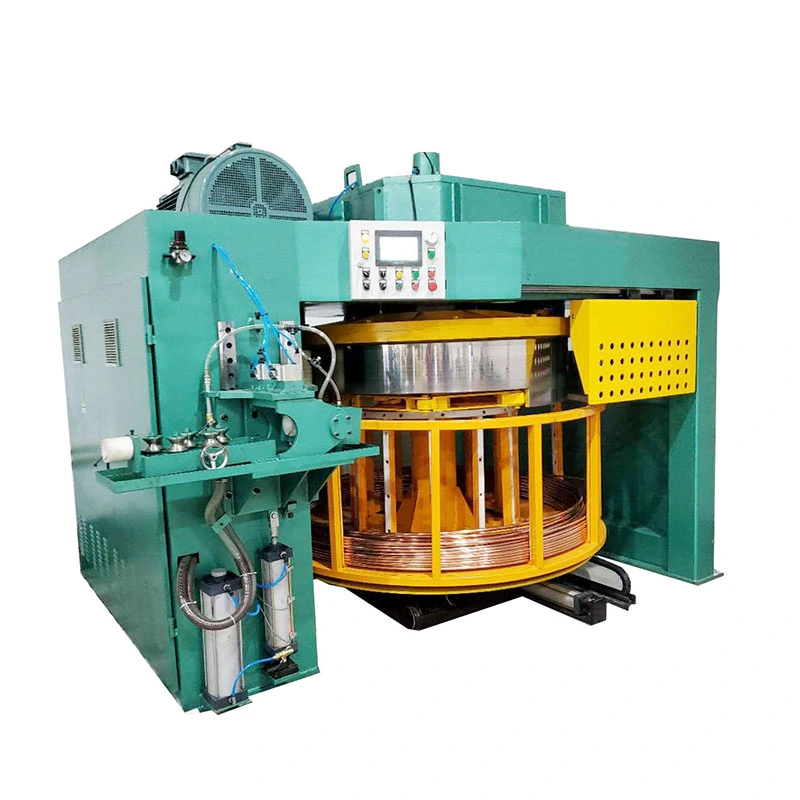
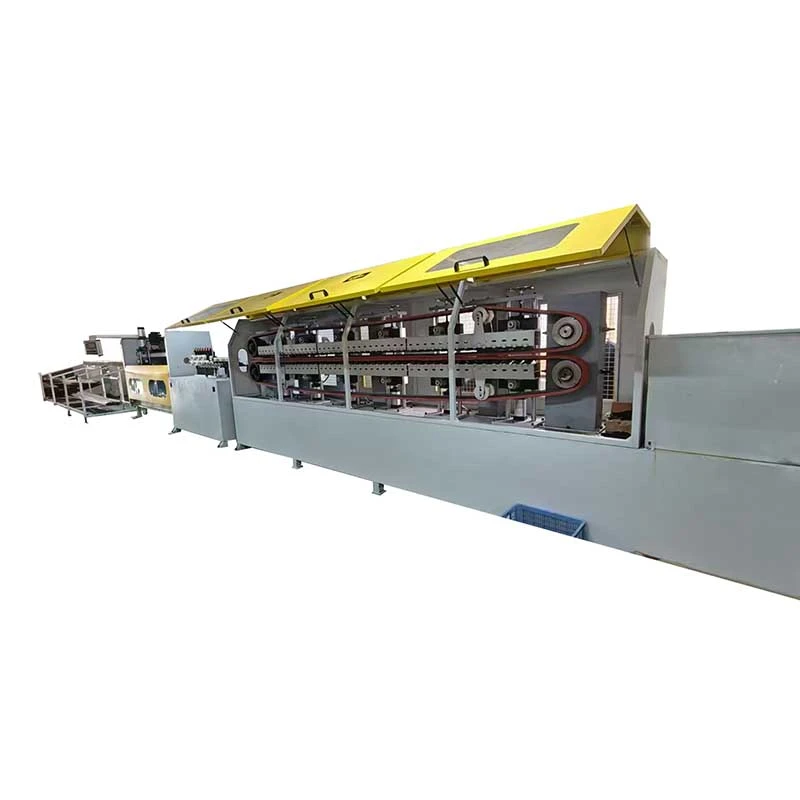
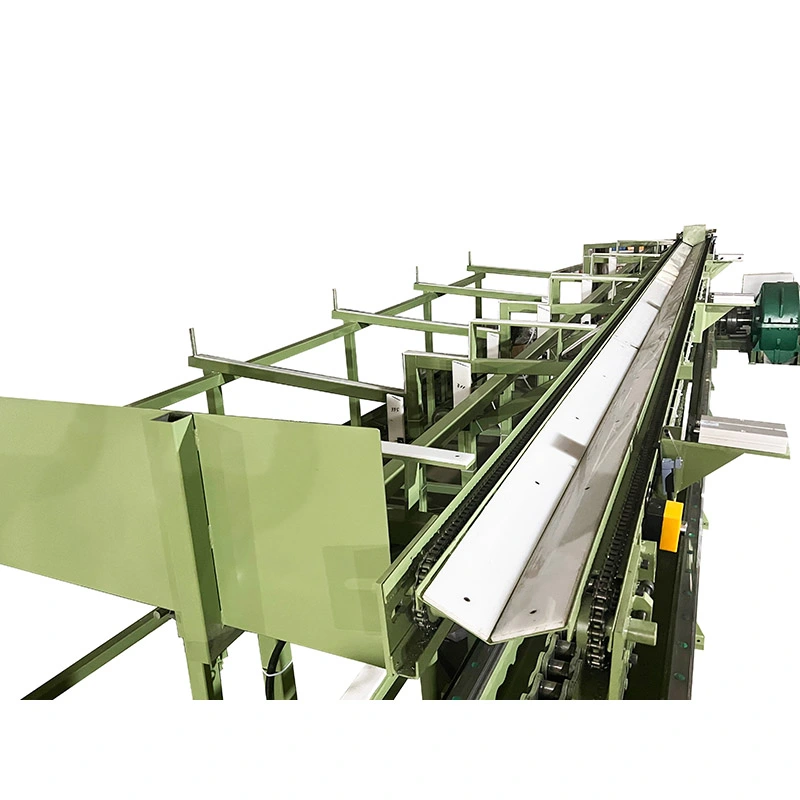
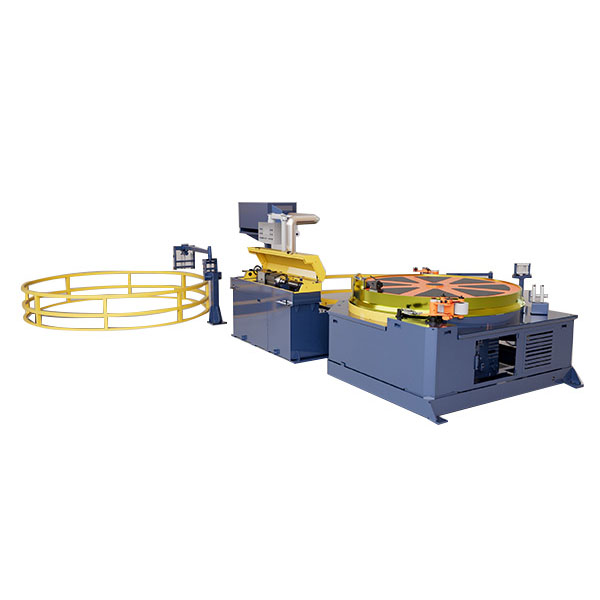
Ние предлагаме широка гама от прецизно оборудване за металообработка, включително изправяне, студено изтегляне, заостряване, скосяване, рязане, машини за валцоване на резби и изтеглящи щанци, пригодени за материали за тръби, пръти и тел в различни индустрии.
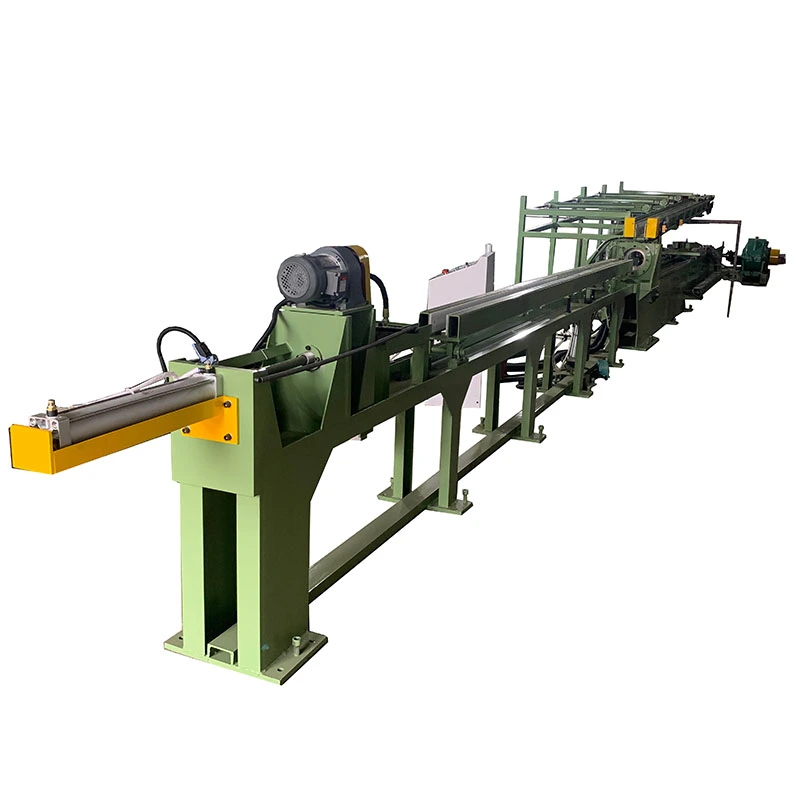
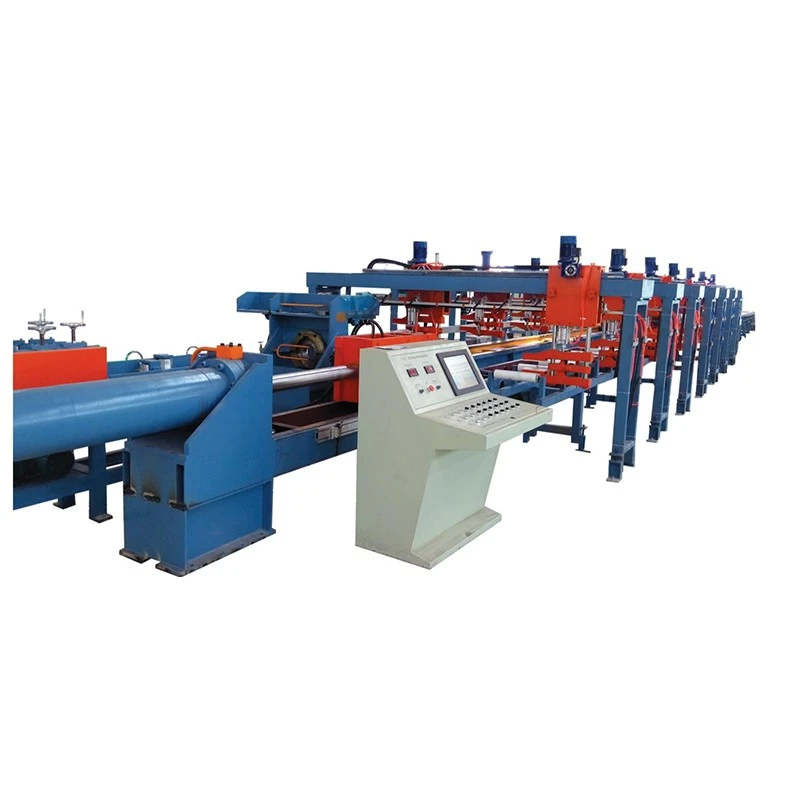
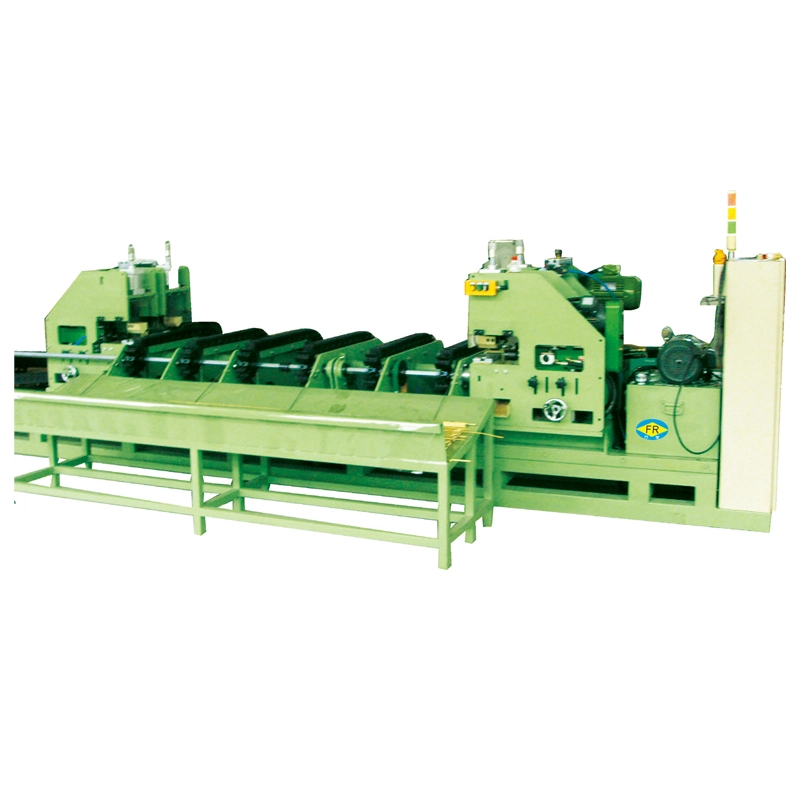
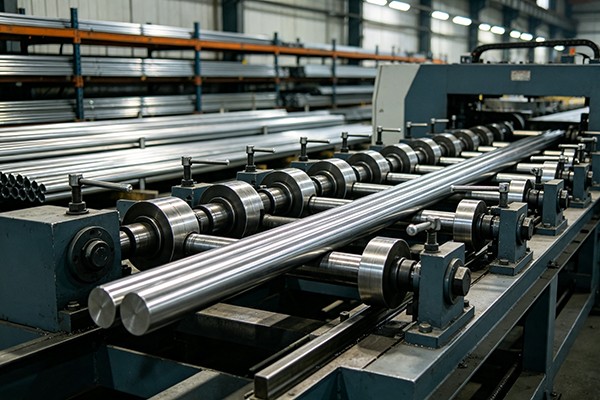
TheМашина за студено изтегляне с неправилна веригапревръща кръгли тръби или плътни пръти вквадратни, правоъгълни, шестоъгълни, осмоъгълни, овални, канални, ъглови, Т-образни и персонализирани асиметрични профиличрез контролирано студено изтегляне. Тегличният стенд с верижно задвижване осигурява7–1000 kN теглителна сила, ускорява до28 м/мин, и удари до10 м. Конфигурациите с множество нишки могат да изтеглят 1–5 парчета наведнъж, докато прецизните матрици контролират размерите на профила, дефинирането на ъглите и покритието на повърхността. Подходящ за въглеродна стомана, неръждаема стомана, легирана стомана, мед, алуминий, титан и други специални сплави.
TheМашина за студено изтегляне с неправилна веригае механична теглителна маса за студено изтегляне на некръгли тръби и твърди профили чрез прецизна матрица. Той е предназначен за квадратни, правоъгълни, шестоъгълни, осмоъгълни, овални, канални, ъглови, Т-образни и други персонализирани асиметрични профили, които изискват по-строги размери, контролирана геометрия на ъглите и по-последователна повърхност, отколкото обикновено може да осигури горещо формован материал.
Основният проблем, който решава тази машина, не е просто промяна на формата на метална секция. Това позволява на производителите да започнат с подходяща кръгла тръба или прът и да използват контролирана студена деформация, за да получат завършен неправилен профил с по-предвидими размери и състояние на повърхността. Това е особено полезно за тръби на хидравлични цилиндри, структурни профили, прецизни механични части, медни и алуминиеви профили, автомобилни компоненти и продукти от специални сплави, където иначе би била необходима последваща механична обработка.
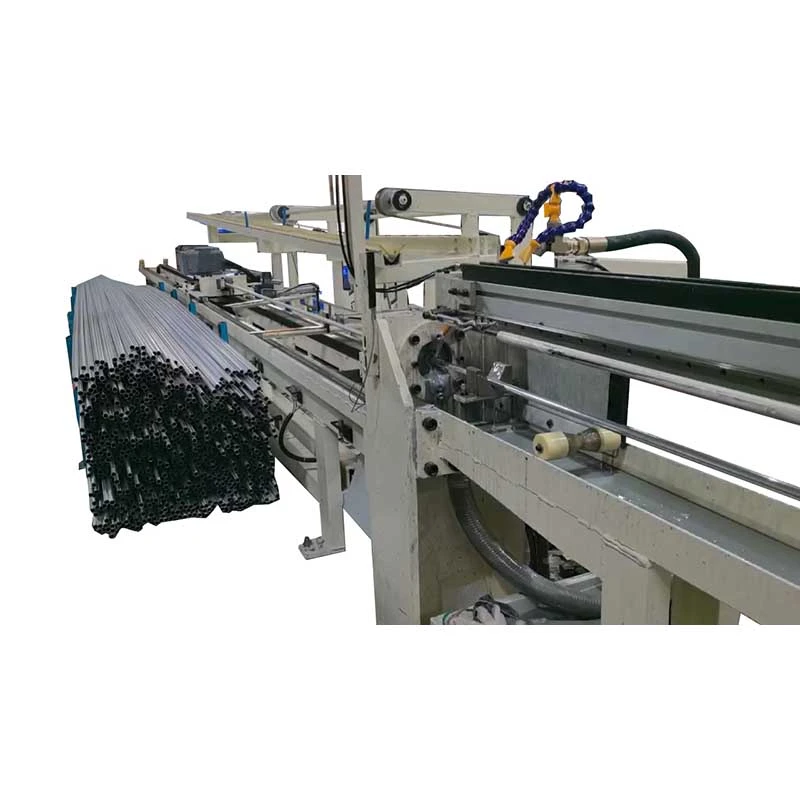
Серията FR на FangRong обхваща 10 стандартни модела от FR-16 до FR-250, с максимални сили на теглене от 7 до 1000 kN и скорости на теглене до 28 m/min. В зависимост от модела, инструменталната екипировка и размерите на продукта могат да се изтеглят едновременно от 1 до 5 тръби или пръти. Машината може също да бъде конфигурирана с автоматично оборудване за подаване, рязане и приемане за повтарящо се производство.
Горещото валцуване и екструдирането са ефективни за производството на основни профили, но може да не осигурят точността на размерите, състоянието на повърхността или дефинирането на ъглите, изисквани от прецизните приложения. Ако завършеният участък впоследствие се обработва машинно, производителят трябва да отчете допълнително отстраняване на материал, време за обработка и скрап.
Студеното изтегляне променя сечението през матрица под контролирана теглителна сила. Матрицата определя външния профил, докато намаляването на чертежа осигурява размерно оразмеряване и работна втвърденост. За кухи профили може да се използва също дорник или тапа за контролиране на вътрешните размери и разпределението на стените.
Този процес е най-ценен, когато клиентът се нуждае от повторяем завършен профил, а не просто от груба структурна форма. Например, производител, произвеждащ квадратни хидравлични цилиндрични тръби, може да използва студено изтегляне, за да доближи външните размери и вътрешната геометрия до окончателното изискване преди хонинговане или други довършителни операции. Ако обаче продуктът е проста структурна секция с ниска точност, горещото формоване може да остане по-икономичният процес.
Процесът обикновено започва с подготвена кръгла тръба или плътен прът. Водещият край е намален или заострен, така че да може да влезе в матрицата за изтегляне и да бъде захванат от шейната. След това детайлът преминава през некръгла матрица, докато верижно задвижваната каретка го дърпа по прецизно направлявани релси.
Докато материалът се движи през матрицата, неговото напречно сечение се намалява и преформатира едновременно. Материалът се влива в кухината на матрицата, образувайки необходимата квадратна, правоъгълна, шестоъгълна или персонализирана геометрия. За кухи секции вътрешният дорник или тапа контролира отвора и помага за управлението на разпределението на дебелината на стената.
Верижното задвижване, редукторът и каретката трябва да работят като една система. Ако теглителната сила е нестабилна или каретката е лошо подравнена, размерите на ъглите, правотата и качеството на повърхността могат да станат непоследователни. Ето защо капацитетът на машината трябва да бъде избран от действителния материал и графика за намаляване, а не само от размерите на готовия профил.
Типичен производствен сценарий:клиент, произвеждащ прецизни правоъгълни тръби, може да използва многонишкова конфигурация, когато няколко тръби споделят един и същ материал и график за чертане. Това увеличава изхода на щрих на чертеж. Ако клиентът често променя размерите на профила, настройката с една нишка може да бъде по-практична, тъй като промените на матрицата и настройките на настройката са по-лесни.
| Производствен проблем | Как студеното рисуване помага | Когато е най-важно |
|---|---|---|
| Разхлабени размери след горещо формоване | Изтеглящата матрица оразмерява сечението по време на студена деформация. | Важно за компоненти, изискващи контролирано разстояние при сглобяване или допускане на машинна обработка. |
| Неправилна геометрия на ъгъла | Матрицата контролира външния профил и формата на ъгъла. | Важно за квадратни, правоъгълни и персонализирани профили, използвани като свързващи или структурни компоненти. |
| Допълнителна механична обработка след формоване | По-близо до завършен профил може да намали последващата обработка. | Най-ценното при машинната обработка е значителна част от съществуващите производствени разходи. |
| Непоследователно разпределение на стените в кухи профили | Инструментът за дорник или тапа осигурява вътрешна опора по време на изтегляне. | Важно за тръби под налягане, цилиндрични тръби и прецизни кухи профили. |
| Ниска производителност от обработка на една част | Многонишковите инструменти могат да изтеглят няколко части с един ход. | Полезно за продукти с голям обем със стабилни размери и повтарящи се инструменти. |
1. Прецизен контрол на некръгли профили
Матрицата и направляваната каретка за изтегляне контролират профила, докато материалът преминава през зоната за изтегляне. Това е особено полезно за правоъгълни и квадратни секции, където ширината, височината и размерите на ъглите влияят върху сглобяването. При типично приложение на структурни или механични компоненти, по-стриктният контрол на профила може да намали обема на коригиращата обработка след чертане.
2. Скорост на рисуване до 28 м/мин
Верижно задвижваните теглещи машини могат да осигурят високи скорости на теглене върху подходящи материали и по-малки профили. По-високата скорост е полезна, когато един и същ продукт се произвежда непрекъснато в големи количества. Това е по-малко важно за сплави с висока якост или трудни за изтегляне материали, където смазването, износването на матрицата и стабилността на деформация могат да ограничат практическата скорост на изтегляне.
3. Чертеж от 1 до 5 нишки
Множество профили могат да бъдат изтеглени по време на един ход на каретката, когато размерите на продукта и разположението на матрицата го позволяват. За производител на медни, алуминиеви или стоманени профили, работещ с хиляди подобни парчета, изтеглянето с много нишки може да увеличи производителността, без да увеличава скоростта на линейно изтегляне. За поръчки с малък обем с чести промени на размера, изтеглянето на една нишка може да осигури по-лесна смяна.
4. Контролирано състояние на повърхността
Студеното изтегляне може да подобри състоянието на повърхността на подходящо подготвен детайл, тъй като материалът преминава през прецизна матрица, вместо да остава в горещо формовано състояние. Въпреки това не трябва да се описва като автоматично премахване на всяка пукнатина, ямка или дефект. Качеството на повърхността след изтегляне все още зависи от състоянието на входящия материал, ецване или подготовка на повърхността, смазване, състояние на матрицата и избраното намаляване.
5. Вътрешен контрол за неправилни тръби
За кухи профили инструментите за дорник или тапа контролират вътрешната геометрия, докато външната матрица определя външната форма. Това е важно за хидравлични и пневматични цилиндрични тръби, където вътрешната хлабина и разпределението на стените пряко влияят на последващата обработка и експлоатационните характеристики.
6. Тежка верига и задвижване на скоростната кутия
Серията FR използва различни стъпки на веригата и конфигурации на скоростната кутия според изискванията за теглителна сила. По-големите верижни системи са предназначени за по-тежки товари. За стоманен профил с висока якост, изискващ значителна теглителна сила, капацитетът на веригата и изборът на скоростна кутия стават по-важни от максималната скорост на изтегляне.
7. Отделно устройство за връщане на каретката
Двигателят за връщане движи каретката обратно в изходна позиция след чертащия ход. Това не увеличава капацитета за деформация на машината, но намалява времето без теглене и следователно има повече значение при повтарящи се производствени серии, отколкото при производство на малки партиди.
8. Допълнителна автоматизация на производството
Автоматичните системи за подаване, рязане и приемане могат да бъдат интегрирани според плана на производството. Автоматизацията е най-полезна, когато размерите на продукта остават стабилни за дълги производствени серии. За прототипна работа или чести промени в профила ръчното зареждане може да бъде по-икономично.
При избора на модел най-важните параметри са необходимата сила на изтегляне, размери на продукта, здравина на материала, намаляване на преминаване, скорост на изтегляне, дължина на хода и брой нишки. Силата на теглене трябва да се изчислява от действителния процес, вместо да се използва само проста формула за площта на напречното сечение, тъй като триенето на матрицата, състоянието на материала, геометрията на деформация и смазването влияят на необходимата сила.
| Модел | Макс. Теглеща сила (kN) | Макс. Пътуване на чертежа (m) | Скорост на теглене (m/min) | Двигател за връщане (kW) | Редуктор | Стъпка на веригата | Главен двигател (kW) |
|---|---|---|---|---|---|---|---|
| FR-16 | 7 | 7 | 28 | 0.75 | ZQ250 | 1,5" | 4 |
| FR-25 | 10 | 8 | 28 | 0.75 | ZQ400 | 2" | 7,5 / 11 |
| FR-50 | 50 | 8 | 25 | 1.1 | ZQ500 | 2,5" | 22 |
| FR-76 | 100 | 9 | 25 | 2.2 | ZQ650 | 3" | 30 / 37 |
| FR-100 | 150 | 10 | 12 | 3 | ZQ850 | 4" | 45 |
| FR-120 | 200 | 10 | 12 | 3 | ZQ850 | 3" двойно | 55 |
| FR-150 | 400 | 10 | 10 | 3 | ZQ1000 | 4" двойно | 75 |
| FR-180 | 600 | 10 | 10 | 4 | ZQ1250 | 5" двойно | 98 |
| FR-200 | 800 | 10 | 10 | 4 | ZQ850 × 2 | 4" Троен | 55 × 2 |
| FR-250 | 1000 | 10 | 10 | 4 | ZQ1450 | 5" Троен | 132 |
Стандартна конфигурация:дорникова система за изтегляне на тръби, главно задвижване, редукторна кутия, изтегляща каретка, държач на матрицата и система за управление. Автоматично подаващо устройство, нож и приемна стойка са по избор. Брой нишки: 1–5. Чертежът и инструментите могат да бъдат персонализирани според производствените изисквания.
Моделът на машината трябва да бъде избран според максималната изчислена сила на теглене с подходящ оперативен запас. Просто изчисление, базирано само на намаляване на площта и граница на провлачване, не е достатъчно за неправилни профили, тъй като материалът също се преформатира вътре в матрицата.
Например, правоъгълна тръба с ниско съдържание на въглеродна стомана с умерено намаляване може да работи удобно на по-малък FR модел, докато профил от неръждаема стомана или никелова сплав със същите завършени размери може да изисква значително повече сила на изтегляне. Практическият избор следователно трябва да вземе предвид здравината на материала, началната и крайната секция, геометрията на матрицата, триенето, смазването, графика за намаляване и производствената скорост.
Типичен клиентски сценарий:когато производителят премине от кръгло към правоъгълно чертане към по-сложно асиметрично сечение, машината може да изисква по-висок рейтинг на сила, дори ако завършената площ на напречното сечение е подобна. Това е така, защото материалът трябва да тече по-нататък в ъглите и около променящата се геометрия на сечението.
Квадратните, правоъгълните и другите некръгли цилиндрични тръби изискват контролирани вътрешни и външни размери, тъй като крайната хлабина и дебелината на стената влияят върху хонинговането, уплътняването и работните характеристики. Клиент, произвеждащ тези тръби, може да използва теглене с помощта на дорник, за да намали необходимото количество корекции преди завършване.
Правоъгълни, овални и персонализирани секции се използват в структурни компоненти, части, свързани с кормилното управление, системи за охлаждане на батерии и други приложения на превозни средства. Когато са необходими хиляди идентични профили, изтеглянето на много нишки и автоматичното подаване могат да подобрят изхода. За производството на прототипи в малък обем тези опции за автоматизация може да не оправдаят допълнителната инвестиция.
Медни и алуминиеви правоъгълни секции се използват за шини, съединители и компоненти за управление на топлината. Съгласуваността на размерите е важна, когато профилът трябва да пасва на предварително определен електрически или механичен възел. Скоростта на изтегляне обикновено е по-малко важна от състоянието на повърхността, повторяемостта на размерите и контрола на деформацията на материала.
Квадратни и правоъгълни пръти могат да се използват за направляващи компоненти, машинни конструкции, телескопични части и други механични възли. Студеното изтегляне е полезно, когато профилът трябва да поддържа контролиран външен размер за голяма дължина, вместо просто да отговаря на груба структурна спецификация.
Титановите, никеловите сплави и стоманите с висока якост могат да изискват внимателно контролирани намаления, тъй като прекомерната деформация в едно преминаване може да увеличи работоспособността и да повлияе на живота на инструмента. В тези приложения машината трябва да бъде избрана заедно с дизайна на матрицата и графика за преминаване, а не само по размера на готовия профил.
Шестоъгълните или персонализирани профили от неръждаема стомана и титан могат да бъдат студено изтеглени, когато се изискват повтарящи се размери и качество на повърхността за последваща обработка или формоване. За медицински приложения обаче необходимото сертифициране на материала и спецификацията на повърхността трябва да бъдат потвърдени отделно от отдела за качество на купувача.
Персонализирани квадратни, овални и асиметрични профили могат да се използват за мебелни рамки, дисплеи и архитектурни компоненти. Тук външният вид и повторяемостта на размерите могат да бъдат по-важни от максималната сила на изтегляне, което прави по-малък високоскоростен FR модел за предпочитане, когато материалът е лесен за изтегляне.
За квадратни тръби с голям обем:използвайте инструментална екипировка с много нишки, когато няколко тръби споделят едни и същи размери и график за чертане. Основното увеличение на производителността идва от обработката на няколко парчета на ход, а не просто от увеличаване на скоростта на машината.
За дебелостенни профили от неръждаема стомана:дайте приоритет на силата на теглене, твърдостта на каретката, материала на матрицата и смазването пред максималната скорост. Твърде агресивната работа може да увеличи износването на матрицата и повърхностните дефекти.
За тръби на хидравличен цилиндър:обърнете особено внимание на избора на дорник, разпределението на дебелината на стената и количеството резерв за довършителни работи, оставащ след изтегляне. Машината трябва да бъде съобразена с цялостния процес на довършване на тръби, а не да се разглежда като изолирана операция.
За алуминиеви и медни профили:по-високата скорост на изтегляне може да бъде полезна за ефективността на производството, но състоянието на матрицата и смазването остават важни, тъй като повърхностните белези могат да станат видими върху готовите електрически или декоративни продукти.
Машината може да се достави с:
Напълно автоматичната линия обикновено е оправдана, когато един и същ профил се произвежда непрекъснато и ръчното зареждане се превръща в значителна част от разходите за труд. Ако клиентът произвежда много различни профили в малки партиди, полуавтоматичната конфигурация може да намали сложността на смяната и първоначалната инвестиция.
Стандартният пакет машина за студено изтегляне с неправилна верига е конфигуриран според потвърдения FR модел и спецификация на проекта. Основната машина включва задвижване за теглене, редукторна скоростна кутия, верижна система, каретка, държач на матрицата и система за управление. Конфигурациите за изтегляне на тръби включват необходимото разположение на дорника.
Специфичните за профила матрици, специалните дорници, автоматичното оборудване за подаване, рязане и приемане обикновено се конфигурират според производствените изисквания на клиента. Преди изпращане машината е сглобена и функционално тествана. Когато са налични образци на клиента, може да се организира пробен чертеж, за да се провери избраната конфигурация на процеса преди изпращане.
За износ основните компоненти са защитени срещу влага и корозия и са опаковани съгласно договорения метод на транспортиране. Чертежите на основата, информацията за монтажа и изискванията за въвеждане в експлоатация се предоставят като част от проектната документация.
Производственият процес на FangRong обхваща приложно инженерство, инспекция на суровини, машинна обработка, механично сглобяване, електрическа интеграция, програмиране на PLC, тестване и крайна инспекция. За изтеглящ стенд с дълъг ход подравняването на водача и хода на каретката са особено важни, тъй като малките грешки при подравняването могат да повлияят на профила по цялата дължина на чертежа.
Фабричните тестове могат да включват работа на празен ход, изпитване на номинално натоварване, проверка на верига и каретка, мониторинг на вибрации и шум, проверки на температурата на маслото, проверки на електрическа безопасност и проверка на размерите на пробните продукти, когато се предоставят проби.
Dongguan Fangrong Metallurgical Equipment Co., Ltd.е базирана в град Даланг, град Донгуан и служи като основна производствена база за студено изтегляне и свързано оборудване за металоформоване.
Yangjiang Fangrong Machinery Co., Ltd.се намира в област Yangdong, град Yangjiang и осигурява допълнителен производствен капацитет за по-големи и персонализирани проекти за оборудване.
ISO 9001:2015— Система за управление на качеството. Сертификат No UQ231211R1.
CE маркировка— Може да се достави оборудване за приложими конфигурации на европейския пазар, за да отговаря на съответните изисквания наДиректива за машините 2006/42/ЕО, с приложими мерки за безопасност на машината, включени в съответствие с конфигурацията на машината.
SGS инспекция— Може да се организира проверка от трета страна, когато се изисква от договора за покупка или проекта.
Патенти— FangRong съобщи за патенти за изобретения и полезни модели, обхващащи области като опъване на веригата, държачи на матрици с много нишки и системи за дорници. При необходимост може да бъде предоставена патентна документация за проверка.
UL:UL сертификацията не е включена като стандартна претенция за тази машина. Ако електрическите компоненти, изброени в UL, или специфичен пакет за съответствие с UL се изискват за пазара на местоназначение, изискването трябва да бъде потвърдено преди оферта, така че електрическата конфигурация да може да бъде проектирана по съответния начин.
| MOQ | 1 комплект |
|---|---|
| Цена от ниво 1 | 1 комплект — стандартна котирана единична цена |
| Цена от ниво 2 | 2–4 комплекта — цена с отстъпка въз основа на количество, налична по оферта |
| Цена от ниво 3 | 5+ комплекта — налична оферта за проект/обем |
| Условия за плащане | 30% депозит; 70% остатък преди изпращане след фабрично приемане, освен ако не е уговорено друго в договора за продажба. |
| FOB | Точното пристанище на отпътуване трябва да бъде потвърдено в търговската оферта и договора за продажба преди публикуването. |
| Стандартно време за изпълнение на поръчката | Приблизително 30–60 дни за стандартни конфигурации FR-16 до FR-100; по-големи или персонализирани машини може да изискват приблизително 90–120 дни. |
| Ускорено време за изпълнение на поръчката | Ускореното производство е налично в зависимост от текущия фабричен капацитет, модела на машината и наличността на компоненти. Потвърдената дата за ускорена доставка е посочена в офертата след преглед на поръчката. |
| Гаранция | 12 месеца от въвеждане в експлоатация при договорените гаранционни условия. |
| Монтаж | Могат да бъдат осигурени инсталационен надзор, пускане в експлоатация и обучение на оператори според обхвата на проекта. |
Машината за студено изтегляне с неправилна верига може да бъде конфигурирана за квадратни, правоъгълни, шестоъгълни, осмоъгълни, овални, канални, ъглови, T-образни и потребителски асиметрични профили. Действителният диапазон на профила зависи от наличната сила на изтегляне, размерите на матрицата, материала и дизайна на инструмента.
да Плътните пръти използват матрици с плътен профил и подходящи устройства за захващане, докато тръбите използват матрица заедно с необходимата конфигурация на дорник или тапа. Инструментите трябва да бъдат избрани според началните и крайните размери.
Посочете степента на материала, началните размери, завършения профилен чертеж, намаляването на преминаване, дължината на продукта и целевата производителност. FangRong може да изчисли необходимата сила на теглене и да препоръча подходящ модел. Размерът на готовия профил сам по себе си не е достатъчен за точен избор на машина.
Могат да бъдат конфигурирани до пет нишки, където моделът на машината, ширината на каретката, разположението на матрицата и размерите на продукта го позволяват. Изтеглянето на много нишки е най-икономично за продукти с голям обем със същия материал и график на процеса.
Няма универсален процент намаление. Здравината на материала, геометрията на сечението, дизайнът на матрицата, смазването и закаляването при работа влияят върху допустимото намаление. Може да е необходим консервативен многопроходен график за сплави от неръждаема стомана с висока якост, титан или никел.
Конвенционалното теглене на веригата обикновено изисква водещият край да бъде намален достатъчно за влизане на матрицата и захващане на шейната. Следователно може да е необходима отделна насочваща машина, освен ако производствената линия не използва друг одобрен метод за подготовка на края. Посочващото оборудване може да бъде интегрирано в автоматизирана линия, когато е необходимо.
Стандартната доставка обикновено включва основната машина за изтегляне, задвижващата система, скоростната кутия, веригата, каретката, държача на матрицата, системата за управление и разположението на тръбния дорник, където е приложимо. Специфичните за профила матрици, специалните дорници и оборудването за автоматично подаване, рязане или приемане се конфигурират отделно според проекта.
Стандартните машини FR-16 до FR-100 обикновено изискват приблизително 30–60 дни. FR-150 и по-големи машини, персонализирани конфигурации и специална автоматизация може да изискват приблизително 90–120 дни. Ускорената доставка се оценява индивидуално според производствения капацитет и наличността на компоненти.
Моля, посочете степента на материала, началната секция, завършения профилен чертеж или размерите, дебелината на стената на тръбите, дължината на продукта, необходимата производителност, броя на нишките и предпочитаното ниво на автоматизация. Примерен или CAD чертеж е полезен, когато профилът е асиметричен или има изисквания за тесни ъгли.
да Конфигурацията на машината и електрическата система могат да бъдат адаптирани към пазара на дестинацията. Изискванията на CE съгласно Директива за машините 2006/42/EC могат да бъдат адресирани за приложими европейски конфигурации. Ако се прилагат свързани с UL електрически изисквания, те трябва да бъдат посочени преди производството, така че контролните компоненти и електрическият дизайн да могат да бъдат избрани по съответния начин.
Когато условията на проекта позволяват, може да се организира оценка на процеса на базата на проби. Предоставянето на действителните изисквания за материал и завършен профил позволява силата на изтегляне, инструменталната екипировка и графикът за преминаване да бъдат оценени по-точно, отколкото да се разчита само на теоретични изчисления.
Купувачът трябва да потвърди здравината на основата, отпечатъка на машината, хлабината на чертежа, електрически капацитет, пространство за подаване на материал, зона за получаване на продукта и кран или достъп за повдигане. FangRong може да предостави информация за основата и инсталацията според крайната конфигурация на машината.
За точна оферта изпратете наклас на материала, начален профил, завършен профил, дебелина на стената на тръбата, ако е приложимо, дължина на продукта, необходима производителност и брой нишки. След това FangRong може да оцени необходимата сила на теглене, модел FR, конфигурация на матрица и дорник, ход и ниво на автоматизация, вместо да избира машината само от размера на профила.
Адрес
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Китай
Тел
електронна поща