Продукти
Продукти

Ние предлагаме широка гама от прецизно оборудване за металообработка, включително изправяне, студено изтегляне, заостряване, скосяване, рязане, машини за валцоване на резби и изтеглящи щанци, пригодени за материали за тръби, пръти и тел в различни индустрии.

Продукти
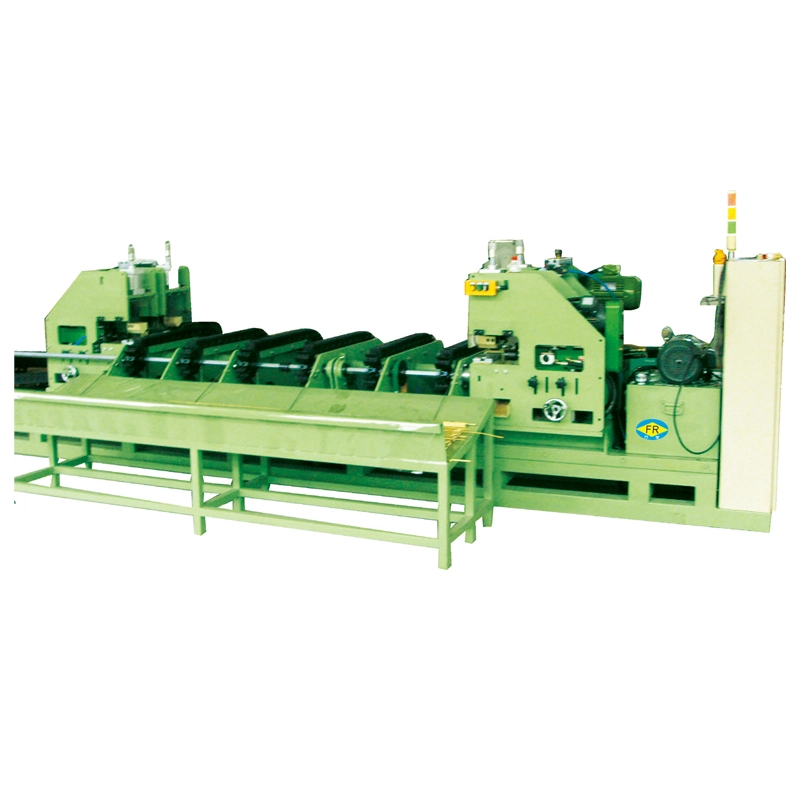
Четири редова машина за студено изтегляне и рязане
  • Четири редова машина за студено изтегляне и рязанеЧетири редова машина за студено изтегляне и рязане
  • Четири редова машина за студено изтегляне и рязанеЧетири редова машина за студено изтегляне и рязане
  • Четири редова машина за студено изтегляне и рязанеЧетири редова машина за студено изтегляне и рязане

Четири редова машина за студено изтегляне и рязане

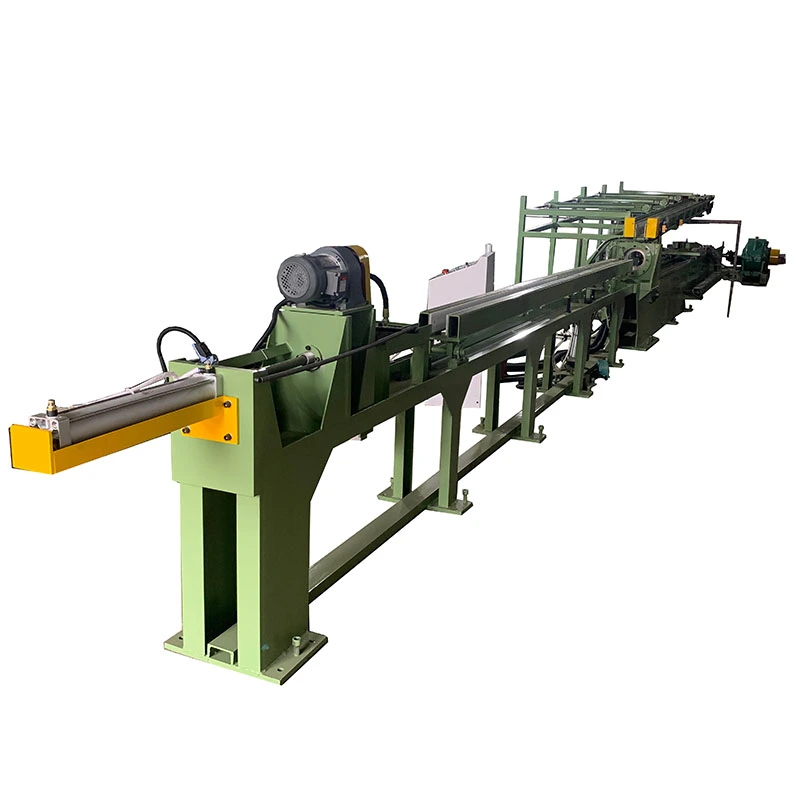
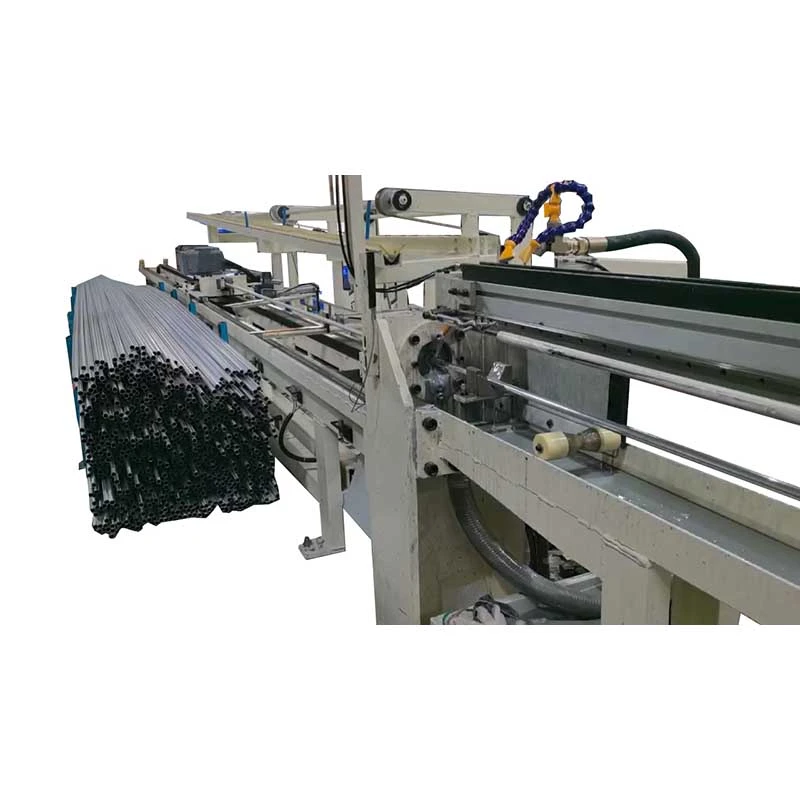
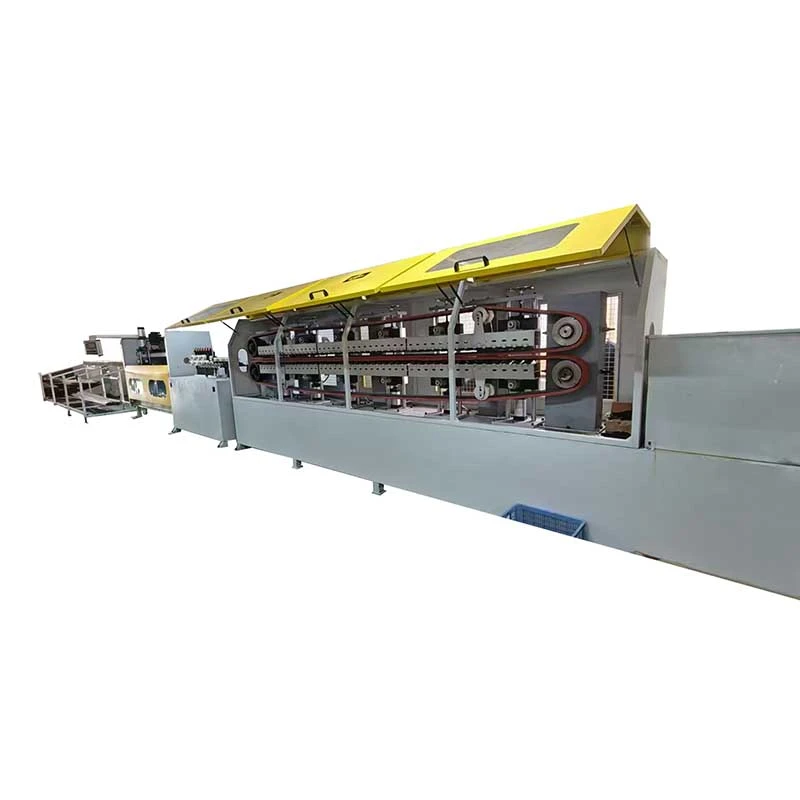
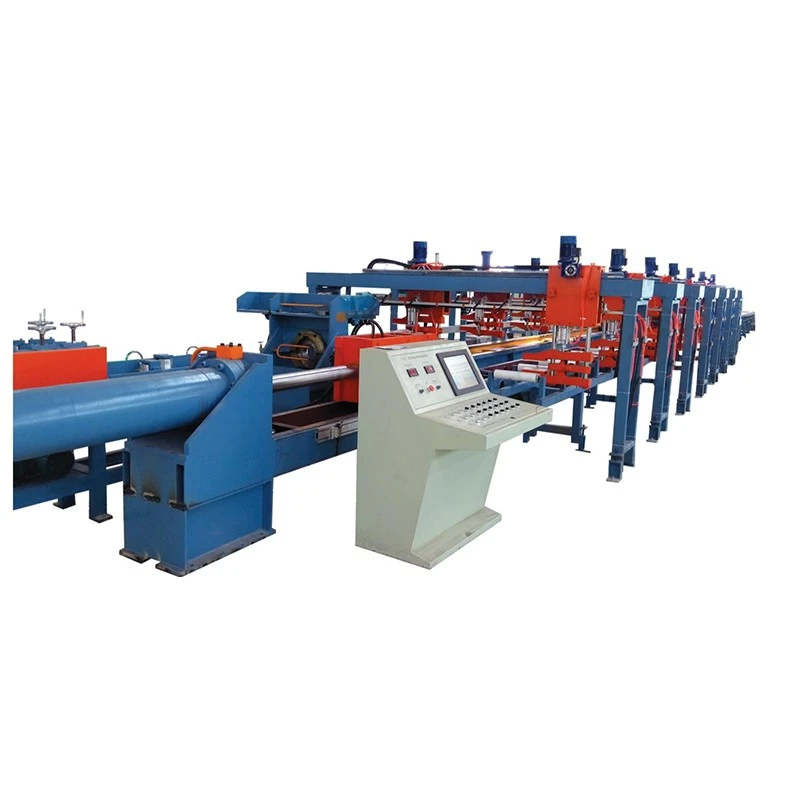
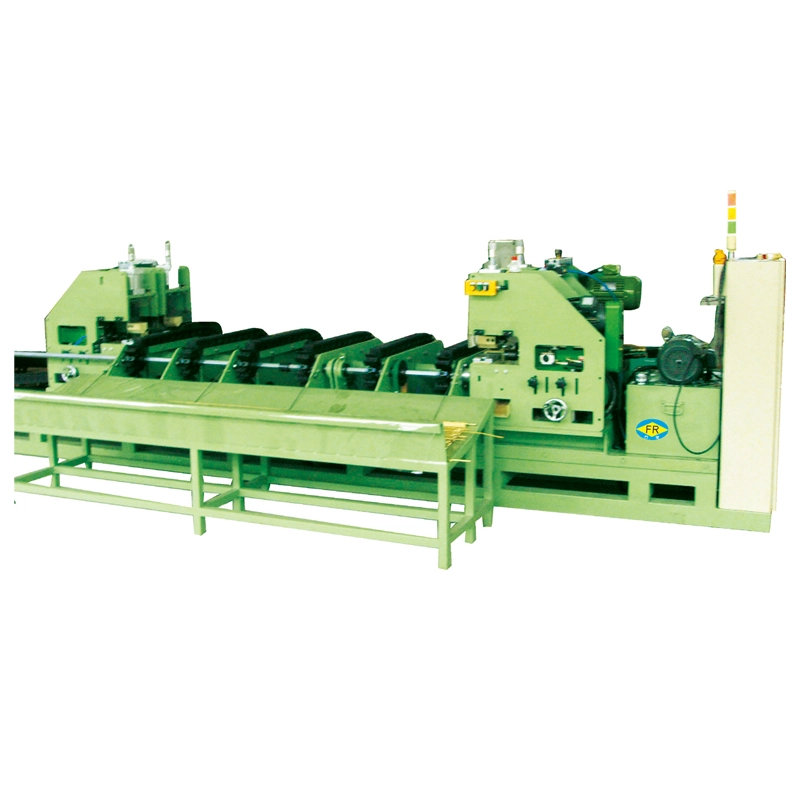
TheЧетири редова машина за студено изтегляне и рязанесъчетава студено изтегляне савтоматично рязане с фиксирана дължинав един непрекъснат процес. Може да обработва2 или 4 туби или ленти едновременно, с теглителни сили на10–50 kNи ефективни удари до7 м. Предлага се в хидравлични, пневматични и режещи конфигурации, той се справятръби или пръти от въглеродна стомана, неръждаема стомана, мед, алуминий и сплави до Ø25 mm. Линейното рязане намалява обработката и труда, като същевременно поддържа постоянни завършени дължини.

Рейтинг: 5.0
(Брой рейтинги: 1)

TheЧетири редова машина за студено изтегляне и рязанесъчетава студено изтегляне с автоматично рязане с фиксирана дължина, така че тръбите или прътите могат да бъдат изтеглени до необходимия размер и нарязани на готови дължини без прехвърляне на материала към отделна машина за рязане. Предназначен е за производствени линии, където един и същ размер на тръба или прът се произвежда многократно и точността на рязане, времето за обработка и производителността са по-важни от гъвкавостта за много различни размери на продукта.

Основният производствен проблем, който адресира, е допълнителната операция след конвенционалното студено изтегляне. Стандартен стенд за теглене произвежда дълги изтеглени тръби или пръти, които трябва да се измерват, прехвърлят и режат отделно. Това добавя работа, подово пространство, труд и възможности за промяна на дължината или повреда на повърхността. Чрез поставяне на режещия модул директно след секцията за чертане, серията FR завършва и двете операции в един производствен поток.

FangRong предлага три стандартни конфигурации. Правилният модел зависи главно отдиаметър на тръбата, здравина на материала, необходим брой нишки и метод на рязаневместо просто да изберете машината с най-висока сила на теглене.

FR-16 Хидравлизползва сила на теглене от 10 kN и хидравлично рязане за две тръби до Ø15 mm. Подходящ е, когато стабилната сила на рязане е по-важна от максималния брой нишки.

FR-16 Пневматиченпредлага се за две тръби до Ø15 mm или четири тръби до Ø12 mm, със сила на изтегляне 10/20 kN и пневматично рязане. Конфигурацията с четири реда е полезна за голям обем медни, алуминиеви и други сравнително лесни за рязане продукти с малък диаметър.

FR-25 Трион за рязанеосигурява сила на теглене от 50 kN и обработва две тръби до Ø25 mm. Трионът е по-подходящият избор, когато диаметърът, дебелината на стената или твърдостта на материала правят пневматичното или хидравличното срязване неподходящо.

Например, производител на медни тръби, който произвежда повтарящи се дължини на климатични тръби, може да използва FR-16 Pneumatic в четириредов режим, за да изтегли и изреже четири малки тръби по време на един и същи производствен цикъл. В това приложение стойността на четириредовата работа не е просто по-висока спецификация на машината; това е намаляването на манипулациите и способността да се произвеждат множество готови дължини на цикъл на каретка.

Four Lines Cold Drawing And Cutting MachineFour Lines Cold Drawing And Cutting MachineFour Lines Cold Drawing And Cutting Machine

Как работи

Производствената последователност е проектирана около един въпрос: как изтегленият продукт може да достигне необходимата крайна дължина, без да бъде преместен на друга машина?

1. Зареждане:Тръбите или прътите се поставят върху поставката за подаване. При многонишково производство два или четири детайла се подравняват със съответните им матрици.

2. Посочване:Водещият край е намален, така че да може да премине през матрицата за изтегляне и да бъде захванат от каретката за изтегляне. Насочването може да се извърши от отделна машина или чрез интегрирано устройство за насочване, където е посочено.

3. Студено изтегляне:Каретката изтегля заострените детайли през матриците. Верижното задвижване, редукторната кутия и главният двигател осигуряват необходимата теглителна сила. Правилното подравняване на матрицата е особено важно тук, тъй като лошото подравняване може да увеличи износването на матрицата и да повлияе на изправеността на тръбата и консистенцията на размерите.

4. Измерване на дължина и рязане:Изтегленият материал се измерва и PLC задейства хидравличния, пневматичния или режещия модул, когато се достигне предварително зададената дължина.

5. Освобождаване от отговорност:Завършените части се прехвърлят в приемния стелаж за проверка, пакетиране или следваща операция.

За производствена линия, произвеждаща 2 m или 3 m HVAC тръби, автоматичното измерване на дължината е по-полезно от простото увеличаване на скоростта на изтегляне. Ако готовите тръби се подават директно към огъване, разгъване или сглобяване, повтарящата се промяна на дължината може да доведе до корекция или отхвърляне надолу по веригата. Следователно интегрираната система за рязане е насочена както към проблем с производствения контрол, така и към проблем за спестяване на труд.

Проблемите, които решава

Дълго изтеглените продукти изискват вторично рязане.
При конвенционален теглителен стенд операторът може да остане с дълги готови тръби, които все още трябва да бъдат измерени и нарязани. Серията FR извършва рязане веднага след изтегляне, премахвайки едно прехвърляне между машини.

Повтарящите се продукти се нуждаят от повтарящи се дължини.
Когато една и съща дължина се произвежда стотици или хиляди пъти, ръчното измерване се превръща в значителен източник на вариации. Контролираната от PLC настройка на дължината намалява зависимостта от преценката на оператора. Действително постижимият толеранс трябва да бъде потвърден спрямо материала, диаметъра, метода на рязане, състоянието на захранването и необходимия толеранс на готовия продукт преди поръчка.

Small-diameter products limit single-strand productivity.
За четириредова машина за студено изтегляне и рязане, която може да бъде изтеглена с относително ниска сила, увеличаването на броя на нишките може да доведе до по-голямо подобрение на изхода, отколкото инсталирането на много по-голям стенд за теглене. This is why the FR-16 Pneumatic is offered in four-line operation for tubes up to Ø12 mm.

Допълнителното боравене може да повреди завършените повърхности.
Преместването на дълги изтеглени тръби от стенд за теглене към отделна машина за рязане създава допълнителни контактни точки и манипулиране. Интегрираното устройство за изхвърляне и рязане намалява тези трансфери, което е полезно за чувствителни към повърхността продукти от неръждаема стомана, мед и алуминий.

Коя конфигурация отговаря на вашето производство?

Изберете FR-16 Хидравлкогато имате нужда от двулинейно производство до Ø15 mm и предпочитате хидравлично рязане за контролирана сила на рязане. За неръждаема стомана или други материали, където устойчивостта на срязване е проблем, потвърдете необходимата сила на срязване от действителната дебелина на стената на тръбата и класа на материала, вместо да избирате само по външния диаметър.

Изберете FR-16 пневматиченкогато производителността на машиночас е приоритет за продукти с малък диаметър. Версията с четири линии е особено подходяща за производство на медни и алуминиеви тръби, където силата на изтегляне на нишка остава в рамките на капацитета на машината, а по-малкият диаметър на тръбата позволява множество нишки.

Изберете FR-25 Трион за рязанеwhen the product reaches Ø25 mm or when the material and wall thickness make sawing more suitable than shearing. Производител на стоманени тръби, например, може да приеме по-бавното рязане на триона, тъй като чистото отделяне на по-твърд материал е по-важно от постигането на най-краткия цикъл на рязане.

Основни характеристики и предимства

Автоматично рязане с фиксирана дължина
Режещият блок се монтира непосредствено след секцията за чертане. Това е най-полезно за повтарящи се производствени дължини, тъй като операторът не трябва да измерва и прехвърля всяка изтеглена тръба преди рязане. Предлага се хидравлично, пневматично и трионно рязане според модела.

2-line or 4-line drawing
Множество тръби се обработват паралелно. Производството с четири линии може да увеличи производителността, без да увеличава отпечатъка на машината пропорционално на производителността. Най-ефективен е, когато диаметърът на продукта и силата на изтегляне позволяват всички нишки да се движат в рамките на номиналния капацитет на машината за студено изтегляне и рязане Four Lines.

PLC и HMI управление
PLC управлява цикъла на изтегляне, настройката на дължината, спусъка за рязане и последователността на разтоварване. Операторите могат да променят производствените настройки от HMI, вместо многократно да регулират механичните измервателни устройства.

Теглеща количка с верижно задвижване
Теглещата каретка използва верижно задвижване със съответстваща редукторна кутия. FR-16 използва скоростна кутия ZQ400 и 2" верига, докато FR-25 използва скоростна кутия ZQ500 и 2,5" верига. Тези спецификации имат значение при оценката на капацитета на теглене и изискванията за обслужване, но те трябва да се оценяват заедно със здравината на материала, съотношението на намаляване и дизайна на матрицата.

7 м стандартен ефективен ход
Стандартният ефективен ход на изтегляне е 7 m. Това е от значение при планирането на наличната дължина на входящата тръба, крайната дължина, разположението на матрицата и производствения цикъл. Не трябва да се приема, че по-дългият ход автоматично увеличава производителността, тъй като зареждането, насочването, намаляването на чертежа и времето за рязане също влияят на производителността на цикъла.

Интегрирана обработка на материали
Захранващият стелаж, чертожната секция, режещият блок и приемащият стелаж са подредени като един производствен поток. За приложения като HVAC тръби, които се преместват директно в огъване или сглобяване, намаляването на междинната обработка може да опрости производствения план.

Технически спецификации

Технологичен параметър FR-16 Хидравл FR-16 Пневматичен FR-25 Трион за рязане
Макс. теглителна сила 10 kN 10 / 20 kN 50 kN
Брой тръби за цикъл на изтегляне 2 2/4 2
Макс. диаметър на чертежа Ø15 мм Ø15 мм / Ø12 мм Ø25 мм
Ефективно рисуване пътуване 7 м 7 м 7 м
Редукторна скоростна кутия ZQ400 ZQ400 ZQ500
Размер на веригата 2" 2" 2,5"
Главен двигател 7,5 kW 7,5 kW 22 kW
Режеща система Хидравлични Пневматичен Трион
Размер Д×Ш×В 10000 × 1800 × 1500 мм 10000 × 1800 × 1500 мм 12000 × 2900 × 1500 мм

Фигурите по-горе определят стандартните конфигурации на машината. Те не трябва да се използват самостоятелно за изчисляване на производствения капацитет. Действителната производителност зависи от класа на материала, входящия диаметър и дебелината на стената, намаляването на изтеглянето, броя на проходите, състоянието на смазката, крайната дължина, времето за заостряне, дизайна на матрицата и цикъла на рязане.

За оферта предоставетеклас на материала, външен диаметър, дебелина на стената или размер на масивна лента, целеви завършен размер, намаление на чертежа, завършена дължина, необходими нишки, дневна или месечна производителност и налично захранване. След това FangRong може да провери силата на теглене и да препоръча подходящата конфигурация на рязане.

Приложения

ОВК и хладилни тръби

Медните и алуминиевите тръби за климатични и хладилни системи са естествено приложение за многоредово чертане, тъй като много продукти използват относително малки диаметри и се произвеждат в повтарящи се дължини. Пневматичната четириредова конфигурация FR-16 може да изтегля и реже четири тръби успоредно, когато размерът на тръбата и намалението остават в рамките на номиналния капацитет.

Производствен сценарий:Производител на медни тръби, произвеждащ повтарящи се дължини на тръбите за климатик, може да замени отделна станция за рязане с интегрирания модул за рязане. Основната полза не е просто машинна автоматизация; това е премахване на етапите на измерване, прехвърляне и вторично рязане между чертежа и следващата операция.

Автомобилни тръби

Прецизните тръби за автомобилни компоненти може да изискват контролиран външен диаметър и повтарящи се дължини на рязане преди огъване, механична обработка или сглобяване. Горивните тръбопроводи от неръждаема стомана, спирачните тръби и други продукти с малък диаметър могат да се възползват от автоматичния контрол на дължината, когато един и същ номер на част се произвежда непрекъснато.

За автомобилното производство по-важният въпрос за закупуване е изискваният толеранс на размерите след чертане, а не максималния диаметър на чертежа, посочен в каталога. Дизайнът на матрицата, намаляването на преминаване, състоянието на входящата тръба и изискванията за праволинейност следователно трябва да бъдат потвърдени по време на техническата оценка.

Медицински и инструментални тръби

Малките тръби от неръждаема стомана, използвани за медицински и инструментални компоненти, изискват контролирани размери и повтарящи се дължини. Хидравличната двуредова машина FR-16 може да се обмисли, когато силата на рязане и контролираната обработка са по-важни от максималния брой нишки.

Производствен сценарий:За хипотръби, използвани в катетърни възли, автоматичното рязане с фиксирана дължина премахва ръчното подрязване от производствения маршрут. Машината трябва да бъде оценена с действителната спецификация на тръбата, тъй като тънкостенните тръби могат да изискват различни условия на изтегляне и рязане от конвенционалните конструкционни тръби.

Електрически и медни изделия

Малките медни продукти и проводящите тръби могат да се възползват от изтеглянето на много нишки, когато материалът е пластичен и необходимите размери са в диапазона FR-16. Пневматичното рязане е особено подходящо, когато се предпочита бърз цикъл на рязане за меки цветни материали.

Стомана и общо инженерство

Конфигурацията за рязане на трион FR-25 е предназначена за приложения, изискващи по-голяма сила на теглене и по-големи диаметри до Ø25 mm. Той е по-подходящ за продукти от по-твърда стомана или сплав, където рязането с трион осигурява необходимата производителност на разделяне.

Производствен сценарий:Производител на стоманени тръби, който прави повтарящи се заготовки за последваща машинна обработка, може да използва FR-25 за изтегляне и рязане на тръбите преди етапа на машинна обработка. В този случай трионът е избран, защото твърдостта на материала и размерът на сечението могат да бъдат по-важни от постигането на най-краткия цикъл на рязане.

Фабричен инженеринг и контрол на качеството

Four Lines Cold Drawing And Cutting Machine

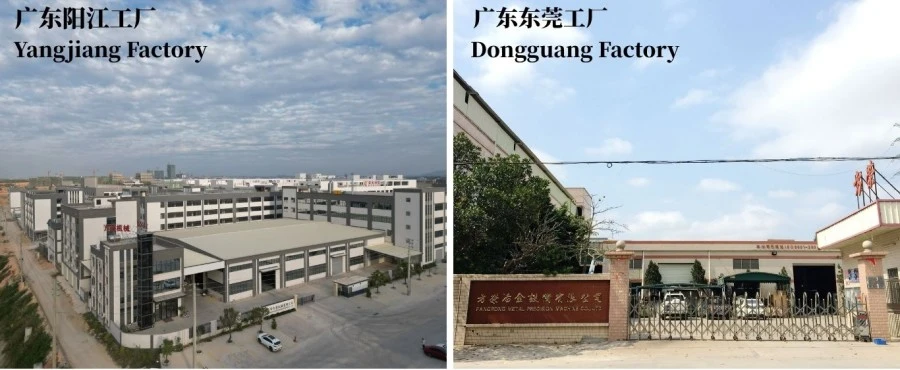
FangRong has been manufacturing drawbenches since 1998, with engineering work covering cold drawing, straightening, pointing, and related bar and tube finishing equipment. Компанията управлява производствени мощности в Dongguan и Yangjiang и доставя оборудване на задгранични клиенти.

Важният момент за купувача на стенд за теглене не е броят на произведените машини, а дали производителят може да провери машината спрямо действителната тръба или прът на клиента. Поради тази причина производственият процес включва механично сглобяване, електрическа интеграция, програмиране на PLC и машинно тестване преди изпращане.

Производство и фабрично тестване

Four Lines Cold Drawing And Cutting Machine Factory

Поръчайте инженеринг:Държачите на матрици, механизмите за рязане, оформлението на нишките и автоматизацията са конфигурирани според спецификацията на продукта.

Проверка на компоненти:Основните структурни и трансмисионни компоненти се проверяват преди монтажа.

Обработка и подравняване:Водещите релси и компонентите на държача на матрицата се обработват според определените изисквания за размери и подравняване.

Механичен монтаж:Скоростна кутия, верига, каретка, държач на матрица, режеща система и приемна система се сглобяват и проверяват преди окончателното интегриране.

Електрическа и PLC интеграция:Системата за управление е програмирана за необходимия чертеж, измерване на дължина, рязане и последователност на разтоварване.

Тест за приемане в завода:Машините се пускат преди изпращане. Когато се предоставят образци на клиента, действителните тръби или пръти могат да се използват за проверка на операцията по чертане, последователността на рязане и готовите размери.

Това тестване е особено полезно за купувачи за първи път, тъй като машината може да бъде оценена спрямо действителния материал и спецификация на продукта преди инсталиране в завода на клиента.

Four Lines Cold Drawing And Cutting Machine Production Process

Сертифициране и приложими стандарти

Four Lines Cold Drawing And Cutting Machine CE Certification

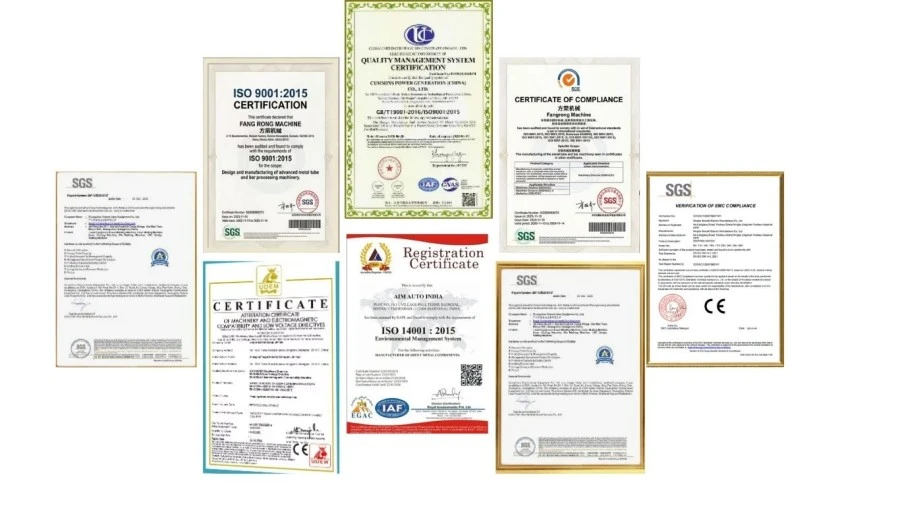
ISO 9001:2015:FangRong управлява система за управление на качеството, обхващаща съответните дейности по проектиране, производство, монтаж и обслужване. Сертификат № UQ231211R1 е предоставен в предоставената информация за компанията.

CE маркировка:Стандартните машини от серия FR могат да бъдат доставени с CE документация за съответствие за приложимите европейски изисквания за машинна и електрическа безопасност. Точните стандарти и документи за съответствие трябва да бъдат потвърдени за поръчаната машина, тъй като приложимите изисквания зависят от крайната конфигурация на машината и пазара на дестинация.

Електрическа и машинна безопасност:Когато се изисква от проекта, машината може да бъде специфицирана спрямо приложимите стандарти, като напрEN ISO 12100за оценка на риска от машини иEN 60204-1за електрообзавеждане на машини. Окончателният списък със стандарти за съответствие трябва да бъде посочен в техническото споразумение, а не да се приема от името на продукта.

Проверка на SGS:Може да се организира проверка от трета страна, когато се изисква от купувача. Инспекцията на SGS е инспекционна услуга и не трябва да се бърка със сертификационен знак за продукт.

UL изисквания:UL не е посочен като стандартен сертификат за стандартната конфигурация от серия FR в предоставените спецификации. Ако машината се инсталира в Северна Америка и купувачът изисква компоненти, признати от UL, или контролен панел, съвместим с UL, това изискване трябва да бъде уточнено преди закупуването на електрически компоненти.

Цени, MOQ, FOB и доставка

Машината за студено изтегляне и рязане Four Lines е промишлено оборудване и обикновено се котира според крайната конфигурация, а не като единична фиксирана онлайн цена. Броят на чертожните линии, методът на рязане, инструменталната екипировка, електрическият стандарт, изискванията за автоматизация и дестинацията могат да променят крайната цена на машината.

Количество за поръчка Ценова база Типично подреждане на котировките
1 комплект Поръчка на една машина Индивидуална оферта за конфигурация
2-4 комплекта Малка партидна поръчка Предлага се обемна цена според същата или смесена конфигурация
5+ комплекта Проектна или партидна поръчка Базирана на проекта оферта и производствен график

MOQ: 1 комплект.За промишлени стендове, поръчката на повече от една машина може да отговаря на изискванията за различна единична цена, но действителната цена на ниво трябва да бъде потвърдена в търговската оферта, а не да бъде изведена от каталога.

FOB:Цената FOB може да бъде цитирана с договореното пристанище на доставка, посочено в проформа фактурата и договора за продажба. Тъй като FangRong има производствени мощности в Гуангдонг, точното FOB пристанище трябва да бъде потвърдено от екипа по продажбите в съответствие с крайното фабрично място за товарене и договореност за доставка. Офертата трябва изрично да посочва посочения порт, напримерFOB [договорено китайско пристанище], вместо да използвате „FOB China“ без име на порт.

Стандартно време за изпълнение на поръчката:Стандартните конфигурации FR-16 обикновено изискват30-60 днислед техническо потвърждение и получаване на договореното плащане.

FR-25 или персонализирано време за изпълнение на поръчката:обикновено90-120 дни, в зависимост от системата за рязане, електрическата конфигурация, инструменталната екипировка, автоматизацията и други изисквания на проекта.

Ускорена поръчка:Ускорен производствен график може да бъде оценен за спешни проекти в зависимост от текущия капацитет на цеха, наличността на компоненти и конфигурацията. Ускореното време за изпълнение трябва да бъде потвърдено писмено преди подаване на поръчката; не трябва да се предполага, че спешна поръчка може да използва стандартния график от 30-60 дни.

Опаковка и доставка

Four Lines Cold Drawing And Cutting Machine Packaging And Shipping

Машината за студено изтегляне и рязане Four Lines е подготвена за износ със защитна опаковка, подходяща за транспортиране на дълги разстояния. Методът на опаковане трябва да отчита размерите на машината, електрическия шкаф, хидравличните или пневматичните компоненти и чувствителните към корозия повърхности.

Преди изпращане купувачът трябва да потвърди опаковъчния списък, размерите на машината, точките на повдигане, електрическите изисквания, чертежите на основата, резервните части и документацията за монтаж. Тази информация е особено важна за FR-25, тъй като стандартните му размери са приблизително 12 000 × 2 900 × 1 500 mm.

Често задавани въпроси

1. Как да избера между моделите FR-16 Hydraulic, FR-16 Pneumatic и FR-25 Saw Cutting?

Основните фактори за избор са диаметър на тръбата или пръта, здравина на материала, брой линии и метод на рязане. FR-16 Hydraulic е подходящ за 2-линейно производство до Ø15 mm, където се предпочита хидравличното рязане. FR-16 Pneumatic поддържа 2 линии до Ø15 mm или 4 линии до Ø12 mm, което го прави подходящ, когато по-високата мощност е по-важна. FR-25 Saw Cutting осигурява сила на теглене до 50 kN и обработва продукти до Ø25 mm, като рязане е подходящо за приложения, изискващи механичен трион, а не хидравлично или пневматично рязане.

2. Може ли машината да рисува и реже две или четири тръби едновременно?

да Моделите FR-16 Hydraulic и FR-25 Saw Cutting са конфигурирани за 2-линейно производство, докато FR-16 Pneumatic може да бъде конфигуриран за 2 или 4 линии. 4-редова конфигурация увеличава производителността, когато диаметърът на тръбата и изискванията за сила на изтегляне са в рамките на работния диапазон на машината. Не става въпрос просто за добавяне на повече редове; настройката на матрицата, материалът, намаляването на диаметъра и наличната сила на изтегляне трябва да съответстват на производствените изисквания.

3. Каква информация е необходима, за да изберете правилната конфигурация на машината и чертежа?

Посочете степента на материала, началния външен диаметър, крайния диаметър, типа на тръбата или пръта, дебелината на стената, ако е приложимо, необходимата крайна дължина, необходимата дневна или месечна производителност и необходимия брой производствени линии. За тръбите състоянието на материала и графикът за редуциране също са важни, тъй като прекомерното редуциране при едно преминаване може да увеличи силата на изтегляне и да повлияе на качеството на повърхността. Тези параметри се използват за определяне на подходящия модел, разположение на матрицата, сила на изтегляне и конфигурация на рязане.

4. Колко точно е рязането с фиксирана дължина?

Дължината на рязане се контролира чрез PLC системата на машината заедно с откриване на дължина и последователност на подаване или изтегляне. Действителната точност на рязане зависи от еластичността на материала, праволинейността, условията на изтегляне, метода на рязане и настройката на машината. За приложения като HVAC тръби или компоненти, които изискват постоянна монтажна дължина, крайният толеранс трябва да бъде потвърден от действителния материал и целевата дължина преди поръчка, вместо да се разчита на обща цифра за точност.

5. Може ли машината да обработва неръждаема стомана, въглеродна стомана, мед и алуминий?

Да, машината може да бъде конфигурирана за различни метални продукти, включително въглеродна стомана, легирана стомана, неръждаема стомана, мед и алуминий. Не трябва обаче да се приема, че една и съща конфигурация е подходяща за всеки материал. Неръждаемата стомана и сплавите с висока якост обикновено изискват по-голяма сила на теглене и по-внимателен контрол на намаляването, докато медта и алуминият може да изискват различни материали на матрицата и условия на смазване, за да се защити покритието на повърхността. Следователно степента на материала и размерът трябва да бъдат потвърдени по време на избора на машина.

6. Машината включва ли посочване или е необходима отделна посочваща машина?

Четириредовата машина за студено изтегляне и рязане е предназначена основно за интегриране на студено изтегляне с автоматично рязане с фиксирана дължина. Ако входящата тръба или прът не може да се вмъкне директно през изтеглящата матрица, може да се наложи заостряне или подготовка на края преди изтегляне. Дали е необходима отделна насочваща машина зависи от изходния материал, крайното състояние и дизайна на матрицата. Пълният процес може да бъде оценен, когато се предоставят проби от суровини на клиента и график за чертане.

7. Каква е разликата между хидравлично, пневматично и трионно рязане?

Хидравличното и пневматичното рязане са подходящи за автоматизирано производство с фиксирана дължина, където се изисква бърз цикъл и интеграция с последователността на чертане. Пневматичното рязане е особено полезно в четириредовата конфигурация FR-16, където производствената мощност е приоритет. Рязането с трион осигурява различен метод на рязане и се използва при модела FR-25, който има по-висок капацитет на сила на изтегляне и поддържа по-големи продукти до Ø25 mm. Най-добрият вариант зависи от материала, диаметъра, изискванията за челната повърхност и обработката надолу по веригата.

8. Какво трябва да потвърдя, преди да направя поръчка?

Преди да поръчате, потвърдете материала и размерите на продукта, намалението на чертежа, крайната дължина, необходимата производителност, броя на едновременните линии, метода на рязане, електрическите изисквания, условията на монтаж и изискванията за автоматизация. За експортни проекти потвърдете също така договорените Incoterm и пристанището на пратката, графика за доставка, пакета с резервни части, метода за въвеждане в експлоатация и приложимите изисквания за безопасност или електричество, като например CE документация. Предоставянето на действителни проби от тръби или пръти се препоръчва, когато са включени строги изисквания за размери или повърхност.

Изпратете запитване
Информация за контакт
  • Адрес

    NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Китай

  • електронна поща

    frsale@dgfangrong.com

Разкажете ни за вашия материал, продуктови спецификации, производствен процес и изисквания за оборудване. FangRong може да обсъди подходяща машина за студено изтегляне, матрици за изтегляне, машина за изправяне и персонализирани решения за вашето приложение.
Рейтинг:
5.0
X
Ние използваме бисквитки, за да ви предложим по-добро сърфиране, да анализираме трафика на сайта и да персонализираме съдържанието. Използвайки този сайт, вие се съгласявате с използването на бисквитки от наша страна. Политика за поверителност
ОтхвърлянеПриеми