Whatsapp
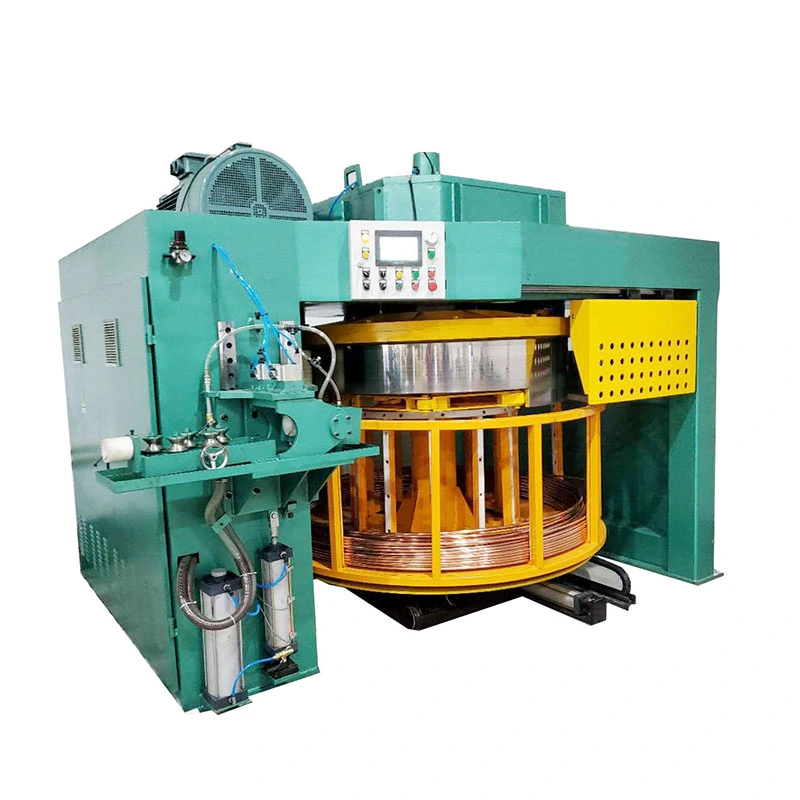
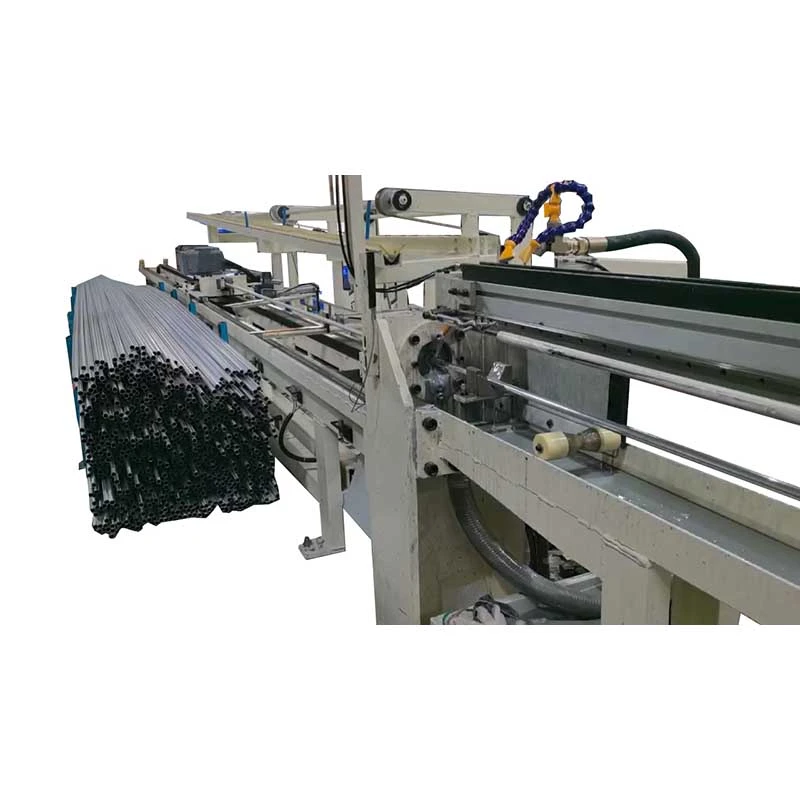
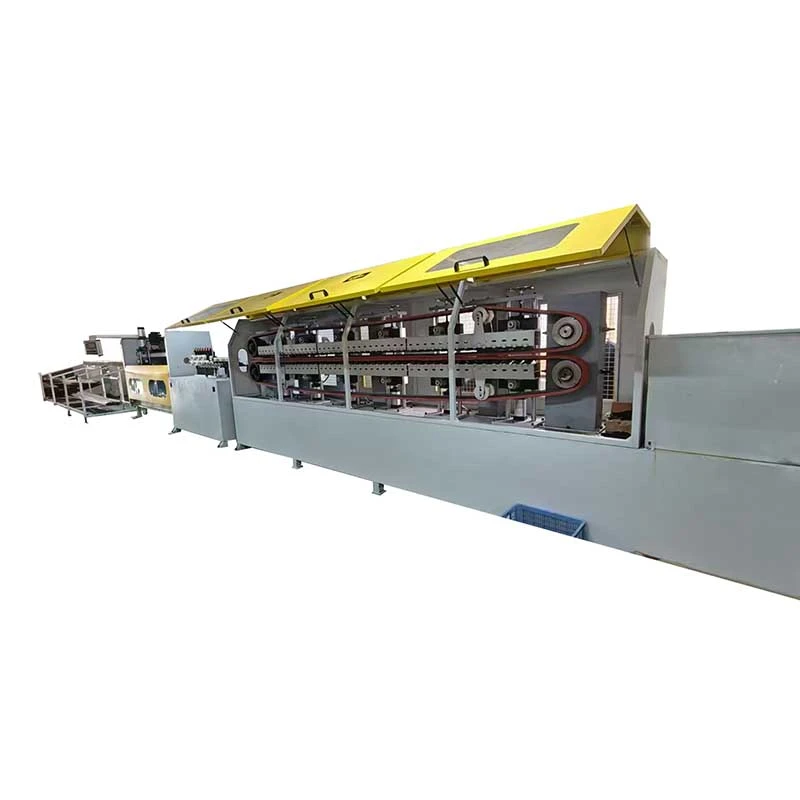
Ние предлагаме широка гама от прецизно оборудване за металообработка, включително изправяне, студено изтегляне, заостряване, скосяване, рязане, машини за валцоване на резби и изтеглящи щанци, пригодени за материали за тръби, пръти и тел в различни индустрии.
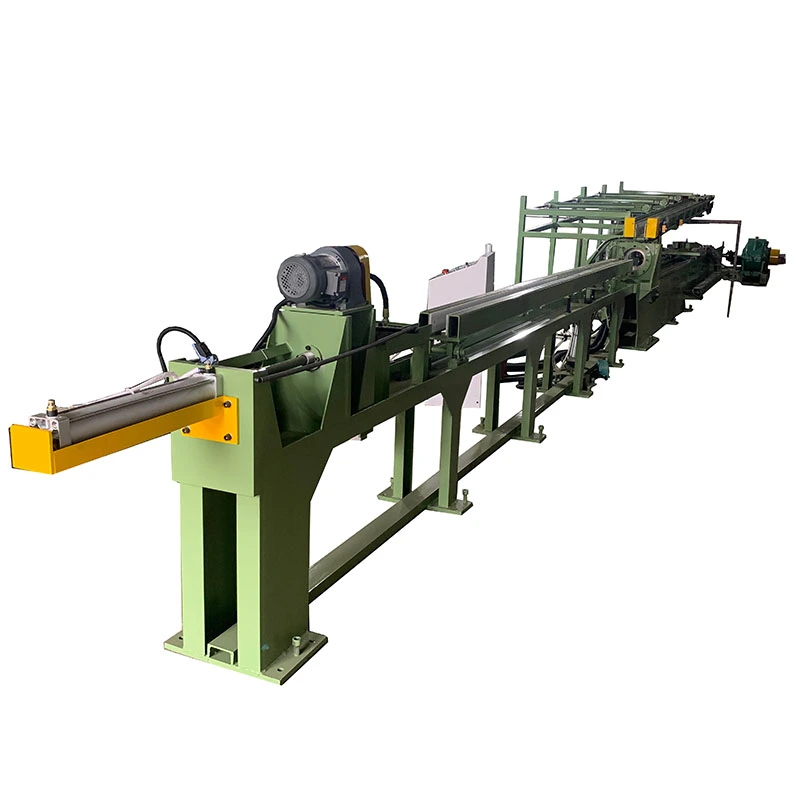
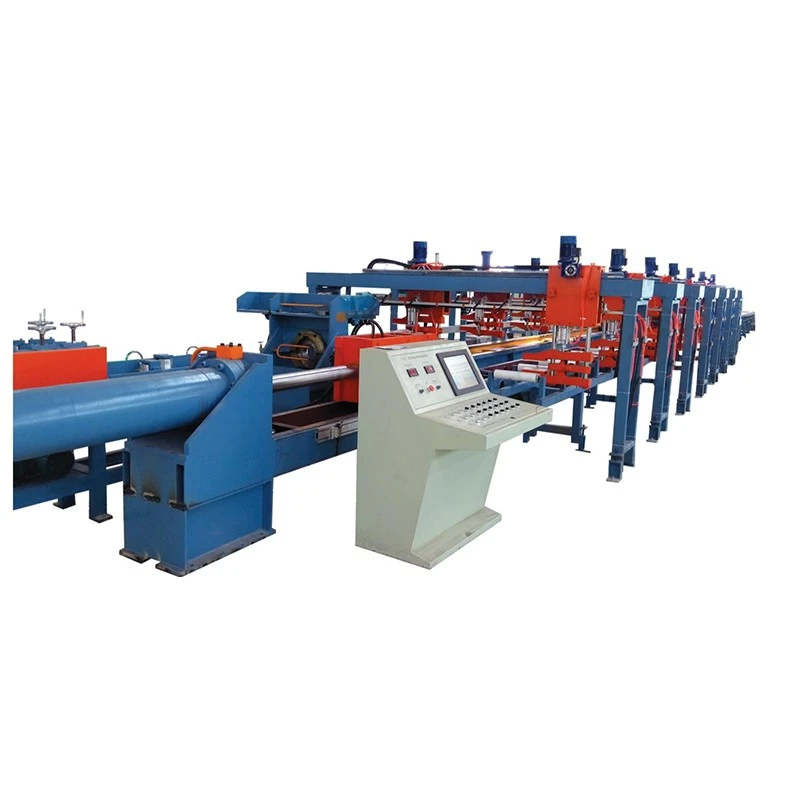
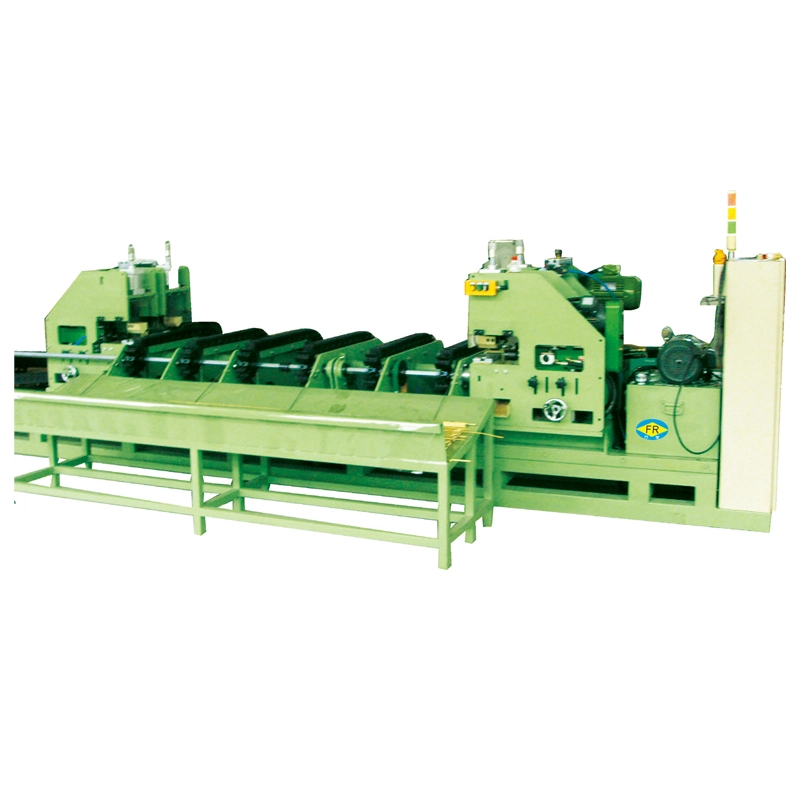
TheАвтоматична машина за изтегляне на точкиелиминира насочването на лента с помощта на aхидравлична бутаща главаза подаване на лентата в пълен размер през матрицата, преди главният цилиндър да поеме. Това намалявазагуба на материал, инструменти и обработка. Моделите FR-5T до FR-200T осигуряват5–200 тона теглителна силаи10–300 тона изтласкваща силазаØ13–100 ммбарове. Подходящ за въглеродна стомана, легирана стомана, неръждаема стомана, мед и алуминий.
TheАвтоматична машина за изтегляне на точкие хидравлична машина за студено изтегляне, предназначена за производство на пръти, където конвенционалното насочване създава загуба на материал, допълнителна обработка или пречка преди изтегляне. Вместо да намалява края на пръта с отделна насочваща машина, задната хидравлична избутваща глава избутва незаострения прът през матрицата, докато предният край влезе в изтеглящата шейна. След това каретата поема и издърпва пръта през матрицата.
Тази схема за натискане и теглене е особено полезна закъси пръти, производство на прецизни пръти с голям обем и материали, които са трудни или скъпи за насочване. Машините от серията FangRong FR се предлагат от 5T до 200T, покриващи масивни кръгли пръти от приблизително Ø13 до Ø100 mm. Изтеглянето на тръба може също да бъде конфигурирано с подходящи дорници и инструменти.
Theчертожната машина за изтласкване на точки премахва това тясно място. Незаострената лента се вкарва директно в матрицата и изтеглящата каретка поема, след като предният край излезе. Това е най-ценно, когато добивът на материал и времето за обработка имат повече значение от простото максимизиране на скоростта на изтегляне.
Типична производствена ситуация:Производител на крепежни елементи, който работи с къси пръти от легирана стомана, може да загуби значителна част от използваемата дължина по време на заострянето. Със система за изтласкване на точки, прътът може да влезе в процеса на теглене без първо да бъде обработен или щампован края му, което позволява повече от закупения прът да остане на разположение за студено насочване надолу по веригата.
1. Зареждане:Незаострената лента се поставя върху подаващата стойка и се подравнява с матрицата.
2. Хидравлично бутане:Задната бутаща глава захваща шината и я избутва напред през матрицата. Тази начална сила е важна, тъй като щангата не е заострена и следователно среща по-голямо съпротивление при влизане в матрицата.
3. Поемане на превоза:Когато намаленият преден край излезе от матрицата, основната изтегляща каретка захваща щангата.
4. Непрекъснато рисуване:Бутащата глава се освобождава или връща, докато главният хидравличен цилиндър издърпва пръта през матрицата за необходимата дължина на изтегляне.
5. Връщане и разтоварване:След изтегляне каретката се връща и готовата лента се разтоварва за следващата операция.
PLC и HMI контролите координират последователността на натискане, затягане, изтегляне и връщане. Точната сила на натиск, сила на изтегляне, ход и конфигурация на матрицата се избират според началния диаметър, крайния диаметър, степента на материала и графика за намаляване.
Задната хидравлична бутаща глава позволява незаострена щанга да влезе в матрицата, премахвайки необходимостта от отделна операция за насочване. Това има най-голямо значение за предприятията, обработващи къси пръти или скъпи сплави, където загубата на материал от всеки край на пръта пряко влияе върху добива.
Пример за производство:Производител на лагерни ролки, използващ къси заготовки от легирана стомана, може да запази повече използваема дължина на пръта, вместо да премахва заострен участък преди изтегляне. Икономическата полза зависи от дължината на пръта и количеството, което обикновено се отстранява по време на насочване, така че трябва да се изчислява от действителните производствени данни, а не да се приема като фиксиран процент.
Конвенционалното насочване премахва част от края на пръта или оставя намален участък, който по-късно може да бъде отрязан. Процесът на изтласкване на точки избягва тази подготвителна стъпка. Колкото по-къса е лентата и по-висока е нейната материална стойност, толкова по-важна става тази характеристика.
За дълги пръти процентът на спестяване от елиминирането на заострен край може да е относително малък. За къси прецизни заготовки, обаче, същите 100-300 mm материал могат да представляват много по-голям процент от завършената част.
Бутащата глава осигурява силата, необходима за стартиране на незаострената щанга през матрицата, докато основният цилиндър за изтегляне осигурява силата за оставащия ход на изтегляне. Капацитетът на бутащата глава се избира според съпротивлението на навлизане в матрицата, здравината на материала, диаметъра и намалението, вместо просто да съответства на основния тонаж на изтегляне.
Защо това има значение:Автоматичната машина за теглене с точков тласкач може да има достатъчен номинален тонаж на изтегляне, но все пак да е неподходяща, ако първоначалната сила на изтласкване е недостатъчна за твърда сплав или голяма редукция. Следователно FangRong изчислява изискванията за натискане и чертане от действителния материал и размери на клиента.
Модулният държач на матрицата намалява времето за смяна на инструмента, когато различни диаметри на пръти се обработват на една и съща машина. Това е особено полезно за магазини и предприятия, произвеждащи няколко размера в една смяна. Ако линията произвежда непрекъснато само един диаметър, инструментите за бърза смяна са по-малко критични от правилния живот на матрицата и избора на сила на изтегляне.
Хидравличната сила и скорост могат да се регулират според материала и графика на преминаване. Това позволява на операторите да избягват използването на прекомерна сила върху относително меки материали, като същевременно поддържат достатъчна сила за неръждаема стомана, легирана стомана или други материали с висока якост.
При производството на прецизни валове контролираните условия на изтегляне спомагат за намаляване на внезапното натоварване и повреждането на повърхността. Крайната праволинейност и точността на размерите все още зависят от дизайна на матрицата, състоянието на входящия прът, графика на преминаване и последващия процес на изправяне.
PLC контролира последователността между движение на бутащата глава, захващане, въвеждане на матрицата, затягане на каретката, изтегляне и връщане. Операторите могат да задават и наблюдават ключови параметри на процеса чрез HMI.
Това е най-полезно, когато една и съща машина работи с различни материали или размери. За линия с един продукт автоматизираният контрол на последователността основно намалява намесата на оператора и помага да се запази повторяемостта на установения процес.
Стандартната конфигурация от серия FR е предназначена за масивни кръгли пръти. Изтеглянето на тръби е възможно с подходящи дорници, тапи и матрици. Приложенията за тръби трябва да бъдат потвърдени по време на инженеринга, тъй като дебелината на стената, типът на дорника и изискванията за смазване влияят върху необходимата сила на изтегляне и инструментална екипировка.
Правилният модел трябва да бъде избран отначален диаметър, завършен диаметър, якост на материала, намаляване на площта и необходимата производствена мощност. Само номиналният тонаж не е достатъчен за избор на машина.
| Модел | FR-5T | FR-10T | FR-20T | FR-30T | FR-40T | FR-50T | FR-60T | FR-80T | FR-100T | FR-120T | FR-150T | FR-200T |
| Капацитет на теглене (тона) | 5 | 10 | 20 | 30 | 40 | 50 | 60 | 80 | 100 | 120 | 150 | 200 |
| Хидравлична бутаща глава (тона) | 10 | 20 | 40 | 50 | 60 | 80 | 100 | 120 | 150 | 200 | 250 | 300 |
| Бутащ цилиндър | φ63×200 мм | φ80×200 мм | φ100×200 мм | φ125×200 мм | φ150×300 mm | φ160×700 мм | φ180×300 mm | φ200×300 mm | φ220×300 mm | φ250×300 мм | φ280×300 мм | φ300×300 мм |
| Мощност на маслената помпа (kW) | 5.5 | 11 | 22 | 30 | 37 | 45 | 55 | 75 | 96 | 110 | 132 | 160 |
| Диапазон на диаметъра на пръта (mm) | 13-20 | 15-30 | 15-50 | 20-50 | 25-55 | 30-60 | 30-65 | 35-70 | 35-75 | 40-80 | 45-90 | 50-100 |
| Мощност на главния двигател (kW) | 22 | 37 | 55 | 75 | 90 | 110 | 132 | 166 | 200 | 225 | 300 | 400 |
Стандартна дължина на чертежа:10 м. Персонализираните дължини на чертежите могат да бъдат проектирани според производствения план на клиента.
Важно:Диапазонът на диаметъра, показан по-горе, е приложимият диапазон на прътите на машината, а не гаранция, че всеки материал може да бъде изтеглен от най-големия начален диаметър до всеки възможен завършен диаметър с едно преминаване. Действителният график за преминаване трябва да се провери спрямо здравината на материала, намаляването на прохода, геометрията на матрицата и смазването.
Използва се за пръти, доставяни към линиите за студени заглавия за болтове, шпилки, винтове, щифтове и подобни компоненти. Конструкцията с изтласквач на върха е особено полезна, когато късите заготовки създават висок процент остатък от накрайника.
Клиентски сценарий:Производител на крепежни елементи, който заменя отделна последователност на заостряване и изтегляне, може да използва FR-30T, за да комбинира въвеждането на матрицата и изтеглянето в един машинен цикъл, намалявайки междинната обработка преди студено изтегляне.
Подходящ за прецизни пръти, използвани за кормилни валове, задвижващи пръти, компоненти на клапани и други струговани или машинно обработени части. Важните параметри са сила на изтегляне, толеранс на диаметъра, състояние на повърхността и способност за поддържане на стабилен график на преминаване.
Клиентски сценарий:Автомобилен доставчик, който изтегля щанга от легирана стомана за компоненти на кормилното управление, може да използва конфигурация FR-100T, където елиминирането на заострените краища подобрява използването на материала преди машинна обработка.
Изтеглянето може да осигури контролиран диаметър и подобрено състояние на повърхността преди последващо шлайфане, обелване или довършване. За приложенията на лагери, обаче, изчертаването само по себе си не замества изискванията за размерите и повърхността на крайния процес на шлайфане.
Клиентски сценарий:Производителят на лагери може да използва FR-50T за заготовки за валци, където стабилното изтегляне намалява количеството материал, който по-късно трябва да бъде отстранен по време на довършване.
Инструменталните стомани с висока якост изискват по-голяма сила на теглене и внимателен контрол на намаляването на преминаване. Следователно машината трябва да бъде избрана въз основа на действителната якост на материала и изчисленията на графика за преминаване, а не само от диаметъра.
Клиентски сценарий:Процесор на инструментална стомана, изтеглящ пръти от високоскоростна стомана, може да използва FR модел с по-висок капацитет, когато съпротивлението на деформация надвишава практическия обхват на по-малките теглични стендове.
Неръждаема стомана, титан, никелови сплави и други материали с висока стойност могат да се възползват от премахването на отделната операция за насочване. Ползата е особено важна, когато материалът е скъп или краят на пръта е труден за последователна подготовка.
Клиентски сценарий:За производството на титаниеви пръти, избягването на конвенционалното механично насочване може да опрости процеса на подготовка на предния край и да намали обработката на материала преди студено изтегляне.
Автоматичната машина за изтегляне на точки може да бъде конфигурирана за приложения с медни и алуминиеви пръти, където се изисква контролирано изтегляне за намаляване на размерите или подобряване на повърхността. По-меките материали може да не изискват максималната налична сила на натиск, така че изборът на по-малък модел може да намали ненужната инсталирана мощност.
Изпратете следната информация, преди да поискате оферта:
материал:клас, якост на опън или граница на провлачване и състояние на термична обработка.
Начален размер:външен диаметър и дължина на пръта.
Завършен размер:целеви диаметър и толеранс на размерите.
намаление:необходимото намаление на площта и броя на проходите за изтегляне.
производство:необходими бройки на час или тонове на смяна.
Формат на продукта:плътен прът или тръба.
Автоматизация:ръчно зареждане или автоматично подаване, рязане, изправяне и подреждане.
Тези подробности позволяват необходимата сила на изтегляне, сила на изтласкване, конфигурация на матрицата и цикъл на машината да бъдат проверени преди оферта. Дадена машина не трябва да се избира само защото нейният номинален тонаж е по-висок от модела на друг доставчик.
Стандартен пакет с машина за автоматично изтласкване на точки обикновено включварамка на изтеглящ стенд, хидравлична изтегляща система, хидравлична бутаща глава, теглителна шейна, държач на матрицата, хидравличен захранващ блок, електрически контролен шкаф, PLC и HMI. Стандартните инструменти се доставят според договорената конфигурация; производствените матрици за специфични размери на клиента трябва да бъдат потвърдени отделно в офертата.
Допълнителното оборудване може да включва системи за автоматично подаване, измерване на пръти, рязане, изправяне, разтоварване и подреждане. Крайният обхват трябва да бъде посочен артикул по артикул в търговската оферта, така че клиентът да знае точно какво ще пристигне във фабриката.
FangRong произвежда оборудване за студено изтегляне от 1998 г. Производството се извършва в съоръжения в Dongguan и Yangjiang, обхващащи машинна обработка, хидравличен монтаж, електрическа интеграция и машинно тестване.
Механично подравняване:водещите релси, теглителната шейна и държачът на матрицата се проверяват за правилно подравняване преди окончателното сглобяване.
Хидравлична система:стабилността на налягането, движението на цилиндъра и течовете се проверяват по време на пускането в експлоатация.
Електрическа система:Тестват се PLC последователност, HMI функции, сензори и вериги за безопасност.
Изпълнение на чертежа:където клиентският материал е наличен, могат да бъдат обработени примерни пръти, за да се провери последователността на изтегляне и изтегляне и договорените параметри на процеса.
Това изпитване е по-полезно от обикновена демонстрация без натоварване, тъй като действителната сила на теглене зависи от материала на клиента, началния диаметър, намалението и инструменталната екипировка.
1. Инженерен преглед:размерите на прътите, материалите, редуцирането и изискванията за автоматизация се преглеждат преди производството.
2. Проверка на компоненти:основните структурни, хидравлични и трансмисионни компоненти се проверяват спрямо производствените изисквания.
3. Прецизна обработка:цилиндърът и механичните компоненти се обработват и завършват според техните функционални допуски.
4. Механичен монтаж:рамката, направляващата система, бутащата глава, теглителната каретка и държачът на матрицата са сглобени и подравнени.
5. Хидравлична и електрическа интеграция:цилиндри, клапани, помпи, сензори, PLC и HMI са свързани и пуснати в експлоатация.
6. Функционално тестване:последователностите за натискане, затягане, изтегляне и връщане се тестват преди изпращане.
7. Окончателна проверка:проверяват се хидравличното налягане, електрическата безопасност, размерите на машината и договорената конфигурация.
ISO 9001:2015:система за управление на качеството, обхващаща съответните процеси на проектиране, производство и обслужване. Сертификат No UQ231211R1.
CE маркировка:налични за стандартни машинни конфигурации, проектирани за приложимите европейски изисквания за машини. Документацията за съответствие и приложимите стандарти трябва да бъдат потвърдени за точната конфигурация на предоставената машина.
Безопасност на машините:проектът за безопасност на машината може да включва вериги за аварийно спиране, предпазители, блокировки и други защитни устройства, изисквани от приложимата оценка на риска на машината.
Проверка на SGS:проверка от трета страна може да бъде организирана, когато се изисква от договора за покупка.
Важно:CE не е същото като UL сертификация. Ако машината се инсталира в Съединените щати или Канада и проектът изисква изброени в UL/CSA електрически компоненти или сертификация, това трябва да бъде уточнено преди производството, така че електрическият шкаф и компонентите да могат да бъдат конфигурирани по съответния начин.
MOQ:1 цяла машина.
| Количество за поръчка | Ценова база | Типично търговско споразумение |
| 1 машина | Стандартна котирана цена | За индивидуални производствени линии или пробни проекти |
| 2-4 машини | Оферта за количество на проекта | Подходящ за многоредово разширение; може да се договори отстъпка за количество |
| 5+ машини | Обемна оферта | Крайната цена зависи от моделния микс, автоматизацията и графика за доставка |
Стандартно време за изпълнение на поръчката:приблизително 30-60 дни след техническо потвърждение, потвърждение на договора и получаване на договорения депозит. Големите машини или системи с интегрирана автоматизация може да изискват по-дълго време за производство.
Ускорена поръчка:ускореният график може да бъде оценен според текущия фабричен капацитет, модела на машината и наличността на компоненти. Ускореното време за доставка трябва да бъде потвърдено писмено преди поставянето на поръчката, вместо да бъде представено като фиксирана гаранция.
Плащане:типично споразумение е 30% депозит след потвърждение на поръчката и 70% баланс преди изпращане след договорения фабричен тест за приемане. Окончателните условия са предмет на договора за продажба.
Гаранция:12 месеца от въвеждане в експлоатация при договорените гаранционни условия.
Автоматичната машина за изтегляне на точки е подготвена за износ с подходяща защитна опаковка, защита от корозия за откритите машинно обработени повърхности и опаковъчни механизми въз основа на размерите на машината и метода на доставка. Големите стендове за теглене може да изискват секционно транспортиране в зависимост от ограниченията на контейнерите и достъпа на обекта.
Преди изпращане клиентът трябва да потвърдиразмери на входа на фабриката, изисквания към основата, товароподемност, електрическо захранване и оборудване за разтоварване. Предоставянето на тези подробности преди производството помага за предотвратяване на забавяне на инсталирането след пристигането.
Основното предимство е, че краят на пръта не трябва да бъде механично заострен преди изтегляне. Задната хидравлична бутаща глава избутва незаострената щанга през матрицата, докато се появи водещият край, след което изтеглящата каретка я захваща и издърпва. Това може да намали загубата на материал и да елиминира отделна операция за насочване, което е особено полезно за производство на пръти с голям обем, където 100–300 mm заострен материал на прът иначе биха били изхвърлени.
да Автоматичната изтегляща машина за изтласкване на точки е проектирана специално за изтегляне на пръти без конвенционално предварително насочване. Въпреки това, материалът на детайла, началният диаметър, намаляването на преминаване, геометрията на матрицата и необходимата сила на изтегляне трябва да бъдат проверени преди потвърждаване на конфигурацията. Много твърди сплави или необичайно големи намаления може да изискват различен дизайн на матрицата или график за преминаване.
Изборът на машина не трябва да се основава само на диаметъра на пръта. Необходимата сила на изтегляне зависи от здравината на материала, началния и крайния диаметър, намаляването на напречното сечение, триенето, ъгъла на матрицата и скоростта на изтегляне. Например 50 мм прът от въглеродна стомана и 50 мм прът от високоякостна сплав може да изискват значително различни сили на изтегляне. FangRong може да изчисли необходимите сили на натиск и теглене от данните за материала и размерите на клиента, преди да препоръча FR модел.
Серията FR обхваща приблизително 13–100 mm плътни кръгли пръти, в зависимост от модела. Типичните приложения включват въглеродна стомана, легирана стомана, неръждаема стомана, лагерна стомана, инструментална стомана, мед, алуминий и други подходящи материали за студено изтегляне. Тръбите или специалните профили може да изискват различни инструменти и трябва да бъдат оценени отделно преди поръчка.
Спестяването зависи от оригиналната дължина на накрайника, дължината на пръта, диаметъра, материала и метода на производство. При конвенционален процес може да се премахнат около 100–300 mm от всеки прът, за да се създаде заострен край. Следователно елиминирането на тази стъпка може да подобри добива на материала, но действителното спестяване трябва да се изчисли от размерите на пръта на клиента и съществуващото разрешение за насочване, вместо да се приема като фиксиран процент.
Не е задължително. Студеното изтегляне може да подобри точността на размерите и състоянието на повърхността, но не трябва да се счита за заместител на специалното изправяне, когато се прилагат строги изисквания за праволинейност. Ако готовият продукт изисква контролирана праволинейност, производствената линия може да бъде конфигурирана с отделен процес на изправяне след чертане.
Преди офертата доставчикът трябва да получи степента на материала, началния диаметър, крайния диаметър, необходимата дължина на изтегляне, дължината на пръта, необходимата производителност, целевия толеранс на размерите, пропуските за изтегляне, ако са известни, и наличното фабрично захранване. Снимки или образци на съществуващата заострена щанга също могат да помогнат за определяне на условията за въвеждане на матрицата и необходимата конфигурация на бутащата глава.
Стандартната конфигурация обикновено включва хидравличния захранващ блок, главния двигател, задната бутаща глава, изтеглящия цилиндър и каретката, държача на матрицата, PLC и HMI система за управление и съгласувани стандартни инструменти. Точният комплект матрици, електрическите компоненти, системата за автоматично зареждане или разтоварване и друго спомагателно оборудване трябва да бъдат потвърдени в техническата оферта, тъй като те зависят от материала, размерите и изискванията на клиента за автоматизация.
Адрес
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Китай
Тел
електронна поща