Whatsapp
Ние предлагаме широка гама от прецизно оборудване за металообработка, включително изправяне, студено изтегляне, заостряване, скосяване, рязане, машини за валцоване на резби и изтеглящи щанци, пригодени за материали за тръби, пръти и тел в различни индустрии.
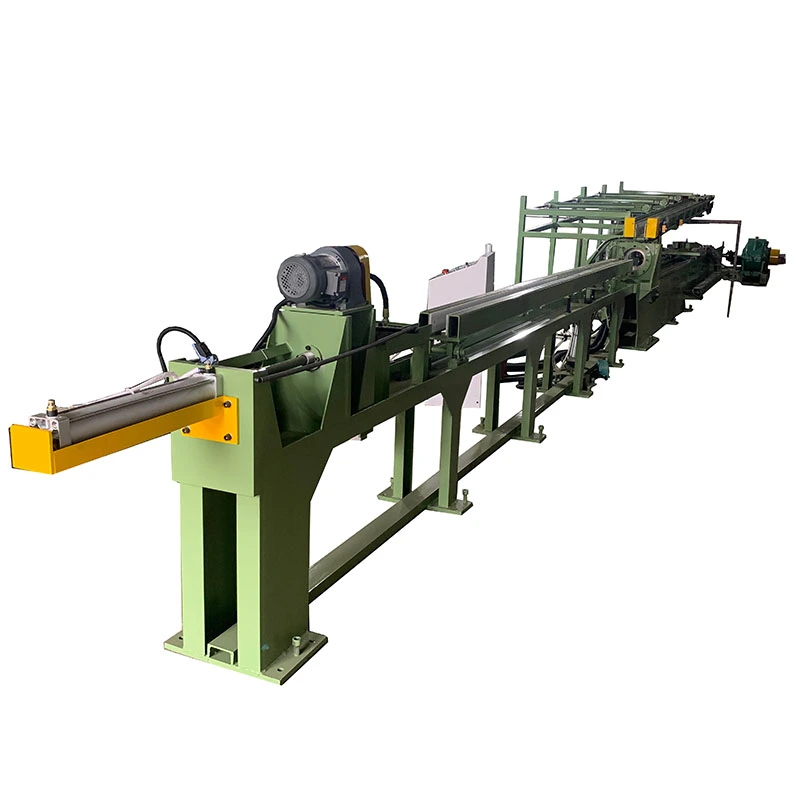
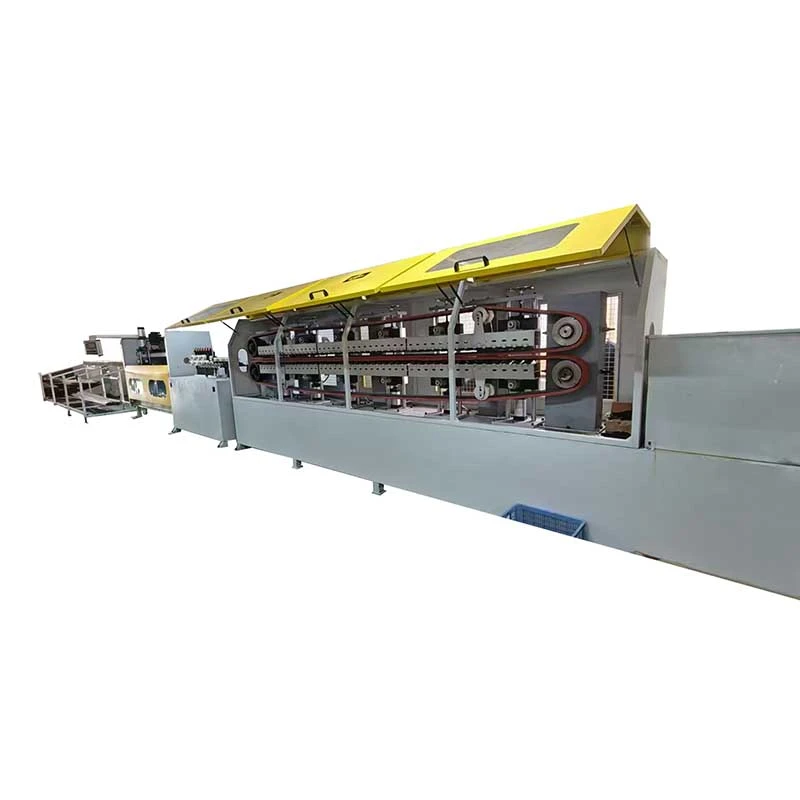
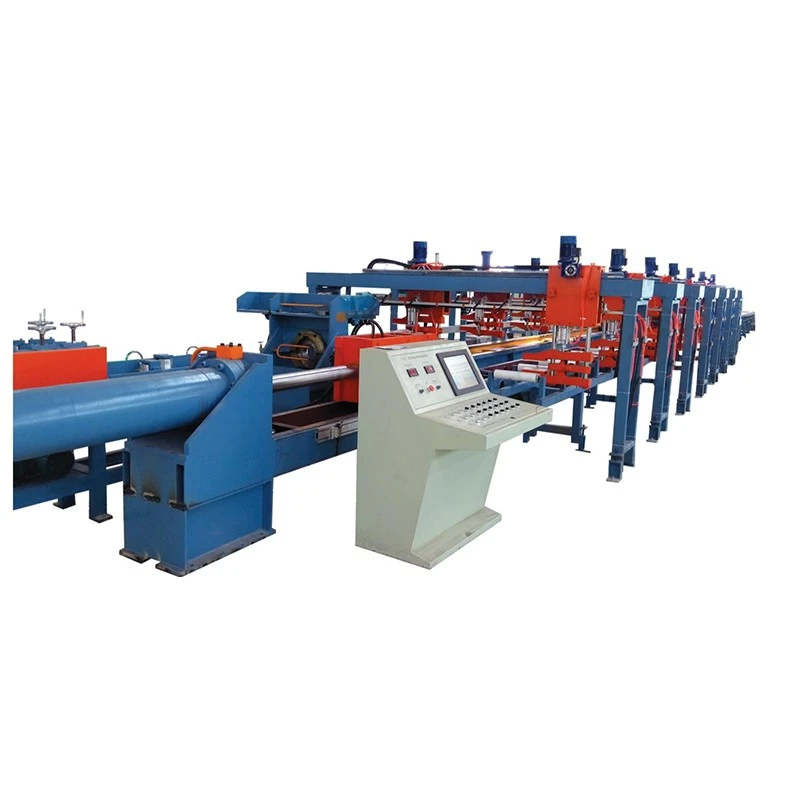
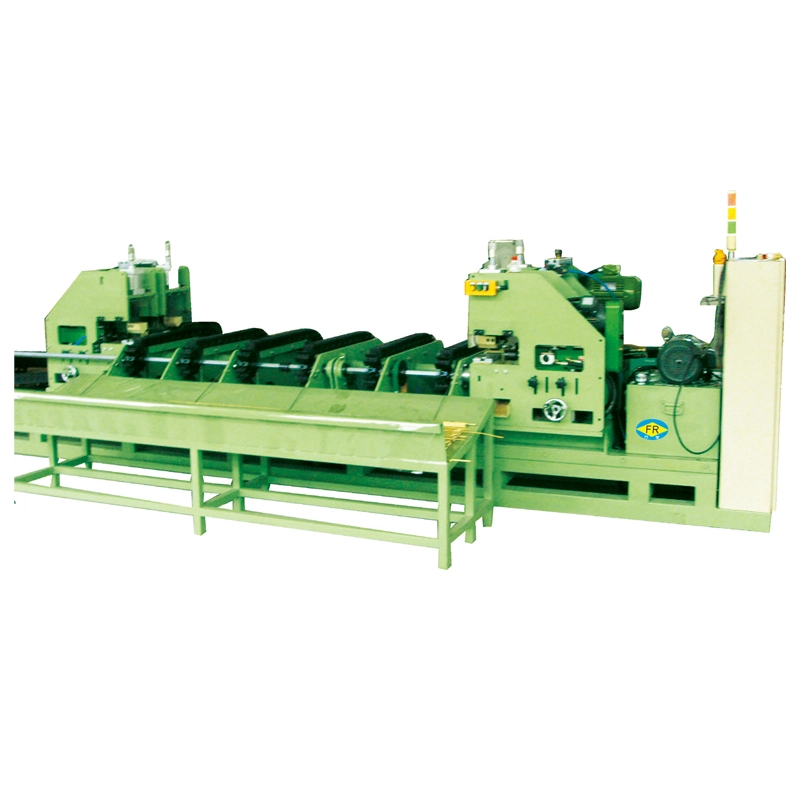
TheАвтоматична триредова машина за студено изтеглянепроцеситри тръби или пръти едновременно, което го прави подходящ за производство в по-голям обем без три отделни теглещи стенда. Двуверижното му задвижване балансира теглещото натоварване, докато автоматичното подаване, подравняване, затягане и изхвърляне намаляват ръчното боравене. Предлагат се модели от FR-16 до FR-9015-160 тонасила на теглене,15 м/минскорост и удари до10 мза стоманени, медни, алуминиеви и легирани тръби или пръти.
TheАвтоматична триредова машина за студено изтеглянее механична многонишкова теглителна маса, предназначена за тегленетри тръби или плътни пръти едновременно. Предназначен е за производители, които се нуждаят от по-висока производителност от една производствена линия, без да инсталират три отделни теглещи стенда. Серията FR покрива15-160 тонаноминална сила на изтегляне със стандартна скорост на изтегляне от15 м/мини а10 м стандартен ход. По-дълги ходове могат да бъдат проектирани за специфични производствени изисквания.
Машината е особено полезна за повтарящо се производство на тръби или пръти с малък и среден диаметър, където еднакъв размер се произвежда на партиди. За изтегляне на тръби, интегрираниятдорникова системаконтролира вътрешния диаметър и дебелината на стената. Двуверижно задвижване издърпва каретката от двете страни, помагайки за запазването на механичния баланс на трите позиции за рисуване.
Еднолинейният теглителен стенд обработва един детайл на цикъл. Когато производител на тръбна мелница или пръти има стабилна поръчка с голям обем за същата спецификация, добавянето на друга еднолинейна машина увеличава инвестицията в оборудването, подовото пространство, работата по товарене и точките за поддръжка. Конфигурацията с три реда се справя с това тясно място, като обработва три детайла по време на един и същ ход на чертежа.
Например:производител на медни тръби, който произвежда една и съща тръба с малък диаметър непрекъснато, може да използва триредово изтегляне, вместо да работи с три независими изтеглящи стенда. Основната печалба в производителността идва от обработката на три парчета на ход; ползата е много по-малка, когато производството включва чести промени в размера, поръчки с малък обем или три различни спецификации едновременно.
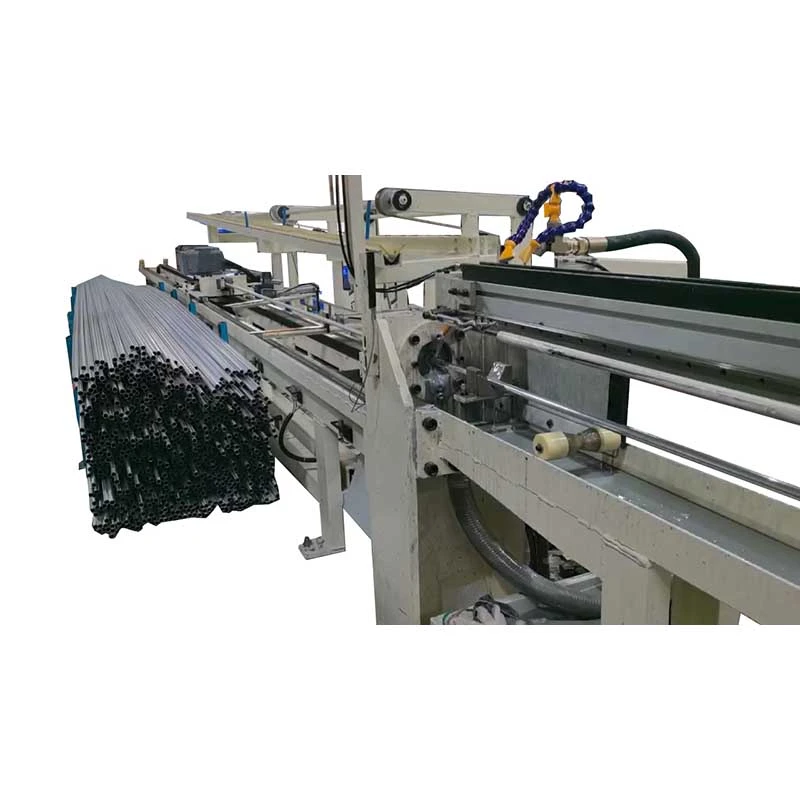
Три заострени тръби или пръти се зареждат в захранващата система и се позиционират срещу съответните им матрици. Механизмите за подаване и обръщане се справят с позиционирането на детайла, докато системата за подравняване позволява всяка позиция на матрицата да бъде регулирана спрямо централната линия на чертане.
След затягане главният мотор задвижва скоростната кутия и системата с двойна верига. Изтеглящата каретка изтегля и трите детайла през матриците едновременно. При тръбите вътрешен дорник поддържа вътрешната повърхност по време на изтегляне и помага за контролиране на крайния ID и дебелината на стената. След хода на чертежа каретката се връща и готовите детайли се разтоварват за следващия цикъл.
PLC координатитеподаване, подравняване, затягане, изтегляне, разтоварване и връщане на каретката. Могат да се добавят опционални системи за рязане по дължина и подреждане, когато процесът надолу по веригата изисква автоматично боравене.
Производствен сценарий:за производител на тръби, който работи с дълги партиди от идентични хидравлични цилиндрови тръби, автоматичното подаване и синхронизираното изтегляне намаляват ръчното натоварване между ходовете. Трите нишки се обработват в рамките на един и същи машинен цикъл, което прави системата по-подходяща за повтарящо се производство, отколкото за работилници със смесени спецификации.
1. Тристранно синхронно рисуване
В един цикъл се изтеглят три тръби или пръти. Това е най-ценно, когато месечният обем на производство е голям и една и съща или близка спецификация се произвежда многократно. Това е по-малко изгодно за чести смени, тъй като и трите чертожни позиции са предназначени да работят с една и съща настройка за чертане.
Пример за приложение:завод за медни тръби, произвеждащ стандартен размер HVAC тръба, може да използва трите нишки непрекъснато, вместо да добавя отделно еднолинейно оборудване за увеличаване на производителността.
2. Задвижване с двойна верига
Каретката се тегли през две страни на верижното задвижване, вместо да разчита на една точка на теглене. Балансираното механично натоварване е важно, когато три матрици работят едновременно, тъй като неравномерното натоварване на шейната може да повлияе на подравняването, износването на матрицата и последователността на размерите.
Пример за приложение:когато три тръби от неръждаема стомана се изтеглят едновременно, поддържането на постоянно натоварване на каретката помага за намаляване на разликите между трите производствени позиции.
3. Независимо подравняване на матрицата
Всяка позиция на чертеж може да бъде фино регулирана, за да поддържа матрицата центрирана със съответния детайл. Това има особено значение, когато прецизният OD, дебелината на стената или изискванията за повърхността оставят малко допустими възможности за обработка надолу по веригата.
Пример за приложение:при прецизните хидравлични тръби точното центриране на матрицата е по-важно от простото максимизиране на скоростта на изтегляне, тъй като промяната в размерите може да доведе до отхвърляне по време на последващи тестове за налягане или сглобяване.
4. Вътрешен дорник за изтегляне на тръба
За кухи профили дорникът контролира вътрешната геометрия по време на изтегляне. Това е важно, когато крайният ID и дебелината на стената са функционални размери, а не козметични изисквания.
Пример за приложение:тръбите на хидравличния цилиндър изискват контролирани вътрешни размери за съвместимост на буталото и уплътнението, което прави избора на дорник и изчисляването на графика за преминаване част от инженеринга на машината, а не допълнителен производствен детайл.
5. Фиксирана 15 м/мин скорост на рисуване
Стандартната скорост на изтегляне е 15 м/мин. Фиксираната скорост опростява планирането на цикъла и е подходяща за производствени линии, където стабилната производителност е по-важна от широкия диапазон на скоростта. Класът на материала, намаляването, смазването и дизайнът на матрицата все още определят дали даден продукт може да работи непрекъснато при номиналната скорост.
Пример за приложение:тръбна линия с голям обем със стабилен клас на материала и график за преминаване може да използва фиксираната скорост за оценка на производствения капацитет и изискванията за обработка надолу по веригата преди инсталиране.
6. Автоматично подаване, обръщане и подравняване
Моторът за подаване, моторът за въртене и системата за подравняване намаляват ръчната работа между циклите на изтегляне. Това е особено полезно, когато дългите часове на работа правят повтарящото се ръчно зареждане затруднено работно място.
Пример за приложение:инсталация, работеща на няколко смени, може да автоматизира повтарящото се зареждане и позициониране на детайлите, като същевременно държи операторите фокусирани върху инспекцията на матрицата, смазването, проверките на качеството и поддръжката.
7. Чертеж на плътни пръти и тръби
Автоматичната триредова машина за студено изтегляне може да бъде конфигурирана както за кухи тръби, така и за плътни пръти. За изтеглянето на тръби се използва подходящо разположение на дорника, докато при производството на плътни пръти се използват матрици за изтегляне на плътно изтегляне без вътрешен дорник.
Пример за приложение:стоманен процесор, произвеждащ прецизни заготовки на пръти и безшевни тръби, може да оцени една машинна платформа за двете приложения, при условие че изискванията за инструментална екипировка и сила на изтегляне са подходящи.
8. Допълнителна автоматизация надолу по веригата
Автоматичното рязане и подреждане може да се интегрира, когато клиентът се нуждае от готови парчета с фиксирана дължина, а не от дълго изтеглени продукти. Тези опции са най-полезни, когато чертожната машина захранва директно процес на сглобяване или опаковане надолу по веригата.
Изборът на модел трябва да се основава наматериал, начални размери, целеви размери, намаляване на проход, брой проходи, необходим производствен обем и изчислена сила на теглене. Do not select a machine only by tube diameter. По-твърдите сплави и по-големите редукции могат да изискват значително по-висока сила на изтегляне, дори когато външният диаметър е сравнително малък.
| Модел | FR-16 | FR-25 | FR-30 | FR-35 | FR-38 | FR-40 | FR-50 | FR-70 | FR-90 |
| Капацитет (тона) | 15 | 20 | 30 | 35 | 50 | 65 | 90 | 120 | 160 |
| Главен двигател (kW) | 37 | 55 | 75 | 90 | 132 | 166 | 225 | 315 | DC 400 |
| Скоростна кутия | JZQ650 | JZQ850 | JZQ1000 | ZL100-45 | ZL115-45 | ZL130-45 | P3HS-16-45-D | P3HS-17-45-D | P3HS-18-45-D |
| Оборотен двигател (kW) | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 |
| Захранващ двигател (kW) | 3 | 3 | 3 | 3 | 3 | 4 | 5.5 | 5.5 | 5.5 |
| Мотор за подравняване | 0,4 kW | 0,4 kW, 1:150 | 0,4 kW, 1:150 | 0,4 kW, 1:150 | 0,4 kW, 1:150 | 0,4 kW, 1:150 | 1 HP, 1:150 | 1 HP, 1:150 | 1 HP, 1:150 |
| Тип верига | 32А | 2010 огъната плоча | 2010 огъната плоча | 2814 огъната плоча | 3618 огъната плоча | 4020 огъната плоча | 4020 огъната плоча | 4020 огъната плоча | 5628 огъната плоча |
| Скорост на теглене (m/min) | 15 | 15 | 15 | 15 | 15 | 15 | 15 | 15 | 15 |
| Стандартен ход (m) | 10 | 10 | 10 | 10 | 10 | 10 | 10 | 10 | 10 |
Стандартна конфигурация:3 чертожни линии, теглеща каретка, двойно-верижно задвижване, скоростна кутия, главен двигател, захранваща система, система за обръщане, система за подравняване на матрицата, PLC контрол и разположение на тръбния дорник, където е необходимо.
Инженерна бележка:посоченият тонаж е номиналният капацитет на теглене на машината, а не препоръчителната сила за всеки продукт. За непрекъснато производство действителната необходима сила на теглене, здравина на материала, редуциране и условия на смазване трябва да бъдат проверени преди избора на модел.
Използва се за тръби на амортисьори, компоненти на кормилното управление, тръбни части, свързани със задвижващ вал и други приложения на тръби за повторно производство. Триредовият чертеж е най-полезен, когато една и съща спецификация се произвежда в големи партиди.
Производствен сценарий:един автомобилен доставчик може да използва три едновременни позиции за изтегляне за повторни поръчки на амортисьорни тръби, намалявайки броя на отделните цикли на изтегляне, необходими за дадена партида.
Медните и алуминиевите тръби за топлообменници и климатични системи са подходящи приложения, когато размерите и спецификациите на материала остават стабилни при дълги производствени серии.
Производствен сценарий:производител на медни тръби, произвеждащ стандартен размер на тръбата за топлообменник, може да използва триредов чертеж, за да увеличи производителността, без да заема подовото пространство на три отделни теглещи машини.
Прецизните стоманени тръби за хидравлични цилиндри изискват контролиран OD, ID и дебелина на стената. Дизайнът на дорника, геометрията на матрицата и намаляването на изтеглянето следователно имат пряк ефект върху готовата тръба.
Производствен сценарий:когато тръбите на хидравличния цилиндър са подложени на изпитване под налягане, контролирането на вариациите в размерите между трите нишки помага за намаляване на проблемите с монтажа и проверката надолу по веригата.
Автоматичната триредова машина за студено изтегляне може да бъде конфигурирана за подходящи медни и алуминиеви тръби или твърди профили, където се изисква повтарящо се изтегляне с голям обем. Материалното състояние и необходимото намаление трябва да бъдат потвърдени по време на изчисляването на графика за преминаване.
Неръждаема стомана, легирана стомана и други материали с по-висока якост могат да бъдат обработвани, когато изчислената сила на теглене и инструментите са съобразени с материала.
Производствен сценарий:производител на тръби от неръждаема стомана с повтарящи се поръчки може да използва триредовата конфигурация, за да увеличи производителността, като същевременно поддържа една и съща настройка на матрицата и дорника във всичките три позиции.
26 години Drawbench Engineering
FangRong се занимава с инженерство на стенд за теглене от 1998 г., с опит в механични системи за изтегляне, верижни задвижвания, държачи на матрици, дорници и автоматизация на производството.
Две производствени мощности
Съоръженията в Dongguan и Yangjiang поддържат машинна обработка, монтаж и производство на оборудване. Наличието на повече от едно производствено местоположение е особено полезно за проекти, включващи множество машини или персонализирана автоматизация, тъй като производствената работа може да бъде планирана паралелно.
Тестване на триредовото подравняване
За многожилна машина проверката само на ненатоварената машина не е достатъчна. По време на фабричното тестване механизмът за теглене, напрежението на веригата, движението на каретката и отделните позиции на матрицата трябва да се проверяват заедно, тъй като последователността на размерите зависи от цялата механична система.
1. Инженерен преглед— Класът на материала, началните размери, целевите размери, графикът за редукция, необходимата сила, инструментите и изискванията за автоматизация се преглеждат преди производството.
2. Проверка на компоненти— Основните структурни и трансмисионни компоненти се проверяват преди монтажа.
3. Прецизна обработка— Направляващи релси, държачи на матрици, валове, верижни компоненти и други критични части се обработват според изискваните механични допуски.
4. Механичен монтаж— Скоростна кутия, зъбни колела, вериги, каретка, система за опъване и държачи на матрицата са сглобени и настроени.
5. Електрическа и PLC интеграция— Последователностите на подаване, обръщане, подравняване и изтегляне са интегрирани в системата за управление.
6. Трилинейно тестване— Трите позиции на чертане се проверяват за движение на каретката, подравняване и синхронизирана работа.
7. Тестване на клиентски проби— Когато пробите са предоставени предварително, действителният клиентски материал може да се използва за проверка на предложения процес и подреждане на инструментите.
8. Окончателна проверка— Механичната работа, електрическите функции, устройствата за безопасност, смазването и основните размери на машината се проверяват преди изпращане.
ISO 9001:2015— Система за управление на качеството, обхващаща съответните процеси на проектиране, производство, монтаж и обслужване. Сертификат No UQ231211R1.
CE съответствие— Стандартните конфигурации на машината се доставят за съответствие с приложимите изисквания за безопасност на машините на ЕС, включителноДиректива за машините 2006/42/ЕОкогато е приложимо за доставената машина и пазар.
Проверка на SGS— Може да се организира проверка от трета страна, когато се изисква от купувача, включително договорена производителност на машината и елементи за проверка на безопасността.
УЛ— Сертификацията UL не е посочена като стандартна сертификация за пълния теглителен стенд FR. Ако се изискват електрически компоненти, признати от UL, или конкретна електрическа спецификация на Северна Америка, електрическата конфигурация трябва да бъде потвърдена преди пускането на поръчката.
Машината е подготвена за износ с подходящо разглобяване, защита от влага и корозия за транспортиране на дълги разстояния. Изискванията за опаковане могат да се коригират според натоварването на контейнера, климата на дестинацията и логистиката на проекта.
MOQ:1 цяла машина/комплект. Поръчките за няколко машини могат да бъдат цитирани при отделно ценообразуване, базирано на количество.
Оферта въз основа на количеството:1 комплект, 2–4 комплекта и 5+ комплекта се котират отделно, тъй като крайната цена зависи от модела, силата на теглене, автоматизацията, инструментите, електрическите спецификации и конфигурацията за доставка. Свържете се с FangRong за текущия ценови график, базиран на количество, вместо да разчитате на фиксирана цена на уебсайта.
FOB:FOBПристанище Шенжен, Китаймогат да бъдат цитирани за поръчки за износ. Крайното пристанище за товарене трябва да бъде потвърдено в търговската оферта според действителната договореност за доставка.
Стандартно време за изпълнение на поръчката:приблизително30–60 днислед техническо потвърждение, потвърждение на поръчката и получаване на договореното авансово плащане, в зависимост от модела и конфигурацията.
Ускорена поръчка:спешното производство може да бъде оценено отделно въз основа на текущия фабричен капацитет, наличността на компоненти и конфигурацията на машината. Ускореният график се потвърждава само след като производственият отдел на FangRong одобри заявената дата за доставка.
Плащане:стандартните търговски условия са30% депозит и 70% баланс преди изпращане, освен ако не е уговорено друго в договора.
Гаранция:12 месеца от въвеждане в експлоатация при договорените гаранционни условия.
Обикновено не. Трите позиции за чертане са проектирани да работят със същите или съвместими инструменти и условия за чертане. Ако вашето производство изисква различни диаметри едновременно, е необходим отделен технически преглед, тъй като геометрията на матрицата, размерът на дорника и необходимата сила на изтегляне може да се различават.
да Тръбите се изтеглят с подходящо вътрешно разположение на дорника, докато плътните пръти използват плътни матрици за изтегляне. Изчислението на инструменталната екипировка и силата на теглене трябва да бъде съобразено с материала и крайните размери.
Осигурете степента на материала, началната OD и дебелината на стената, целевата OD и дебелината на стената, броя на преминаванията на изтегляне, състоянието на смазване и необходимата производителност. FangRong може да изчисли необходимата сила на теглене за три детайла и да препоръча подходящия модел. Изборът само по диаметър може да доведе до по-малка машина при обработка на сплави с висока якост или тежки редукции.
Няма единична стойност на намаление, подходяща за всеки материал и продукт. Въглеродната стомана може да понесе по-високо намаляване от много неръждаеми стомани или специални сплави, но практическото ограничение зависи от състоянието на материала, ъгъла на матрицата, смазването, разположението на дорника и необходимото качество на повърхността. Крайният график за преминаване трябва да се изчислява за действителния продукт, вместо да се използва общ процент.
Никоя конфигурация на машината не може да замени правилното оборудване, подготовката на материала и контрола на процеса. Триредовата система използва балансирано издърпване на каретката и индивидуално подравняване на матрицата, за да намали вариациите от нишка до нишка. Действителната консистенция на размерите все още зависи от материала, състоянието на матрицата и дорника, смазването и графика за преминаване.
Стандартната конфигурация на машината включва основната система за изтегляне, скоростна кутия, двуверижно задвижване, каретка, трипозиционно разположение на матрицата, главен двигател, механизми за подаване и обръщане, система за подравняване и PLC контрол. Специфичните за продукта матрици, специални дорници, автоматично рязане, подреждане и друго персонализирано оборудване трябва да бъдат изброени отделно в офертата.
да Ускореното производство може да бъде оценено за спешни проекти. Постижимата дата на доставка зависи от избрания модел FR, конфигурацията на двигателя и скоростната кутия, изискванията за автоматизация, наличността на компоненти и текущия производствен график. Ускорената дата трябва да бъде записана в потвърждението на поръчката след одобрение от фабриката.
Да, мостри от клиенти могат да се използват за проверка на процеса, когато е уговорено предварително. За стенд за теглене с три линии, тестването на проби е полезно, защото позволява предложената матрица, дорник, график за намаляване и капацитет на машината да бъдат проверени спрямо действителния материал, вместо да се разчита само на теоретични изчисления.
FangRong предоставя информация за основата и анкерните болтове за избраната машина. Действителната основа трябва да бъде подготвена съгласно окончателно одобрения чертеж, включително дължината на машината, натоварването, позицията на монтаж, електрическите изисквания и достъпа за поддръжка.
да В обхвата на проекта могат да бъдат включени инсталационен надзор, въвеждане в експлоатация и обучение на оператори. Обучението обхваща работа с машината, смяна на матрици и дорници, рутинно смазване, основни процедури за отстраняване на неизправности и поддръжка.
Адрес
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Китай
Тел
електронна поща