Продукти
Продукти

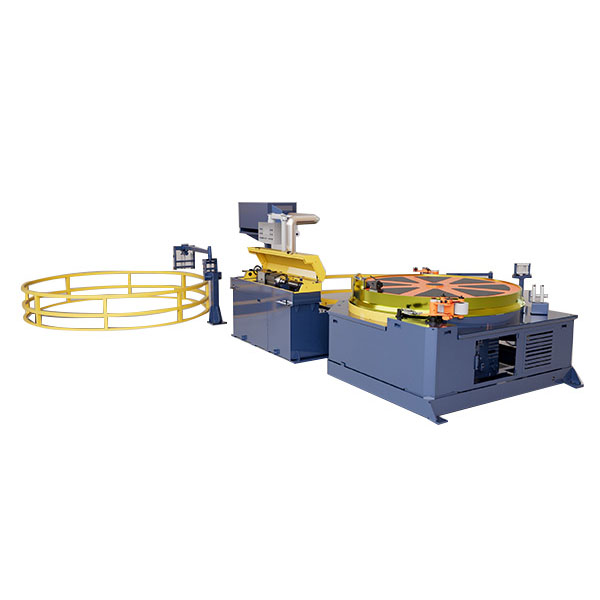
Ние предлагаме широка гама от прецизно оборудване за металообработка, включително изправяне, студено изтегляне, заостряване, скосяване, рязане, машини за валцоване на резби и изтеглящи щанци, пригодени за материали за тръби, пръти и тел в различни индустрии.

Продукти
Машина за изтегляне на валци с четири ролки
  • Машина за изтегляне на валци с четири ролкиМашина за изтегляне на валци с четири ролки
  • Машина за изтегляне на валци с четири ролкиМашина за изтегляне на валци с четири ролки
  • Машина за изтегляне на валци с четири ролкиМашина за изтегляне на валци с четири ролки

Машина за изтегляне на валци с четири ролки

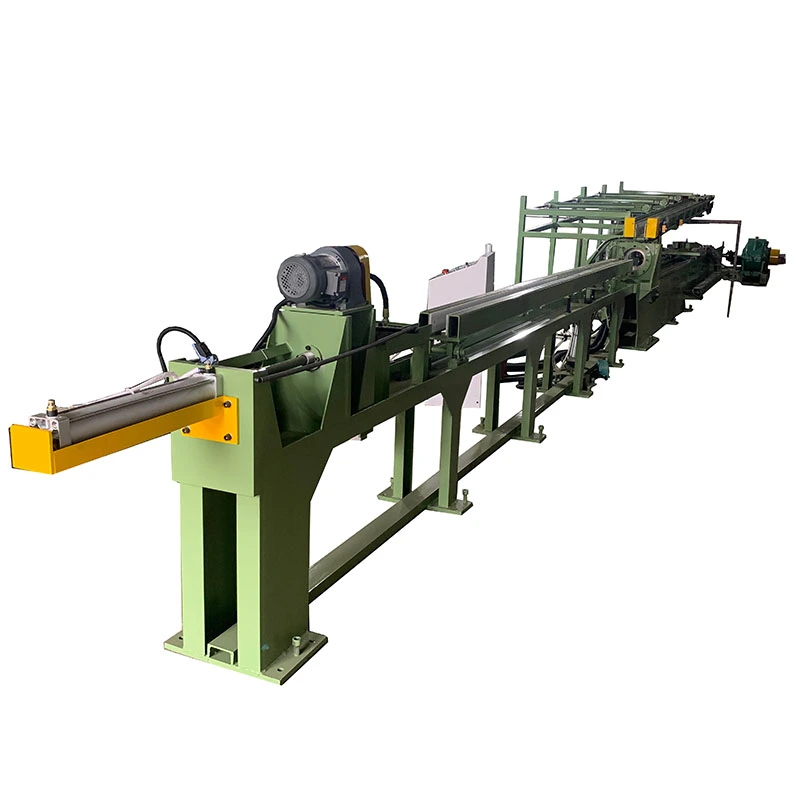
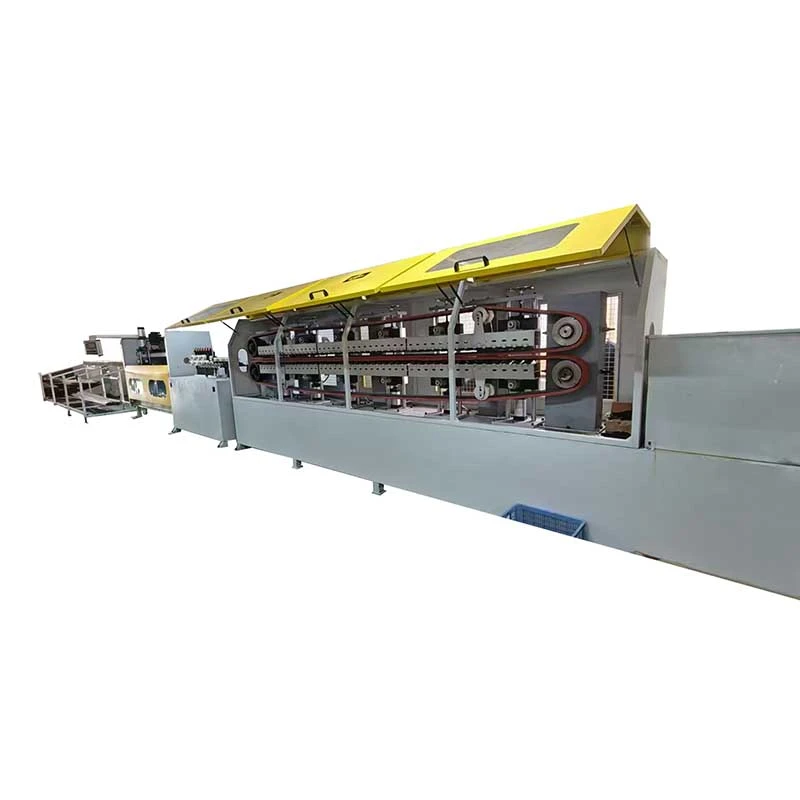
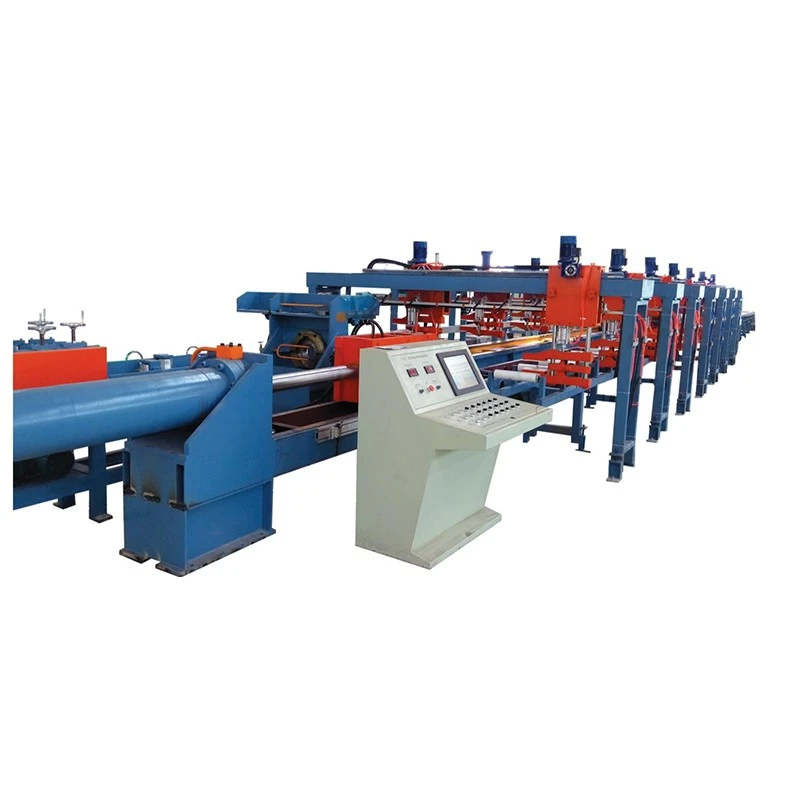
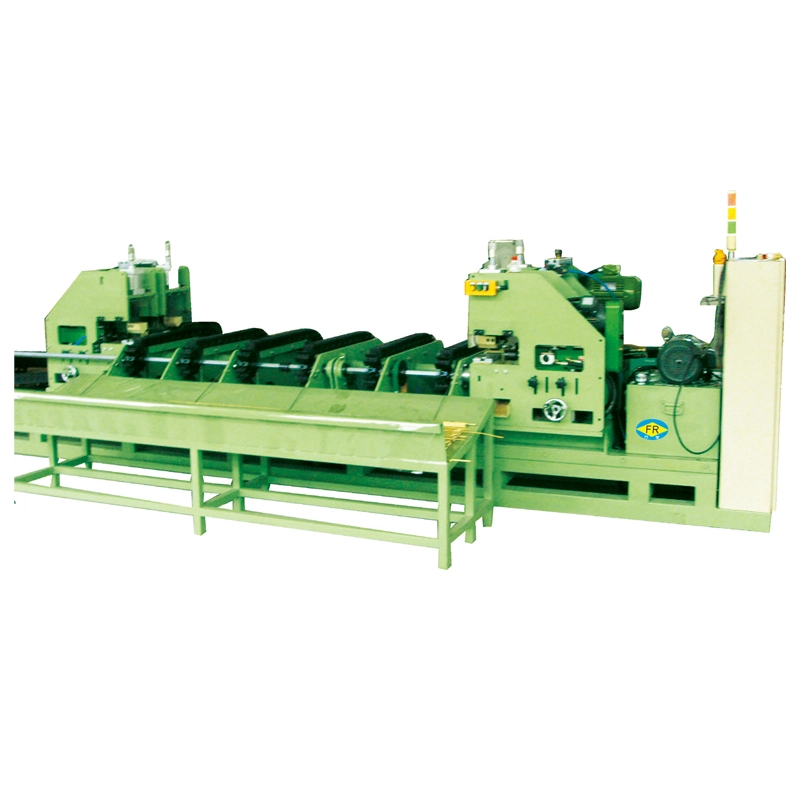
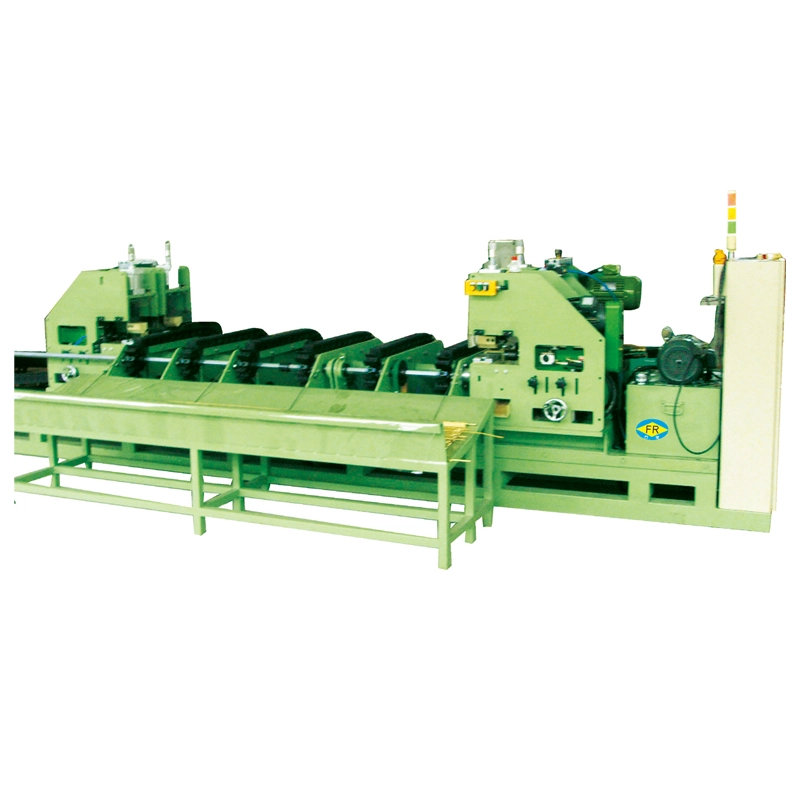
TheМашина за изтегляне на валци с четири ролкие предназначен за студено изтегляненаправляващи релси, плъзгачи и стоманени профили със специална форма. С теглене на сили на300–750 kNи ускорява до13 м/мин, обработва S55C, 20CrMo и подобни стомани с якост на опън до 900 MPa. Theдвуверижно задвижване, пневматична затягаща каретка, регулируем държач на матрицата и твърда С-образна рамка осигуряват стабилно изтегляне и праволинейност на≤1 mm/m. PLC сензорен контрол поддържа прецизно регулиране на скоростта. Подходящ застроителни машини, оборудване за автоматизация и прецизни стоманени профили.

Рейтинг: 5.0
(Брой рейтинги: 1)

TheМашина за изтегляне на валци с четири ролкие стенд за студено изтегляне с верижно задвижване, предназначен за прецизно изтегляне на стоманени профили със специална форма, включително водещи релси, плъзгачи, асиметрични профили и други некръгли профили. Детайлът е предварително заострен във водещия край и се изтегля през матрица за прецизно изтегляне или валцоваща се матрица, намалявайки площта на напречното сечение, като същевременно контролира завършения профил, размерите и правотата.

За разлика от конвенционалната машина за изтегляне на пръти, използвана главно за кръгли продукти, тази машина е конфигурирана за профили, където подравняването на матрицата, стабилността на издърпване и завършената праволинейност са критични. Сферичният държач на матрицата позволява ъгълът на матрицата да бъде регулиран по време на настройка, осигурявайки допълнително средство за коригиране на праволинейността на изтеглената секция.

Стандартната гама включва модели FR-30, FR-45 и FR-65 с номинални сили на теглене съответно 300 kN, 450 kN и 650 kN. FR-65 използва задвижване с двойна верига за приложения с по-голямо натоварване, докато FR-30 и FR-45 използват конфигурации с една верига.

Four Rollers Rolling Drawing Machine Four Rollers Rolling Drawing Machine Four Rollers Rolling Drawing Machine

Как работи процесът на рисуване

Машината съчетава контролирана теглителна сила, прецизно насочване на матрицата и автоматизирана обработка на материала в един цикъл на изтегляне.

1. Натоварване на материала— Стоманени пръти или профили със специална форма като S55C и 20CrMo се товарят върху масата за подреждане, обикновено с мостов кран. След това детайлът се прехвърля към масата с подаващи ролки и се позиционира за изтегляне.

2. Подготовка на детайла и въвеждане на матрицата— Водещият край на детайла е предварително заострен, за да може да премине през отвора на матрицата. Матрицата е монтирана в сферична втулка на матрицата. Неговият заострен отвор, обикновено около 6°, позволява държачът на матрицата да бъде регулиран, за да контролира посоката на изтегляне.

3. Рисуване— Каретката захваща заострения край с помощта на клиновиден пневматичен затягащ механизъм. Главното задвижване, състоящо се от DC мотор, скоростна кутия и тежка верижна система, дърпа количката по прецизно обработени водещи релси.

4. Контролирано разтоварване— След завършване на изтеглящия ход челюстите на каретката освобождават детайла. Готовият участък се прехвърля върху приемното устройство, снабдено с найлонови ролки, за да се намали увреждането на контакта. Страничен механизъм за прехвърляне след това премества продукта далеч от чертожната линия.

5. Връщане на каретка— Теглещата количка се връща в началната си позиция, позволявайки на следващия детайл да влезе в производствения цикъл.

Какви проблеми адресира?

Разхлабени размери след гореща обработка— Горещо валцуваните и екструдирани профили могат да имат вариации в размерите, които ги правят неподходящи за прецизно сглобяване. Студеното изтегляне намалява напречното сечение чрез контролиран отвор на матрицата и осигурява по-последователни завършени размери.

Вариация на праволинейността— Дългите водещи релси и асиметричните профили са чувствителни към огъване по време на предишни производствени и манипулационни операции. Регулируемият сферичен държач на матрицата позволява на операторите да компенсират отклоненията в посоката на чертане по време на настройката.

Състояние на повърхността след горещо формоване— Изтеглянето може да подобри състоянието на повърхността на правилно подготвен детайл чрез поставяне на материала в контролиран контакт с матрицата. Студеното изтегляне обаче не отстранява автоматично всички повърхностни дефекти, така че преди изтеглянето трябва да се обърне внимание на сериозни нагари, ями, шевове или пукнатини.

Високи теглителни натоварвания на дълги профили— Стоманените профили със специална форма могат да изискват значителна сила на изтегляне, особено при работа със сплави с по-висока якост или по-големи редукции. Серията FR осигурява различен капацитет на сила, като FR-65 използва задвижване с двойна верига за тежки приложения.

Обработка на повреда след рисуване— Дългите прецизни секции могат да бъдат надраскани или вдлъбнати по време на разтоварване, ако паднат директно върху метални повърхности. Найлоновите ролки и системата за страничен трансфер се използват за намаляване на удара и повърхностния контакт по време на работа с продукта.

Характеристики на дизайна за чертане на стомана със специална форма

Три класа сила на теглене

FR-30, FR-45 и FR-65 покриват различни изисквания за сила на теглене. Изборът на модел трябва да се основава на здравината на материала, началните и крайните напречни сечения, намаляването на преминаване и необходимата производствена мощност, а не само на тонажа.

Двуверижно задвижване на FR-65

FR-65 използва две силни верижни въжета за по-равномерно разпределяне на теглещото натоварване в количката. Неговата основна верига използва конструкция с права плоча със стъпка 200 mm. Тази конфигурация е предназначена за приложения, при които силата на теглене е висока и стабилното предаване на товара е важно.

Държач за сферична матрица

Държачът на матрицата използва сферична втулка, която позволява ъглово регулиране на матрицата. Това позволява на операторите да настройват фино посоката на чертане и завършената праволинейност, без многократно премахване и повторно инсталиране на матрицата.

Клиновидно пневматично затягане

Каретката използва клиновиден пневматичен затягащ механизъм за захващане на острия край на детайла. След хода на чертежа челюстите се освобождават автоматично за разтоварване и връщане на каретката.

Прецизно изработена водеща система

Рамката тип C е заварена от структурна стомана и освободена от напрежение преди машинна обработка. Водещите повърхности, монтажните повърхности и съответните базови равнини се обработват, за да се установи подравняването, необходимо за движение на шейната и позициониране на матрицата.

DC мотор и управление на задвижването

Теглещата количка се задвижва от DC мотор и тежкотоварна скоростна кутия. В зависимост от модела се използват DC задвижвания Parker или Siemens. Управлението с променлива скорост позволява скоростта на изтегляне да се регулира според изискванията на детайла и процеса.

Автоматично получаване и прехвърляне

След изтегляне детайлът се прехвърля в приемно устройство, оборудвано с найлонови ролки. След това механизъм за странично прехвърляне от верижен тип премества готовата секция далеч от машината, намалявайки ръчната работа между циклите на изтегляне.

Интегрирана база за събиране на масла

Основата на машината включва запечатани заварени плочи, които могат да събират смазка за изтегляне и да предотвратят разпространението й директно върху пода на цеха. Подреждането също така опростява почистването около чертожната линия.

PLC и HMI управление

Електрическата система използва базирано на PLC управление с HMI сензорен екран за работа на машината, настройка на параметри, мониторинг и сигнали, свързани с безопасността. Ръчните и автоматичните режими на работа могат да бъдат конфигурирани според производствения процес.

Съвместимост с карбидни и подвижни матрици

Държачът на матрицата може да побере матрици от волфрамов карбид и валцоващи матрици, позволявайки конфигурацията на инструмента да бъде съобразена с материала на детайла, геометрията на профила и изискванията за намаляване.

Технически спецификации

Избор на модел

Изберете машината за теглене според действителната сила на теглене, а не просто според номиналния размер на сечението. Необходимата сила се влияе от степента на материала, якостта на опън, началните и крайните размери, намаляването на преминаване, триенето, смазването и геометрията на матрицата.

За непрекъснато производство обикновено е за предпочитане да се избягва непрекъсната работа при абсолютна максимална сила. Действителното допустимо работно натоварване трябва да бъде потвърдено чрез изчисление на силата и инженерна оценка на производителя на машината.

Параметър FR-65 FR-30 FR-45
Конфигурация Двуверижни, едноредови Едноверижни, едноредови Едноверижни, едноредови
Номинална сила на теглене 650 kN (65 t) 300 kN (30 t) 450 kN (45 t)
Максимална теглителна сила 750 kN при 0–13 m/min 350 kN при 0–13 m/min 550 kN при 0–12 m/min
Номинална скорост на рисуване Приблизително 13 м/мин Приблизително 13 м/мин Приблизително 12 м/мин
Диапазон на скоростта 0–37 м/мин 0–19 м/мин 0–18 м/мин
Ефективна дължина на чертежа 12 м 12 м 12 м
Дължина на леглото ≤16 m общо 25 м общо 25 м
Главен двигател Z4-280-41, 166 kW, 675/1900 rpm, DC 75 kW, 1000/2000 rpm, DC 110 kW, 1000/2000 об/мин, DC
Главна скоростна кутия ZFY560, съотношение 112, 185 kW вход ZFY400-112 ZFY500-160
Основна верига Стъпка 200 mm, тежкотоварна верига с права пластина Стъпка 180 mm, права верига, 2 × 2 Стъпка 240 mm, права верига, 2 × 2
DC задвижване Siemens 6RA80 Паркър Паркър
PLC/HMI Inovance Inovance Inovance
Прибл. Отпечатък 31 м × 4,1 м 25 m × 1,8 m 25 m × 2,1 m

Важни параметри за избор

материал:Осигурете точната марка стомана, условията на термична обработка, якостта на опън и границата на провлачване, когато има такива. S55C, 20CrMo и други легирани стомани се държат различно по време на студена деформация.

Начални и крайни размери:За секции със специална форма предоставете чертежи, показващи всички критични размери, а не само номиналното име на профила.

Намаление на преминаване:Редукцията трябва да се оцени заедно със здравината на материала и геометрията на матрицата. По-голямото намаление обикновено увеличава силата на изтегляне и може да изисква множество преминавания или междинна топлинна обработка.

Необходима праволинейност:Посочете изискването за праволинейност заедно с метода на измерване и дължината на продукта. Заявената стойност на праволинейност има значение само когато методът на проверка и състоянието на продукта са определени.

Скорост на производство:Подходящата скорост на изтегляне зависи от материала, вида на матрицата, смазването, намаляването и изискванията за повърхност. Максималната скорост на машината не трябва автоматично да се третира като препоръчителната производствена скорост.

Тип матрица:Посочете дали процесът използва матрица от волфрамов карбид, валцоваща матрица или друга инструментална екипировка. Типът матрица влияе както на силата на изтегляне, така и на състоянието на повърхността.

Приложения

Водещи релси и профили на линейно движение

Машината е подходяща за изчертаване на стоманени водещи релси, плъзгачи и други секции с линейно движение, където завършената праволинейност и последователността на размерите са важни.

За производството на водещи релси профилът на матрицата трябва да бъде проектиран около действителното напречно сечение. Критичните размери като ширина на релсата, височина, геометрия на канала, радиус на ъгъла и референтни повърхности трябва да бъдат включени в чертежа на матрицата.

Специално оформени стоманени профили

Машината за изтегляне с четири ролки може да бъде конфигурирана за некръгли стоманени профили, включително асиметрични профили, Т-образни профили, канални профили, ъглови профили и специфични за клиента форми, където студеното изтегляне е подходящо.

Компоненти за автомобилно и тежко оборудване

Студено изтеглените профили могат да се използват за избрани структурни, шасита, окачване и механични компоненти, където се изискват контролирани размери и праволинейност. Пригодността на процеса зависи от марката стомана и необходимото намаляване.

Строителна техника

Приложенията включват специални профили, използвани в строително оборудване, направляващи системи, структурни възли и други машинни компоненти, където дългите секции се нуждаят от контролирани размери след горещо валцуване или екструдиране.

Прецизно производство на пръти и профили

Машината може да се използва и за прецизни пръти и персонализирани индустриални профили, когато изискваното напречно сечение и свойства на материала попадат в обхвата на силата на изтегляне на машината.

Производствени каси

S55C Водещи релси:FR-65 може да бъде конфигуриран за теглене на водещи релси при тежък режим на работа, където необходимата сила на теглене изисква задвижване с двойна верига. Сферичният държач на матрицата осигурява точка за регулиране за контролиране на завършената праволинейност по време на настройка.

20CrMo плъзгащи се профили:FR-45 може да се счита за профили от легирана стомана с по-висока якост, когато изчислената сила на изтегляне остава в рамките на капацитета на машината. Действителното намаляване и резултатите от повърхността трябва да бъдат проверени в съответствие със състоянието на материала на клиента, дизайна на матрицата и системата за смазване.

Защо да изберете FangRong

Four Rollers Rolling Drawing Machine manufacturer

26 години инженеринг за студено изтегляне

FangRong започна своя бизнес с оборудване за студено изтегляне през 1998 г. чрез съвместно предприятие с тайвански специалист по оборудване за изтегляне и стана изцяло собственост през 2013 г. Компанията продължи да се фокусира върху студено изтегляне, изправяне и свързано оборудване за формоване на метал.

Две производствени мощности

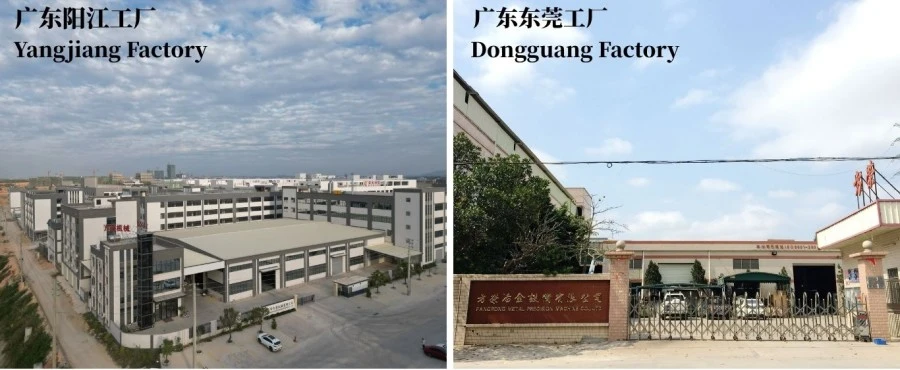
Dongguan Fangrong Metallurgical Equipment Co., Ltd. и Yangjiang Fangrong Machinery Co., Ltd. поддържат производството и монтажа на оборудване. Комбинираният годишен производствен капацитет е повече от 650 машини.

Международен проектен опит

Оборудването на FangRong се изнася в повече от 70 страни и се използва от клиенти, работещи със стомана, неръждаема стомана, мед, месинг, алуминий и специални сплави.

Инженерна поддръжка извън доставката на машини

За пълен чертожен проект изборът на машина е само една част от инженерната работа. FangRong може да поддържа избор на матрици, планиране на основата, надзор на монтажа, пускане в експлоатация, обучение на оператори, доставка на резервни части и дистанционно отстраняване на неизправности.

Цех и контрол на качеството

Four Rollers Rolling Drawing Machine workshop

Производствени мощности

Dongguan Fangrong Metallurgical Equipment Co., Ltd.— Разположено в град Даланг, град Донгуан, съоръжението се фокусира върху машини за студено изтегляне, оборудване за изправяне, машини за валцоване на резби и свързано оборудване за формоване на метал.

Yangjiang Fangrong Machinery Co., Ltd.— Разположено в област Yangdong, град Yangjiang, второто съоръжение разширява производствения капацитет и поддържа по-големи проекти за оборудване.

Производствен процес

Four Rollers Rolling Drawing Machine production process

1. Проверка на материала— Конструкционните стоманени плочи и профили се проверяват преди производството.

2. Нарязване и формоване— Рамката и структурните компоненти се изрязват и подготвят съгласно инженерните чертежи.

3. Заваряване на рамка— Рамката и основата тип С са заварени и проверени преди облекчаване на напрежението.

4. Облекчаване на стреса— Извършва се облекчаване на напрежението след заваряване, за да се намали остатъчното напрежение при заваряване преди прецизна обработка.

5. Интегрална обработка— Водещите повърхности, монтажните повърхности и критичните базови равнини се обработват, за да се установи необходимото подравняване.

6. Механичен монтаж— Скоростната кутия, верижната система, каретката, държачът на матрицата и приемните механизми са сглобени.

7. Електрическа и пневматична интеграция— Двигатели, задвижвания, PLC, HMI, сензори и пневматични компоненти са свързани и тествани.

8. Програмиране на PLC— Конфигурират се контролна логика, работни последователности, функции за наблюдение и свързани с безопасността сигнали.

9. Машинно тестване — Machine movement, drawing system, carriage operation, unloading, transfer, and control functions are checked.

10. Окончателна проверка— Механичното подравняване, електрическата безопасност, контролните функции и съответната работа на машината се проверяват преди изпращане.

11. Опаковка за износ— Машината е защитена срещу корозия, удар и повреди при транспортиране преди товарене.

Фабрично тестване преди изпращане

Преди изпращане машината може да бъде проверена чрез работа на празен ход и чертежни тестове съгласно договорената техническа спецификация. Когато клиентът предостави действителни образци на детайла, производствените тестове могат да се използват за проверка на силата на изтегляне, движението на каретката, скоростта, инсталирането на матрицата, разтоварването и изискванията за готов продукт.

За приложения със строги изисквания за праволинейност или размери критериите за приемане трябва да бъдат определени предварително, включително състоянието на материала, дължината на продукта, толеранса, метода на измерване и количеството на теста.

Сертификати

FangRong certifications for drawing machines

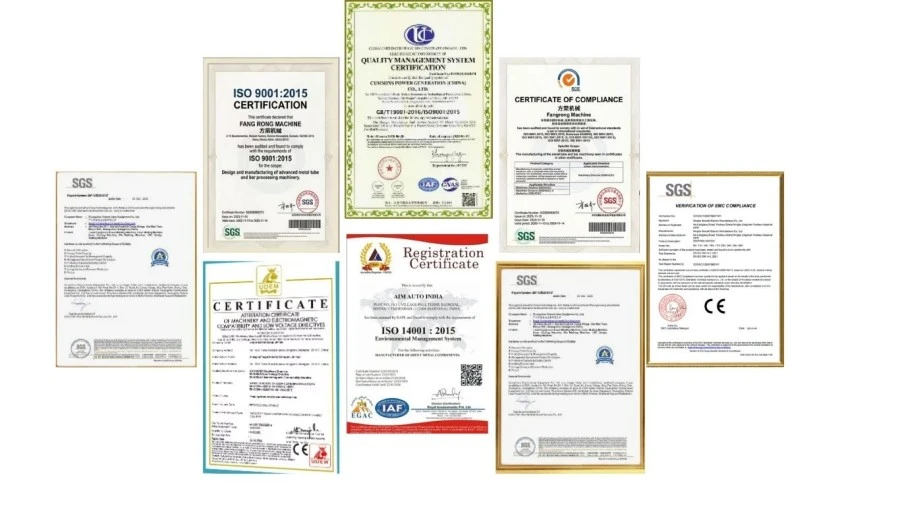
ISO 9001:2015— Система за управление на качеството, обхващаща съответните дейности по проектиране, производство, монтаж и обслужване. Сертификат No UQ231211R1.

CE маркировка— Приложимото стандартно оборудване от серия FR се доставя с CE документация за съответните изисквания за безопасност на машините.

SGS инспекция— Независими инспекционни услуги могат да бъдат организирани според изискванията на проекта.

Национални патенти— FangRong притежава 32 патента за изобретения и повече от 100 патента за полезни модели, обхващащи структури на оборудване и свързани технологии.

Пакети и доставка

Four Rollers Rolling Drawing Machine packaging and shipping

Машината за изтегляне с четири ролки е подготвена за транспортиране на дълги разстояния със структурна защита, предотвратяване на корозия и опаковка, специфична за компонентите. Големите машинни секции могат да бъдат изпратени според окончателната конфигурация на оборудването и логистичните изисквания на обекта.

Преди изпращане могат да бъдат предоставени чертежи на основата, оформления на анкерни болтове, документация за оборудването, електрическа информация и други документи, свързани с монтажа, в съответствие с обхвата на проекта.

ЧЗВ

1. Какви видове стоманени профили може да обработва машина за изтегляне с четири ролки?

Машината се използва главно за студено изтегляне на стоманени профили със специална форма като направляващи релси, плъзгачи, шини и други профили с некръгло напречно сечение. Действителната пригодност зависи от геометрията на профила, класа на материала, входящите размери, необходимото намаление и силата на изтегляне. Трябва да се предостави примерен профил или подробен чертеж на разрез за избор на машина и матрица.

2. Как да избера между моделите FR-30, FR-45 и FR-65?

Изборът на модел трябва да се основава на изчислената сила на теглене, а не само на размера на профила. FR-30, FR-45 и FR-65 осигуряват номинални сили на теглене съответно от 300 kN, 450 kN и 650 kN, с по-висок максимален капацитет на сила. Здравината на материала, намаляването на напречното сечение, триенето на матрицата, скоростта на изтегляне и производствените изисквания трябва да се вземат предвид при определянето на подходящия модел.

3. Какво е предимството на сферичния държач на матрицата?

Сферичният държач на матрицата позволява позицията и ъгълът на матрицата да се регулират спрямо действителната посока на рисуване. Това е особено полезно за асиметрични профили, където малки грешки при подравняване могат да създадат неравномерно натоварване, отклонение в размерите или белези по повърхността. Правилното подравняване на матрицата също помага за поддържане на стабилни условия на изтегляне при по-дълги производствени серии.

4. Може ли машината да постигне необходимата праволинейност след изтегляне?

Рисуването може да подобри последователността и правотата на размерите, но крайният резултат не се определя само от теглещия стенд. Правостта на входящия материал, точността на профила, остатъчното напрежение, геометрията на матрицата, намаляването на преминаване, подравняването на машината и параметрите на чертежа влияят върху резултата. За строги изисквания за праволинейност, целта трябва да бъде проверена чрез чертеж на проба и измерване преди финализиране на конфигурацията на машината.

5. Може ли една машина да обработва различни профили със специална форма?

Да, при условие че профилите попадат в границите на силата, работната дължина, каретката и размера на машината. Различните профили обикновено изискват специални щанци или инструментална екипировка, докато една и съща теглителна маса може да се използва за множество продукти. При чести смени на продукта, достъпността на държача на матрицата и времето за смяна на инструментите също трябва да се вземат предвид при избора на машина.

6. Каква информация е необходима, преди да препоръчате машина?

Най-полезната информация включва класа на материала, входящите размери на профила, готовите размери, чертеж на профил или CAD секция, начална и крайна дължина, необходимо намаление, целева праволинейност и състояние на повърхността, производствено количество и предпочитана скорост на чертане. Тези параметри позволяват необходимата сила на изтегляне, конфигурация на матрицата, модел на машината и спомагателна система за обработка да бъдат оценени преди офертата.

Изпратете запитване
Информация за контакт
  • Адрес

    NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Китай

  • електронна поща

    frsale@dgfangrong.com

Разкажете ни за вашия материал, продуктови спецификации, производствен процес и изисквания за оборудване. FangRong може да обсъди подходяща машина за студено изтегляне, матрици за изтегляне, машина за изправяне и персонализирани решения за вашето приложение.
Рейтинг:
5.0
X
Ние използваме бисквитки, за да ви предложим по-добро сърфиране, да анализираме трафика на сайта и да персонализираме съдържанието. Използвайки този сайт, вие се съгласявате с използването на бисквитки от наша страна. Политика за поверителност
ОтхвърлянеПриеми