Whatsapp
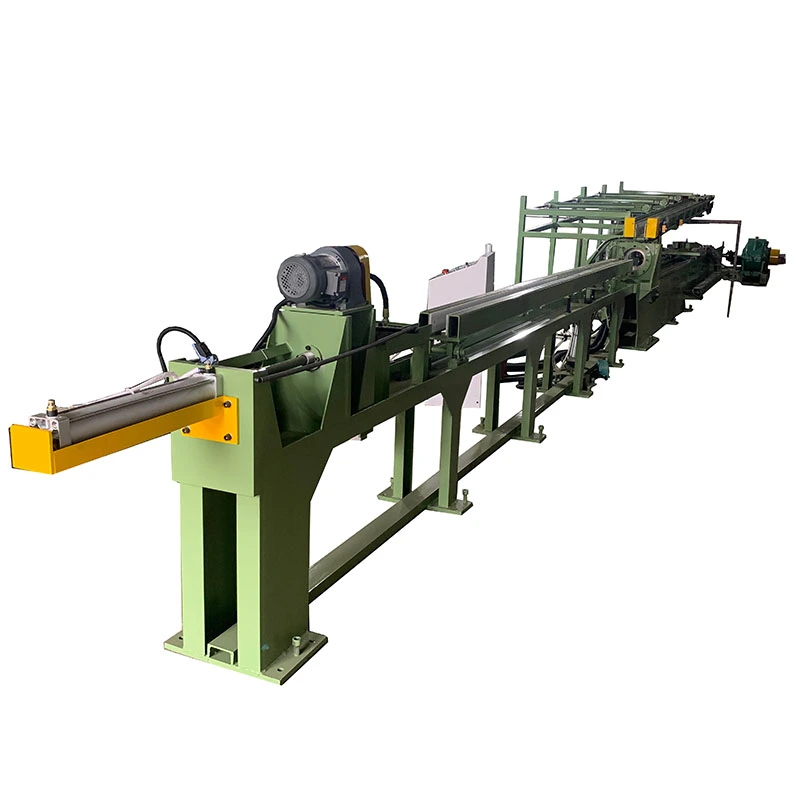
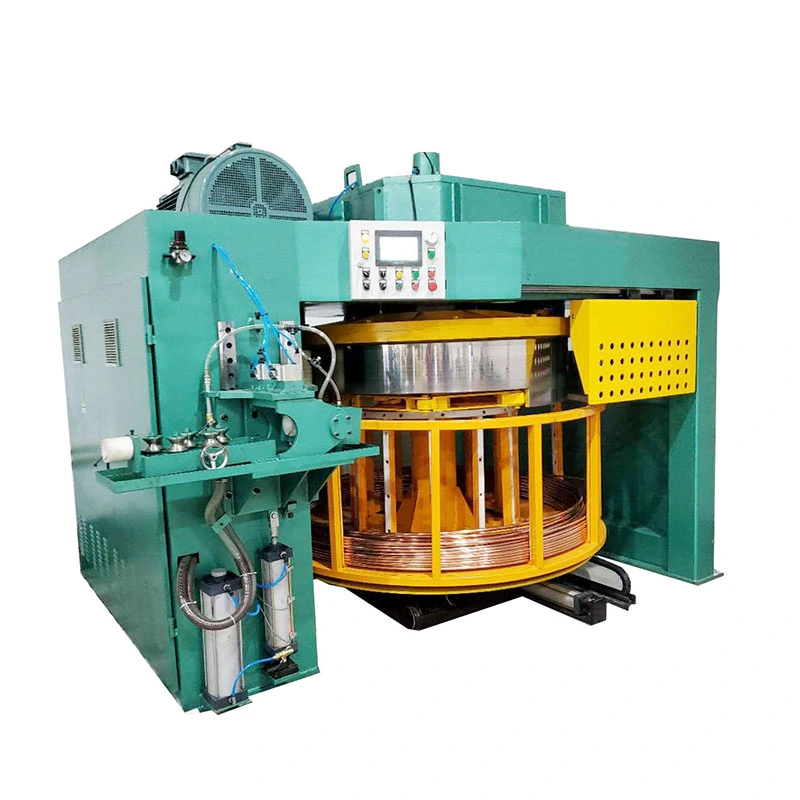
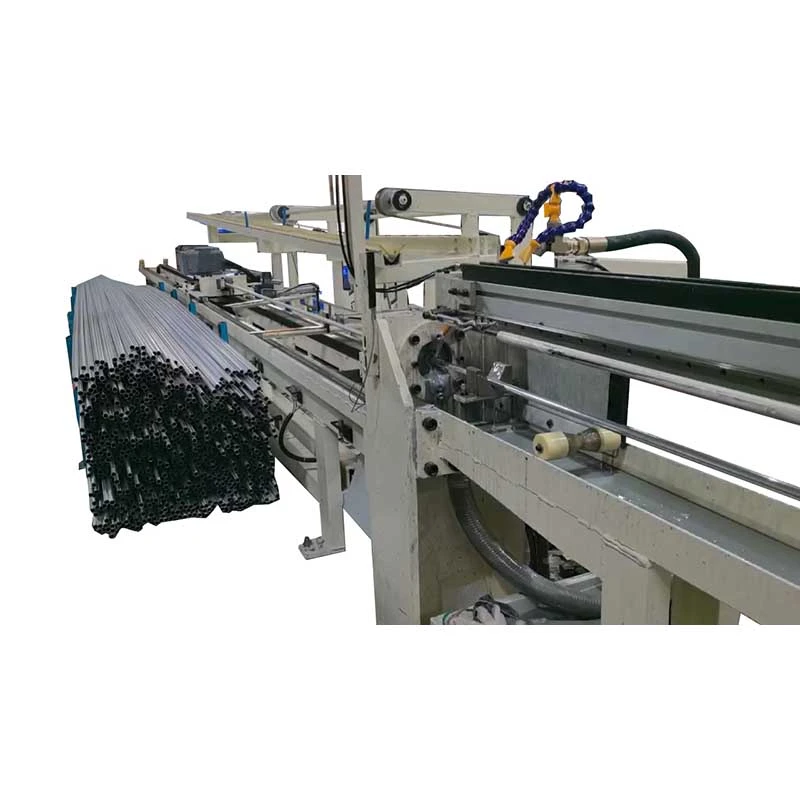
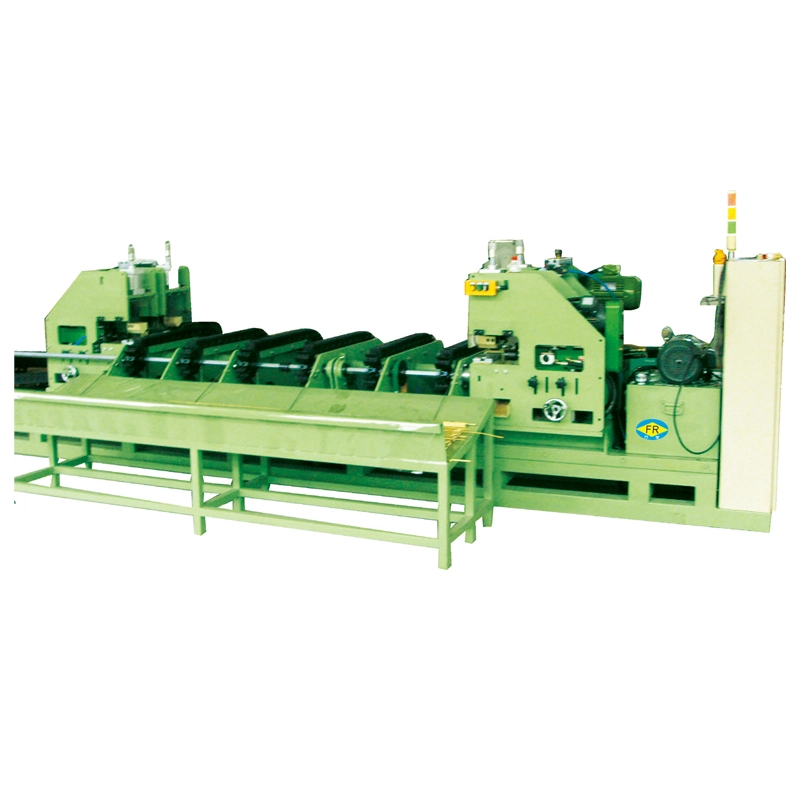
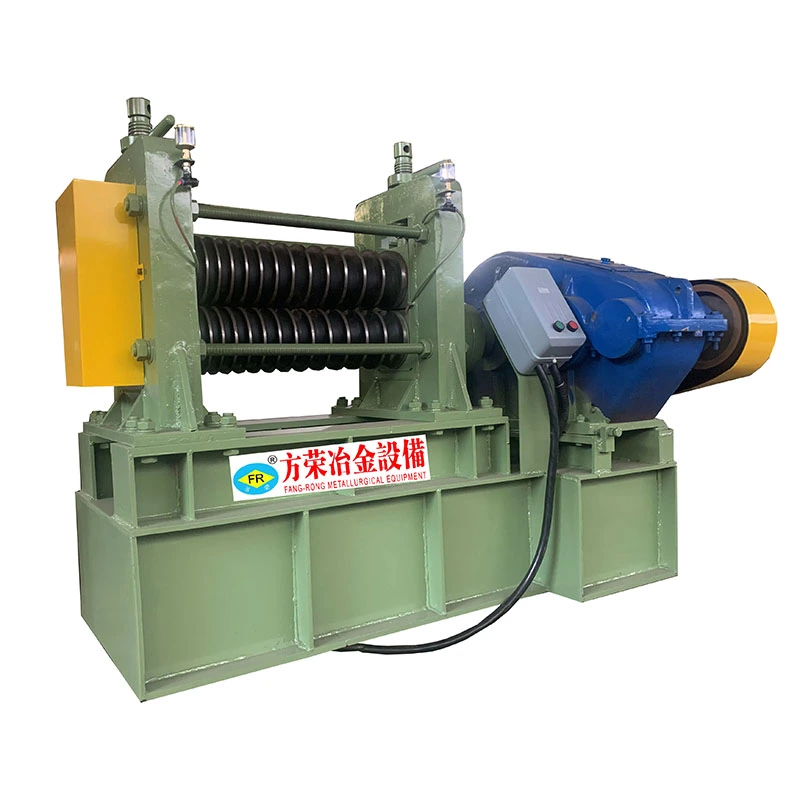
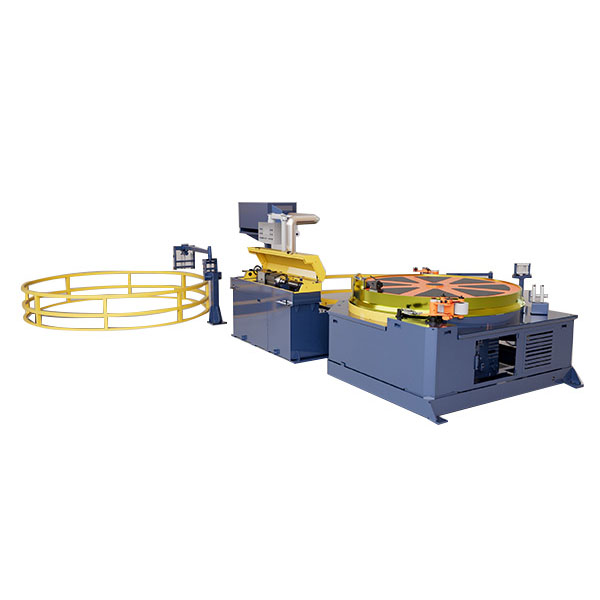
Ние предлагаме широка гама от прецизно оборудване за металообработка, включително изправяне, студено изтегляне, заостряване, скосяване, рязане, машини за валцоване на резби и изтеглящи щанци, пригодени за материали за тръби, пръти и тел в различни индустрии.
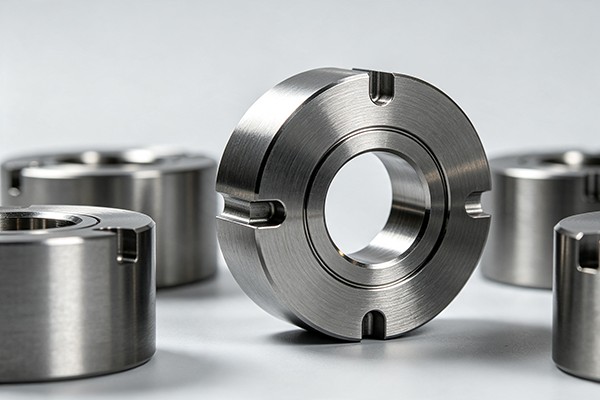
Щанци за изтегляне са инструменти за прецизно формоване, използвани за намаляване на напречното сечение на метални тръби, пръти, пръти и телове, като същевременно контролират крайния диаметър, профила и състоянието на повърхността. Вместо да се отстранява материал чрез рязане, детайлът се изтегля през по-малък отвор на матрицата, причинявайки контролирана пластична деформация.
Щанци от волфрамова стомана и диамантени щанциса две основни опции за инструменти, използвани при студено изтегляне. От техническа гледна точка повечето продукти, предлагани на пазара като матрици от волфрамова стомана, са направени от циментиран волфрамов карбид, докато диамантените матрици използват естествен диамант, поликристален диамант (PCD) или субстрат с диамантено покритие. Подходящият избор зависи от материала на детайла, редукция на преминаване, скорост на изтегляне, смазване, толеранс на размерите и очаквания производствен обем.
Отворът на матрицата не е просто отвор с фиксиран диаметър. Вътрешната му геометрия определя как материалът влиза в матрицата, претърпява редукция, контактува с опорната повърхност и излиза от инструмента. Малка промяна в ъгъла на подход, дължината на лагера или завършения отвор може да повлияе на силата на изтегляне, повърхностното покритие, стабилността на размерите и износването на матрицата.
Типичната матрица за изтегляне съдържа няколко функционални зони:
Точната геометрия трябва да бъде избрана според материала, съотношението на редукция, размера на детайла, системата за смазване и скоростта на изтегляне, вместо да се копира от стандартна матрица, без да се взема предвид процесът.
Щанци за изтегляне от волфрамов карбид се произвеждат от циментиран карбид, обикновено състоящ се от частици волфрамов карбид, свързани с метално свързващо вещество като кобалт. Класове като YG6 и YG8 обикновено се използват в твърдосплавни инструменти, въпреки че подходящият клас зависи от чертожния материал и работните условия.
Карбидът осигурява практична комбинация от твърдост, устойчивост на износване, якост на натиск и производствени разходи. Той се използва широко за изтегляне на тръби, пръти, пръти и тел с общо предназначение, особено когато процесът не оправдава по-високата цена на диамантена работна повърхност.
Типичните фактори за избор на карбидна матрица включват:
Карбидните класове не трябва да се избират само по твърдост. Увеличаването на съдържанието на свързващо вещество може да промени издръжливостта и поведението при износване, така че степента на матрицата трябва да съответства на действителната комбинация от натоварване, материал и условия на изтегляне.
Диамантените матрици използват диамантена работна зона, където се изисква много висока твърдост и устойчивост на износване. В зависимост от приложението, работният елемент може да бъде естествен диамант, PCD или CVD диамантено покритие. Тези конструкции са особено подходящи, когато износването на матрицата, отклонението на размерите или качеството на повърхността се превърнат в основен производствен проблем.
В сравнение с конвенционалната твърдосплавна инструментална екипировка, диамантените матрици изискват по-висока първоначална инвестиция в инструментална екипировка, така че тяхната стойност трябва да бъде оценена спрямо производствения обем, допустимото изменение на размерите, честотата на смяна на матрицата и стойността на изтегления продукт.
Поликристалният диамант се произвежда от диамантени частици, консолидирани в работно тяло, обикновено поддържано от субстрат от циментиран карбид. Многокристалната структура осигурява комбинация от устойчивост на износване и практична механична якост.
PCD често се разглежда за непрекъснато производство, където износването на карбид се превръща в ограничаващ фактор. Може да се използва за медни, алуминиеви, избрани приложения от стомана и легирана тел и други процеси, при които условията за изтегляне са съвместими с класа и геометрията на PCD.
Естествените диамантени матрици използват избран единичен диамант като работен елемент. Те традиционно се свързват с фино и прецизно теглене на тел, където се изисква много гладка, прецизно завършена опорна повърхност.
Наличният размер и геометрия на камъка могат да ограничат практическото приложение на естествен диамант за по-големи отвори. Поради тази причина естественият диамант се разглежда по-често, когато крайният продукт има висока стойност или когато изискванията за фини размери и повърхност оправдават разходите за инструменти.
CVD диамантените матрици използват субстрат, обикновено циментиран карбид, с диамантен слой, нанесен върху работната повърхност чрез химическо отлагане на пари. Технологията позволява диамантена работна повърхност да бъде оформена върху по-голям или различно конструиран субстрат, вместо да се разчита изцяло на елемент от естествен диамант.
CVD диамантените покрития са изследвани за приложения при изтегляне, тъй като диамантената повърхност може да осигури висока устойчивост на износване и благоприятни трибологични характеристики. Въпреки това, адхезията на покритието, подготовката на субстрата, дебелината на покритието, геометрията на отвора и окончателното полиране влияят върху готовия инструмент, така че CVD трябва да се оценява според конкретния процес на изтегляне, вместо да се третира като универсален заместител на карбидни или други диамантени матрици.
Изборът междуЩанци от волфрамова стомана и диамантени щанцитрябва да започне с производствения проблем, а не със самия материал на матрицата. Твърдосплавната матрица може да бъде по-подходящият вариант за чертане с общо предназначение, чести промени на размера, пробно производство или процеси, при които цената на инструмента е основно съображение. Матрицата на базата на диамант става по-привлекателна, когато устойчивостта на износване, стабилността на размерите, изискванията към повърхността или дългите производствени серии оправдават допълнителната инвестиция в инструменти.
| Тип матрица | Основни характеристики | Типични съображения |
|---|---|---|
| Волфрамов карбид | Твърд, устойчив на износване, сравнително икономичен | Изтегляне на тръби, пръти, пръти и тел с общо предназначение |
| PCD | Висока устойчивост на износване и стабилност на размерите | Дълги производствени серии и приложения, при които износването на карбида е значително |
| Естествен диамант | Много фина, стабилна работна повърхност | Фина тел и приложения с взискателни изисквания за повърхност и размери |
| CVD диамантено покритие | Диамантен работен слой върху подложка | Приложения, изискващи диамантена повърхност с конструкция на матрицата с покритие |
Няма материал за матрица, който да е най-добър за всяка операция по изтегляне. Например, изборът на диамантена матрица за процес с малък обем с чести промени на диаметъра може да не осигури значимо производствено предимство, докато използването на конвенционална твърдосплавна матрица в приложение с голям обем фина тел може да доведе до прекомерно износване и отклонение на размерите.
За точен дизайн на матрицата доставчикът на матрица се нуждае от повече от крайния диаметър. Обикновено се изисква следната информация за процеса:
| Параметър | Защо има значение |
|---|---|
| Материал на детайла | Определя поведението при деформация, натоварването на матрицата, механизма на износване и подходящия материал на матрицата |
| Входящ размер | Използва се за определяне на необходимото намаляване и отваряне на матрицата |
| Завършен размер | Определя целевия диаметър на лагера и толеранса на размерите |
| Намаление на преминаване | Директно влияе върху силата на изтегляне, генерирането на топлина и натоварването на матрицата |
| Скорост на рисуване | Влияе върху триенето, температурата, поведението на смазката и износването |
| Смазване | Влияе на триенето, покритието на повърхността, силата на теглене и живота на инструмента |
| Необходима толерантност | Определя дизайна на лагера и изискванията за довършителни работи |
| Изискване за повърхност | Помага за определяне на материала на работната повърхност и спецификацията за полиране |
За съществуващи производствени линии предоставянето на текущия чертеж на матрицата, износените размери на матрицата, примерни детайли и действителните параметри на чертеж може допълнително да подобри точността на дизайна на резервната матрица.
Изтеглянето на тръба изисква контрол както на външния диаметър, така и, в зависимост от процеса, на вътрешния диаметър. Различните методи за изтегляне на тръби могат да използват само матрица, фиксирана тапа, плаваща тапа или други вътрешни инструменти. Следователно геометрията на матрицата трябва да бъде съобразена с целия процес на изтегляне на тръбата, а не да бъде избрана само от крайния външен диаметър.
Важните фактори включват материал на тръбата, дебелина на стената, входящ OD и ID, намаляване на преминаване, конфигурация на дорник или щепсел, смазка и необходим толеранс на размерите.
Изчертаването на пръти и пръти обикновено включва твърди напречни сечения, така че матрицата контролира намаляването от входящия диаметър или профил до крайния размер. Необходимият материал на матрицата зависи от сплавта, твърдостта, редукционния график, силата на изтегляне и производствения обем.
За въглеродна стомана, неръждаема стомана, мед, алуминий и специални сплави, геометрията на матрицата трябва да бъде разработена около действителното поведение на материала. Матрица, предназначена за мека сплав от цветни метали, не трябва просто да се копира за приложение с по-висока якост на стомана.
Изтеглянето на тел поставя по-голям акцент върху качеството на лагера, покритието на повърхността, консистенцията на размерите и износването, тъй като малки промени в отвора на матрицата могат да повлияят на диаметъра на готовата тел. За фино и голямо производство на тел, PCD, естествен диамант и CVD конструкции с диамантено покритие могат да се разглеждат заедно с конвенционалните карбидни матрици.
За многопроходно изтегляне на тел изборът на матрица също трябва да се разглежда като част от пълния график за преминаване. Намаляването, присвоено на всяка матрица, състоянието на входящата тел, смазването, скоростта на изтегляне и охлаждането могат да повлияят на действителната производителност на инструмента.
Не всички приложения за рисуване използват кръгли продукти. Щанци за изтегляне могат да бъдат проектирани за квадратни, правоъгълни, шестоъгълни, овални, секторни и други некръгли профили, когато процесът на формоване и материалът позволяват това.
Оформеният дизайн на матрицата изисква повече от промяна на крайния профил на отваряне. Радиусът на ъгъла, разпределението на намалението, дължината на лагера, геометрията на входа, потокът на материала и подравняването влияят върху готовия профил. За сложни секции дизайнът на матрицата трябва да се разработи от действителните входящи и готови размери, а не само от име на номинална форма.
Производственият път зависи от избрания материал на матрицата и конструкцията. Типичният процес включва избор на материал, подготовка на заготовката, груба механична обработка, формоване или синтероване, където е приложимо, прецизно шлайфане, завършване на отвора, полиране, корпус или монтаж и крайна проверка.
За матрици с диамантено и диамантено покритие се изисква допълнително внимание за работния елемент, подготовката на субстрата, състоянието на свързване или покритие, геометрията на отвора и крайната повърхностна обработка.
Записите от инспекцията могат да бъдат съпоставени с идентификационния номер на матрицата, за да се подпомогне поръчката за замяна и проследимостта на производството.
Износването на матрицата обикновено се развива постепенно в работната зона. Честите признаци включват увеличаване на крайния диаметър, загуба на консистенция на размерите, драскотини върху изтегления продукт, промени в силата на изтегляне или видимо износване в областта на лагера.
Когато конструкцията на матрицата позволява повторно шлайфане или повторно полиране, решението трябва да се основава на оставащата геометрия на матрицата и необходимия завършен размер. Простото полиране на износена матрица без възстановяване на правилната геометрия може да не реши проблеми с размерите или повърхността.
Правилното подравняване, чистият входящ материал, ефективното смазване и контролът на параметрите на чертежа са еднакво важни. Дори една матрица с висока устойчивост на износване може да претърпи преждевременна повреда, ако детайлът влезе в матрицата извън центъра, носи нагар или замърсяване или работи при неподходящи условия на смазване.
Щанци от волфрамова стомана и диамантени щанцине трябва да се сравнява само по покупна цена или номинална твърдост. По-полезното сравнение е как се представя всяка матрица при действителната комбинация от материал, намаляване, скорост, смазване, толеранс и производствен обем.
За кратък производствен цикъл карбидът може да осигури достатъчен експлоатационен живот без ненужна инвестиция в инструменти. За непрекъснато производство, при което честата смяна на матрицата причинява прекъсване или отклонение на размерите, PCD или друга базирана на диамант конструкция може да предостави по-силна икономическа аргументация. Правилното решение зависи от измеримите производствени условия, а не от общото твърдение, че един материал винаги е по-добър.
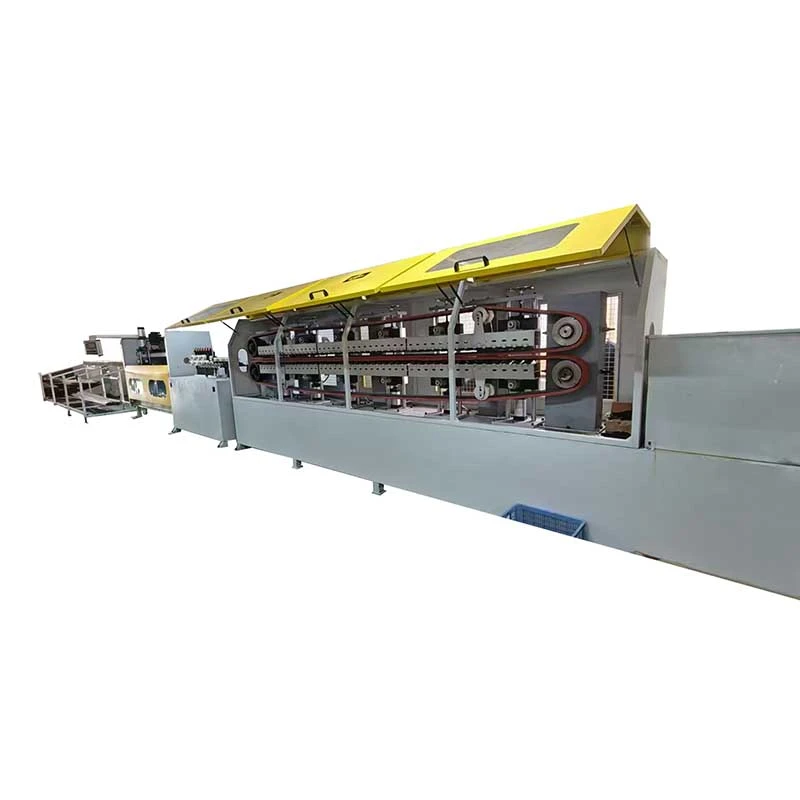
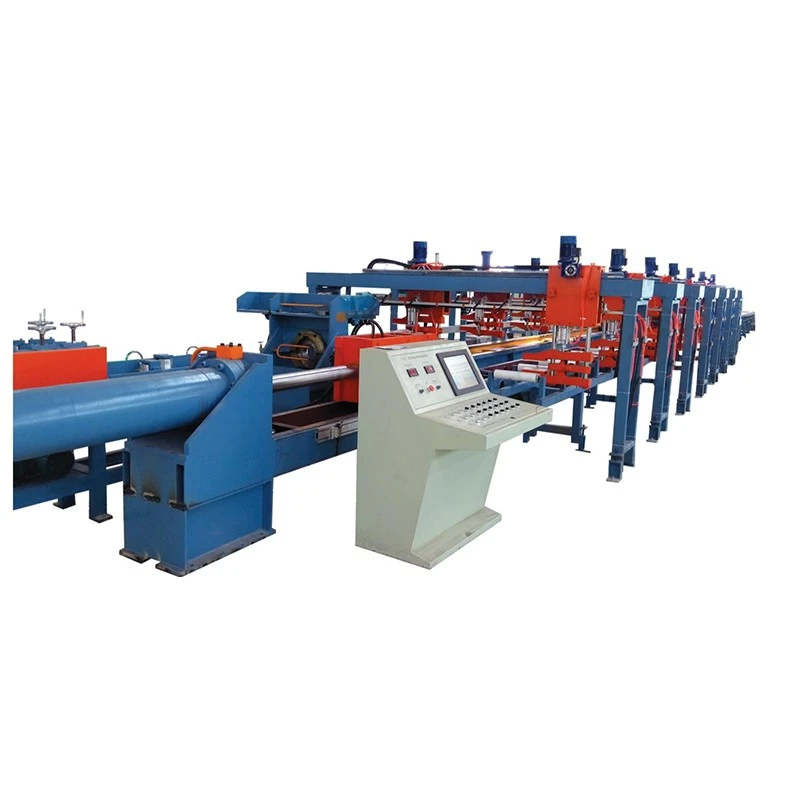
FangRong има повече от 26 години оборудване за студено изтегляне и опит в инженеринга на процеси, поддържайки приложения, включващи изтегляне на тръби, пръти, пръти и тел. Щанцовете за изтегляне се разработват във връзка с процеса на изтегляне, включително входящия материал, график за намаляване, готови размери и условия на машината.
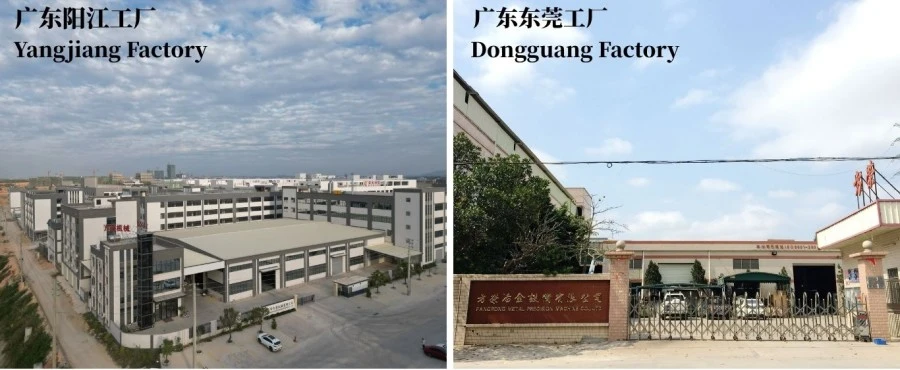
Двете ни производствени мощности поддържат машинна обработка, сглобяване, тестване и техническо развитие на оборудване за студено изтегляне и свързани инструменти. Спецификациите на матрицата могат да бъдат разработени от чертежи на клиента, съществуващи проби на матрица, размери на детайла или действителни производствени изисквания.
Когато приложението е трудно да се определи само от чертежи, могат да се използват производствени проби за проверка на геометрията на матрицата и изискванията на процеса преди окончателното производство.
Нашият производствен процес включва инженерен преглед, проверка на материала, машинна обработка, прецизно довършване, сглобяване, където е необходимо, проверка на размерите и окончателни проверки на качеството.
Контролът на качеството се фокусира върху размерите и работната геометрия, които пряко влияят върху производителността на чертежа. За персонализирани матрици окончателната проверка се сравнява с одобрения чертеж или техническа спецификация преди изпращане.
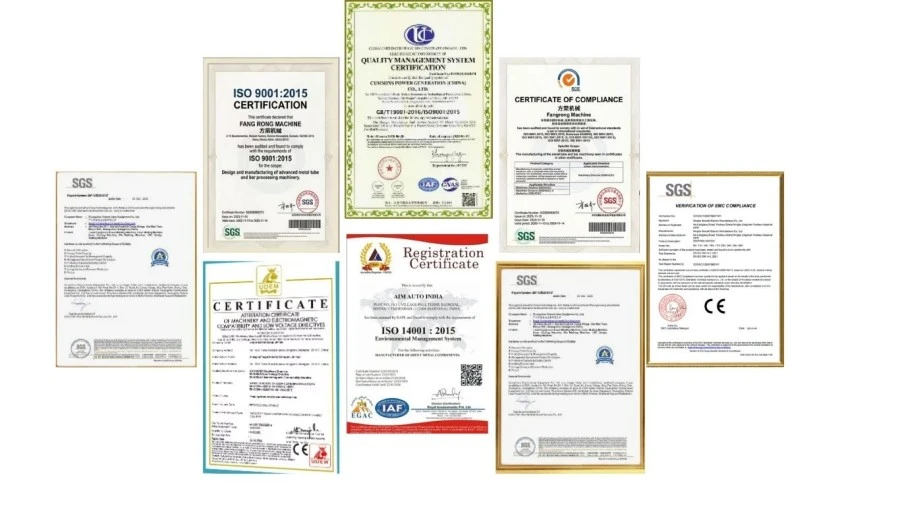
FangRong работи съгласно система за управление на качеството ISO 9001:2015 и е получил сертификати, свързани със CE и SGS, и документация за проверка за приложимо оборудване. Компанията също така притежава национални патенти, покриващи нейните машини и инженерни технологии.
Тези сертификати на оборудването не трябва да се тълкуват като сертифициране на всяка отделна матрица за чертане. За поръчки за инструменти, степента на материала, проверката на размерите, геометрията и специфичните за клиента технически изисквания са съответните критерии за качество.
Щанцовете за изтегляне са опаковани според техния размер, конструкция и чувствителност на работната повърхност. Прецизните работни зони са защитени от удар, замърсяване и влага по време на транспортиране. Експортното опаковане може да бъде организирано за индивидуални щанци, комплекти инструменти или комбинирани поръчки на оборудване.
Волфрамовият карбид осигурява практична комбинация от твърдост, устойчивост на износване, издръжливост и цена на инструмента за много общи приложения за чертане. Диамантените матрици обикновено осигуряват по-висока устойчивост на износване и се вземат предвид, когато производственият обем, финият контрол на размерите или изискванията за повърхността оправдават по-високите разходи за инструменти.
За мед и алуминий могат да се използват както карбидни, така и диамантени матрици. Изборът зависи от сплавта, твърдостта, намаляването, скоростта на изтегляне, смазването, крайния толеранс и производствения обем. PCD и други диамантени конструкции често се разглеждат, когато износването или изменението на размерите се превърнат в значителен производствен проблем.
да Щанцовете за изтегляне могат да бъдат проектирани за квадратни, правоъгълни, шестоъгълни, овални, секторни и други персонализирани профили. Клиентът трябва да предостави входящия профил, готовия профил, материала, графика за намаляване и изискванията за толеранс, така че геометрията на матрицата да може да бъде разработена правилно.
Изборът зависи главно от размера на телта, изискваните характеристики на повърхността и размерите, производствения обем и бюджета за инструменти. Естественият диамант може да бъде изгоден за фини прецизни приложения, докато PCD предлага различна комбинация от устойчивост на износване, гъвкавост на конструкцията и икономичност на производството. Действителното приложение трябва да бъде прегледано, преди да изберете типа матрица.
Моля, посочете степента на материала, входящите и готовите размери, толеранса, намаляването на преминаване, скоростта на изтегляне, метода на смазване, типа матрица, ако е известен, и приложението. Чертеж или проба на съществуващата матрица също е полезна, особено при смяна на износени инструменти.
Няма фиксирана стойност на експлоатационния живот, която да се прилага за всяка матрица. Износването зависи от материала на детайла, намаляването, скоростта, смазването, подравняването, състоянието на входящата повърхност, материала на матрицата и необходимия толеранс на размерите. Действителното износване трябва да се наблюдава чрез размерите на готовия продукт и проверката на работната повърхност.
Някои карбидни и диамантени матрици могат да бъдат повторно шлифовани или полирани в зависимост от тяхната конструкция и останалия работен материал. Новият размер и геометрия на отвора трябва да се контролират по време на ремонта; в противен случай матрицата може да продължи да създава проблеми с размерите или повърхността.
да Геометрията на матрицата е тясно свързана с процеса на чертане. Когато матрицата се доставя заедно със студен стенд за теглене или линия за теглене, можем да прегледаме размерите на детайла, графика за намаляване, силата на изтегляне, скоростта, разположението на инструментите и необходимия завършен толеранс като един процес, вместо да третираме матрицата като изолиран компонент.
Адрес
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Китай
Тел
електронна поща